
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Facteur de marche : Guide pour postes à souder
- Nada Iddouch
- 24 sept., 2025
- Poste à souder
Un professionnel du soudage sait combien la fiabilité d’un poste à souder influe sur la qualité et la continuité du travail. Sur un chantier ou en atelier, l’arrêt soudain de l’appareil pour cause de surchauffe peut désorganiser toute une séquence de production. Connaître et interpréter correctement le facteur de marche se révèle alors déterminant pour éviter ces interruptions coûteuses et garantir une utilisation optimale de chaque machine.
Le Facteur de Marche : Une Caractéristique Essentielle pour les Soudeurs
Comment le Facteur de Marche Influence la Performance du Poste à Souder
Le facteur de marche, plus couramment appelé duty cycle dans la documentation technique, joue un rôle central dans l’évaluation des performances d’un poste à souder. Cette mesure indique durant combien de temps l’appareil peut délivrer un certain courant sans risque d’échauffement excessif au sein d’une période standardisée.
Concrètement, ce paramètre s’exprime sur une base temporelle fixe : 10 minutes. Cela signifie que tout chiffre affiché concernant le duty cycle correspond toujours à un intervalle total de dix minutes, suffisamment significatif pour couvrir les cycles habituels d’utilisation en soudage industriel ou artisanal.
Par exemple, si un poste affiche une capacité de 255 ampères à 40 %, il n’est pas question ici d’un fonctionnement illimité. L’information précise que sur dix minutes, l’utilisateur peut solliciter sa machine pendant quatre minutes consécutives à 255 ampères avant qu’elle ne doive interrompre automatiquement son activité afin d’éviter tout échauffement préjudiciable aux composants internes. Les six minutes restantes sont alors consacrées au refroidissement.
La performance globale dépend donc étroitement du facteur de marche annoncé par le fabricant. Un appareil doté d’une valeur élevée pour ce critère offrira davantage de flexibilité et réduira les pauses imposées par la protection thermique interne. À l’inverse, négliger cette donnée expose l’opérateur à des arrêts inopinés qui nuisent aussi bien à la cadence qu’à la qualité du travail réalisé.
Au-delà du simple chiffre, c’est toute la planification opérationnelle qui s’en trouve affectée : prévoir des sessions longues ou des interventions intensives nécessite impérativement une lecture attentive du duty cycle afin d’assurer que chaque tâche pourra être menée jusqu’à son terme sans interruption non prévue.
Interprétation des Valeurs de Facteur de Marche
Les indications figurant sur les fiches techniques utilisent généralement deux notations distinctes pour faciliter leur compréhension : une valeur correspondant au fonctionnement continu (100 %) et une autre associée à un usage plus intense mais limité dans le temps (inférieure à 100 %).
Prenons deux exemples typiques relevés dans les spécifications produits :
- 151 A à 100 %
Cette mention signifie qu’en réglant son poste sur 151 ampères, il est possible d’enchaîner sans discontinuer dix minutes complètes — voire davantage — sans provoquer aucune mise en sécurité thermique. Autrement dit, aucune pause n’est requise entre deux sessions successives tant que cette intensité n’est pas dépassée.
- 255 A à 40 %
Ici, le mode opératoire change radicalement : pousser la machine jusqu’à 255 ampères autorise seulement quatre minutes continues avant activation automatique du dispositif anti-surchauffe. La suite du cycle impose alors six minutes dédiées exclusivement au refroidissement avant toute reprise.
Ce double affichage permet ainsi au soudeur ou au responsable maintenance d’adapter précisément son mode opératoire selon les besoins spécifiques : privilégier soit une puissance modérée avec grande constance soit un pic temporaire plus élevé assorti nécessairement d’une interruption prolongée.
Pour visualiser rapidement ces différences lors du choix ou du paramétrage :
| Intensité (A) | Durée max (sur 10 min) | Temps effectif | Pause obligatoire |
|---|---|---|---|
| 151 | 100% | 10 min | - |
| 255 | 40% | 4 min | 6 min |
La clarté dans l’interprétation évite toute mauvaise surprise lors des travaux exigeants et permet surtout une gestion rigoureuse des cycles thermiques imposés par les caractéristiques intrinsèques du matériel utilisé.
Analyser et Optimiser l'Utilisation de Votre Poste à Souder
Évaluation des Conditions de Température et de Performance
Le contexte environnemental exerce une influence notable sur le comportement thermique des postes à souder. Les fabricants établissent généralement leurs mesures standards en considérant une température ambiante maximale fixée autour de **40 °C** — seuil fréquemment atteint dans certains ateliers durant l’été ou sous abri mal ventilé.
Plus cette température extérieure grimpe vers ce plafond, plus vite s’accumule la chaleur résiduelle générée lors du soudage intensif. Ce phénomène réduit mécaniquement le temps utile avant déclenchement automatique par sécurité thermique : autrement dit, même si la fiche technique indique « 185A à 40% », fonctionner sous un climat particulièrement chaud pourrait exiger encore davantage de pauses pour éviter tout dommage interne ou coupure subite.
Face aux variations climatiques ou aux environnements confinés où la dissipation calorifique devient difficile, ajuster ses réglages constitue donc un levier indispensable :
- Réduire légèrement l’intensité choisie prolonge instantanément le temps utilisable entre deux périodes obligatoires d’arrêt.
- Alterner phases actives et inactives selon un planning adapté permet aux composants internes d’évacuer correctement leur excédent thermique.
- Installer éventuellement des solutions complémentaires comme ventilateurs additionnels contribue aussi parfois à repousser temporairement les limites fixées par défaut sur certains modèles professionnels.
Ignorer cette dimension expose non seulement votre équipement mais aussi vos résultats finaux : tension excessive sous forte chaleur = risques accrus pour vos cordons soudés (déformations localisées), usure prématurée voire panne définitive dès les premiers mois si ces recommandations sont négligées.
Exemples Pratiques et Applications Réelles
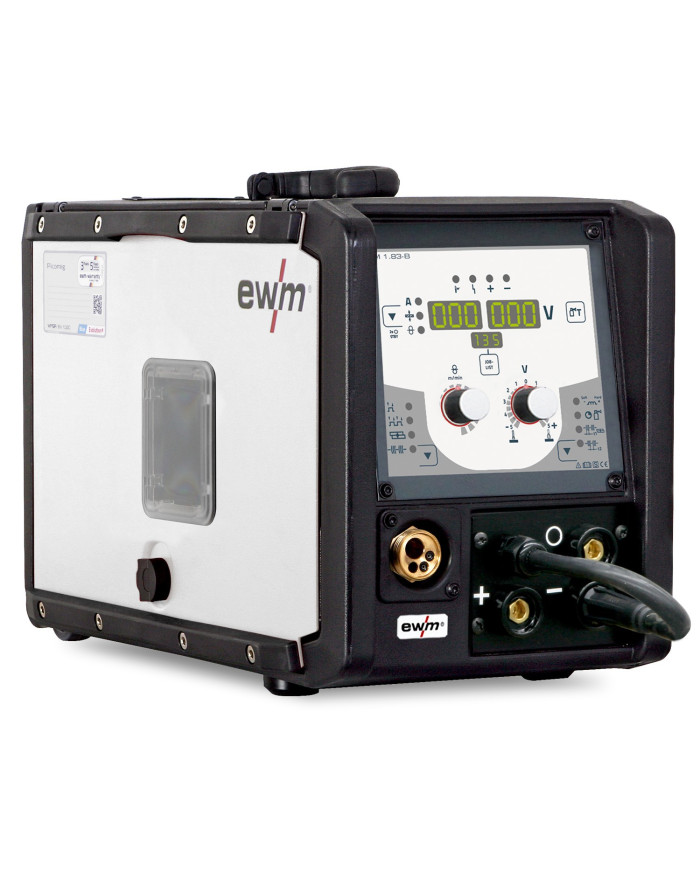
Poste à souder portatif EWM Inverter Picomig 180 Synergic TKG
L’analyse théorique gagne en pertinence dès lors qu’elle se confronte aux cas concrets issus du terrain industriel ou artisanal. Prenons comme référence le modèle Picomig 180 Synergic TKG dont les données techniques précisent des cycles de service (duty cycle) distincts :
- 100 % à 100 A
- 60 % à 120 A
- 25 % à 180 A
À partir de ces valeurs, voici comment le poste se comporte concrètement :
- En le réglant à 100 ampères, la machine peut fonctionner de façon continue sans interruption — idéal pour des liaisons répétitives ou des travaux de soudage léger à cadence régulière.
- En sollicitant 120 A, la machine accepte une charge plus importante pendant 6 minutes sur 10, avec une marge de 4 minutes de pause si l’utilisation dépasse ce cycle ; utile pour des passes plus intenses mais modérées en durée.
- En poussant jusqu’à 180 A, on entre dans la capacité maximale du poste, mais uniquement pour des intervalles très courts (25 % du temps), soit environ 2,5 minutes sur 10, avant qu’il doive gérer une période de refroidissement. Cela est pertinent pour les pointes ponctuelles sur matériaux plus épais.
Cette gestion fine des cycles permet d’adapter l’utilisation selon le contexte :
- Usage prolongé avec faible courant → privilégier les réglages autour de 100 A pour éviter la chauffe excessive.
- Opérations intermédiaires plus exigeantes → tirer parti du pallier 120 A tout en veillant à respecter le cycle.
- Besoins ponctuels en puissance → exploiter les 180 A pour créer une impulsion énergétique, mais uniquement sur des plages limitées.
- Conditions ambiantes difficiles → en cas de température élevée ou de ventilation restreinte, il faudra compenser par des phases de repos plus longues même pour les réglages intermédiaires.
En vous appuyant systématiquement sur les valeurs techniques telles que celles-ci, plutôt que sur vos impressions ou sur des habitudes, vous optimisez non seulement la durée de vie du poste mais aussi la sécurité opérationnelle face aux contraintes thermiques et aux sollicitations variables du métier.
Bien comprendre et maîtriser le facteur de marche change radicalement la manière d’aborder vos travaux de soudage. Cela permet de :
- Comparer efficacement différents modèles concurrents,
- Ajuster vos réglages en fonction des conditions de l’atelier (horaires, température, ventilation),
- Anticiper intelligemment les temps de pause plutôt que de les subir.
Ces bonnes pratiques garantissent à la fois fiabilité, sécurité et productivité sur chaque chantier, quel que soit votre domaine – industriel ou artisanal.
Vous hésitez sur le choix du poste le plus adapté à votre environnement ? Notre équipe technique est à votre disposition pour vous guider et vous proposer un accompagnement personnalisé afin d’exploiter pleinement tout le potentiel de votre matériel.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Le facteur de marche, aussi appelé duty cycle, est une mesure indiquant combien de temps un poste à souder peut fonctionner à un certain courant sans surchauffer, sur une période standardisée de 10 minutes.
Il détermine la durée pendant laquelle le poste peut être utilisé sans interruption. Un facteur de marche élevé permet une utilisation plus continue, réduisant ainsi les pauses nécessaires pour le refroidissement.
Cela signifie que le poste à souder peut fonctionner à 255 ampères pendant 4 minutes sur une période de 10 minutes, suivies de 6 minutes de refroidissement obligatoire.
La température ambiante affecte le comportement thermique du poste à souder. Des températures élevées peuvent réduire le temps de fonctionnement avant que le poste ne surchauffe.
En ajustant l'intensité de soudage, alternant phases actives et inactives, et en utilisant des ventilateurs additionnels pour améliorer le refroidissement.
À 100 %, le poste peut fonctionner en continu sans pause pour refroidissement. À 40 %, il nécessite des pauses régulières pour éviter la surchauffe.
En évaluant le facteur de marche en fonction de l'intensité et de la durée des tâches à réaliser, ainsi que des conditions environnementales de travail.