
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Soudage par friction industriel : techniques et usages clés
- Nada Iddouch
- 12 Fev, 2026
- Techniques de soudage
Soudage par friction : principes, techniques et applications industrielles
Le soudage par friction répond à des exigences de fiabilité et de performance dans des secteurs industriels où la qualité des assemblages métalliques ne tolère aucun compromis. Ce procédé d’assemblage thermique connaît un essor marqué dans l’aéronautique, l’automobile ou le domaine de l’énergie. La méthode repose sur une approche unique : exploiter la chaleur produite par le frottement mécanique entre deux pièces pour obtenir une soudure homogène, solide et durable, sans ajout de métal d’apport ni recours à un arc électrique. Cette spécificité limite les défauts liés aux impuretés et réduit fortement les contraintes thermiques subies par les matériaux lors de l’assemblage.
Les principes fondamentaux du soudage par friction
Comprendre le mécanisme de friction thermique
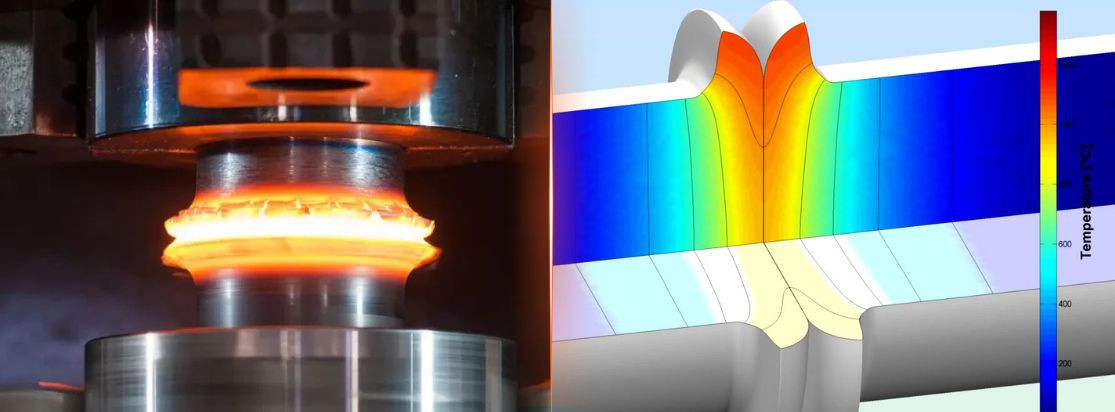
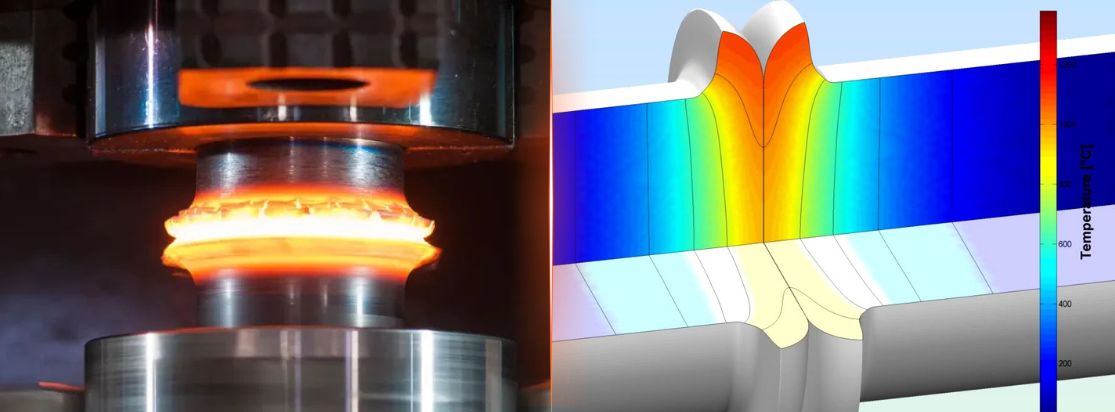
La base du soudage par friction réside dans l’utilisation contrôlée du frottement entre deux composants métalliques. Quand ces pièces sont mises en contact sous pression et soumises à un mouvement relatif rapide, elles génèrent une énergie thermique localisée. Plus la vitesse du frottement et la force appliquée sont importantes, plus la température au point de contact augmente rapidement.
Cette montée en température provoque un ramollissement des surfaces concernées : les matériaux atteignent alors leur état plastique sans passer à l’état liquide. À ce stade, ils deviennent suffisamment malléables pour permettre leur interpénétration, ce qui rend possible la formation d’un joint solide sans inclusion extérieure.
L’absence d’arc électrique ou de gaz protecteur diminue significativement le risque d’introduire des impuretés dans la zone fondue. Les contraintes thermiques restent limitées car seule une portion réduite du matériau est chauffée pendant un court instant. Ce contrôle précis assure non seulement une excellente résistance mécanique aux assemblages réalisés mais aussi une réduction notable des distorsions ou déformations après refroidissement.
Les étapes clés du processus de soudage par friction
Le déroulement typique commence avec l’application simultanée d’une pression axiale élevée et d’un mouvement rapide (rotation ou translation) entre les deux pièces à assembler. Cette action provoque immédiatement un échauffement intense au niveau exact du point de contact.
Lorsque la température requise pour atteindre l’état plastique est atteinte, il devient possible d’arrêter le mouvement relatif tout en maintenant la pression appliquée sur les composants. Cette phase permet aux atomes des deux surfaces ramollies de s’entrelacer solidement lors du refroidissement progressif sous contrainte constante.
Au terme du cycle, le résultat obtenu se traduit par une liaison homogène : aucune inclusion étrangère ne vient perturber la structure cristalline des métaux assemblés. Le joint ainsi formé présente une haute résistance mécanique face aux efforts extérieurs ainsi qu’une très bonne tenue dans le temps face aux environnements exigeants caractéristiques des secteurs industriels avancés.
Les techniques variées de soudage par friction
Les méthodes regroupées sous cette appellation partagent toutes ce principe général mais diffèrent selon leur mode opératoire précis et leur domaine privilégié d’application.
Soudage par friction rotative et linéaire : deux approches distinctes
Friction rotative
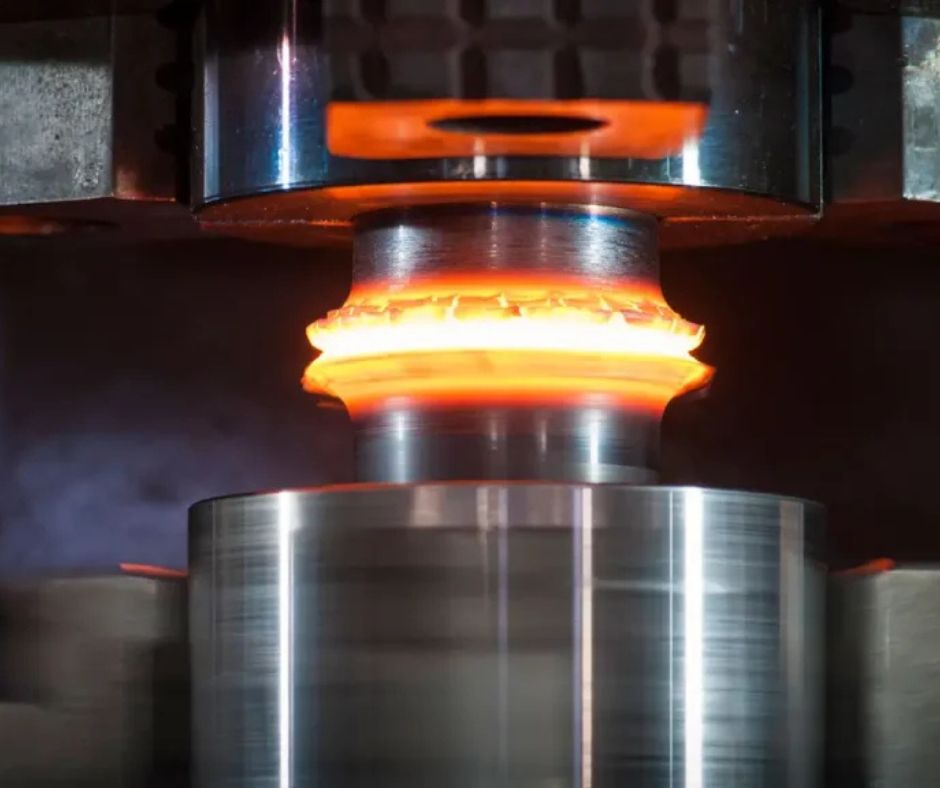
Ce procédé met à profit la rotation rapide d’un composant contre sa pièce partenaire restée fixe ou maintenue en translation opposée. La zone où s’effectue cette rotation voit sa température grimper très vite grâce au frottement concentré combiné à une forte poussée axiale.
Quand les surfaces deviennent plastiques, on stoppe net la rotation tout en conservant la pression déjà exercée. Le maintien prolongé sans mouvement assure alors que les matériaux s’interpénètrent complètement avant le refroidissement définitif. Cette condition reste indispensable pour garantir un joint robuste, capable de résister efficacement aux sollicitations mécaniques futures.
Cette technique excelle lorsqu’il s’agit d’assembler des formes géométriquement adaptées (notamment des pièces cylindriques), comme c’est souvent le cas pour des arbres moteurs ou des éléments tubulaires utilisés dans différents domaines industriels.
Friction linéaire
Dans cette variante, c’est un déplacement alternatif très rapide qui remplace la rotation classique : une pièce oscille latéralement contre son homologue fixe tandis qu’une compression continue additionnelle maximise le frottement générateur de chaleur localisée.
Le résultat reste similaire : ramollissement contrôlé, puis arrêt brusque du mouvement, suivi d’une consolidation sous pression. Toutefois, cette méthode permet souvent d’aborder efficacement certains assemblages rectilignes impossibles à traiter par rotation pure (par exemple sur des rails ou des longerons).
| Procédé | Mouvement | Formes idéales |
|---|---|---|
| Friction rotative | Rotation | Cylindrique / circulaire |
| Friction linéaire | Translation | Rectiligne / plat |
Le soudage par friction malaxage et ses applications spécifiques
Le soudage dit par friction malaxage (souvent désigné comme FSW pour « Friction Stir Welding ») introduit encore plus de flexibilité dans l’assemblage métallique avancé grâce à son outil spécifique : une broche cylindrique non consommable insérée perpendiculairement au plan de joint entre les pièces à unir.
Cet outil tourne rapidement tout en se déplaçant lentement le long du tracé prévu pour la soudure. Son action combine un échauffement localisé (provoqué uniquement par friction) à une agitation mécanique intense ; il pousse littéralement les matériaux devenus pâteux à se mélanger intimement juste derrière son passage.
Il ne se produit pas de fusion intégrale : seule une zone très localisée, de quelques millimètres autour du point de chauffe, atteint temporairement un état plastique permettant un mélange homogène des matériaux, sans affaiblissement structurel global ni altération notable des propriétés mécaniques.
Ce procédé séduit tout particulièrement là où il s’agit :
- D’assurer une continuité parfaite sur toute la longueur jointe,
- De limiter drastiquement porosités internes ou inclusions indésirables,
- D’éviter toute introduction massive externe comme c’est requis lors des soudures classiques utilisant fil/métal d’apport,
- D’obtenir facilement un cordon homogène sur alliages dits difficiles (aluminium haute performance notamment).
Variantes ponctuelles : points malaxés
Une adaptation consiste à maintenir l’outil rotatif stationnaire uniquement sur un emplacement donné plutôt que mobile tout au long du joint linéaire (« friction stir spot welding »). Cette option vise surtout certaines opérations répétitives où seule une fixation ponctuelle ultra-résistante est recherchée (assemblages modulaires automobiles p.ex.).
Dans ces cas-là :
- L’échauffement intense reste confiné spatialement,
- L’outil se retire après quelques secondes laissant parfois apparaitre un léger creux résiduel,
- Un contrôle précis évite toute dégradation locale non souhaitée même sur structures multi-matériaux sensibles.
Avantages majeurs associés au soudage par friction
L’ensemble des méthodes évoquées offre plusieurs bénéfices distinctifs qui expliquent leur adoption croissante :
Assemblages hétérogènes facilités
Possibilité réelle d’unir efficacement différents métaux difficilement compatibles par fusion traditionnelle ; exemples typiques : aluminium-cuivre, aluminium-titane.
Compatibilité étendue
Tous les métaux forgeables peuvent supporter ce traitement ; grande liberté pour les concepteurs recherchant une robustesse maximale.
Efficacité énergétique supérieure
L’absence de source externe massive (arc, four, gaz de flux) réduit considérablement la consommation électrique globale.
Rapidité opérationnelle remarquable
Cycle court et taux réduit de défauts = productivité industrielle accrue dès l’intégration.
Impact environnemental limité
Procédé moins polluant grâce à la quasi-disparition des émissions nocives et des fumées toxiques pendant le processus.
Stabilité dimensionnelle préservée
Chaleur confinée = moindre dilatation et distorsion finale → respect des tolérances serrées après refroidissement.
Production automatisable et fiable
Uniformité garantie lors des séries longues ; idéal pour les grandes cadences avec exigence de qualité constante.
Limites inhérentes au procédé
Malgré ses nombreux atouts, certaines restrictions méritent attention :
1. Équipements spécialisés nécessaires
Machines capables de générer de fortes pressions et des vitesses élevées, impliquant un investissement initial important.
Encombrement parfois conséquent selon la configuration industrielle choisie.
2. Sensibilité aux réglages du procédé
Maîtrise précise des paramètres essentiels : pression appliquée, vitesse de rotation ou d’avance, durée d’exposition.
Toute erreur de réglage impacte directement la qualité finale de la liaison obtenue.
3. Contraintes géométriques
Adaptation idéale aux lignes droites ou aux pièces de révolution (formes cylindriques).
Difficultés accrues pour les géométries irrégulières ou les formes complexes hors standard.
Domaines phares utilisant le soudage par friction
La robustesse et la fiabilité offertes par ce procédé conduisent naturellement à son adoption dans plusieurs industries exigeantes :
| Secteur | Exemples concrets |
|---|---|
| Aéronautique | Pales turbine / réservoirs carburant légers |
| Automobile | Pièces moteur / châssis allégés |
| Énergie | Turbines / structures haute pression |
| Ferroviaire | Essieux / rails nécessitant précision |
| Médical | Implants biocompatibles / outils chirurgicaux fiables |
| Spatial | Structures résistantes aux conditions extrêmes |
La polyvalence observée démontre ainsi que ce mode opératoire répond pleinement aux impératifs fonctionnels, tout en satisfaisant les exigences liées à la sécurité et à la durabilité à long terme.
Synthèse & perspectives industrielles
Le recours au soudage par friction apporte aujourd’hui des solutions concrètes face aux défis posés par l’évolution constante des exigences industrielles modernes : des performances accrues en matière de solidité et de durabilité des assemblages, associées à une maîtrise rigoureuse des coûts énergétiques et des impacts environnementaux.
Pour explorer davantage les possibilités d’optimisation de vos ensembles mécano-soudés grâce à ces technologies performantes, ou pour en évaluer la pertinence au regard de votre cahier des charges spécifique, sollicitez dès maintenant nos experts reconnus, disposant d’un savoir-faire éprouvé sur l’ensemble des procédés actuellement disponibles sur le marché industriel européen.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Le soudage par friction est un procédé d'assemblage thermique qui utilise la chaleur générée par le frottement mécanique entre deux pièces métalliques pour créer une soudure solide et durable, sans ajout de métal d'apport ni recours à un arc électrique.
Les avantages incluent la réduction des impuretés, moins de contraintes thermiques, la possibilité d'assembler des métaux hétérogènes, une efficacité énergétique supérieure, une rapidité opérationnelle, un respect de l'environnement, et une stabilité dimensionnelle.
Ce procédé est largement utilisé dans l'aéronautique, l'automobile, l'énergie, le ferroviaire, le secteur médical et le spatial, grâce à sa robustesse et sa capacité à répondre à des exigences élevées.
Les principales techniques incluent le soudage par friction rotative, le soudage par friction linéaire, et le soudage par friction malaxage (FSW), chacune ayant des applications spécifiques selon la forme des pièces à assembler.
Les limites incluent le besoin d'équipements spécialisés coûteux, la sensibilité aux réglages du processus, et des contraintes géométriques qui rendent certaines formes complexes difficiles à souder.
Dans le soudage par friction rotative, une pièce tourne rapidement contre une autre pièce fixe, générant de la chaleur par frottement. Une fois les surfaces ramollies, la rotation est stoppée et la pression est maintenue pour former une soudure robuste.
Le soudage par friction malaxage utilise une broche cylindrique non consommable qui tourne et se déplace le long du joint à souder, mélangeant les matériaux plastifiés pour créer une soudure continue et homogène.