
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Passivation de l'Inox : Le Guide Complet pour Choisir la Meilleure Solution
- LAURENT DAROLT
- 04 Jui, 2026
- Passivation
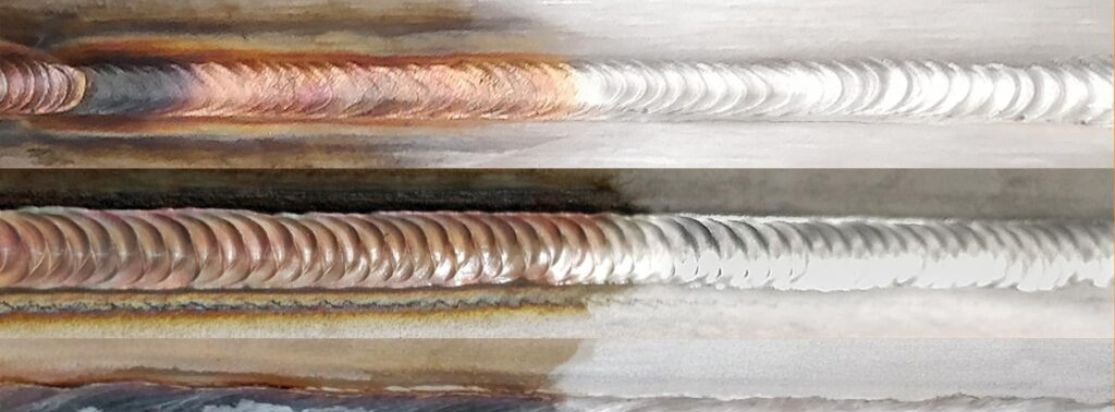
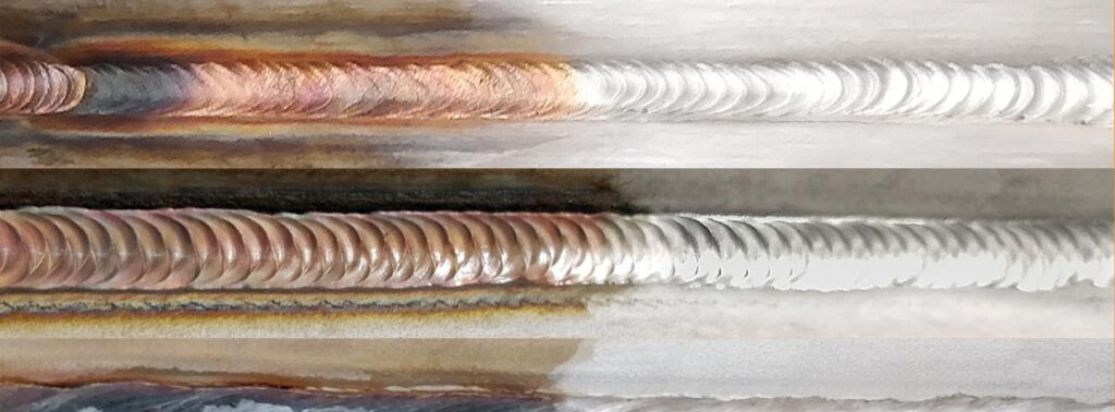
L’acier inoxydable tire sa noblesse de sa capacité à s’auto-protéger via une couche passive d’oxyde de chrome. Cependant, cette barrière est systématiquement dégradée lors des opérations de soudage, de découpe ou de pliage. Sans une intervention technique rigoureuse, la corrosion s'installe prématurément, ruinant la valeur ajoutée de vos ouvrages. La solution ? La passivation. Mais attention : en tant que consultant, je rappelle souvent qu'une passivation n'est efficace que si elle est précédée d'un décapage minutieux. Ce guide détaille comment concilier excellence de finition et impératifs de sécurité pour vos équipes.
À retenir
- Inséparabilité : Le décapage (élimination des oxydes de fer) est le préalable technique obligatoire à toute passivation réussie.
- Vigilance chimique : Méfiez-vous du bifluorure d'ammonium, souvent présent dans les produits commerciaux ; sa toxicité est équivalente à celle de l'acide fluorhydrique (HF).
- Protection absolue : Le port d'EPI spécifiques est une condition de survie, pas une option.
- Contraintes légales : Les travaux exposant à l'acide fluorhydrique sont strictement interdits aux mineurs, aux intérimaires et aux salariés CDD.
- Gestion des déchets : Les eaux de rinçage et acides usagés doivent être évacués via des filières ADR spécialisées.
Comprendre la passivation : Pourquoi est-elle indispensable pour vos projets ?
La passivation n'est pas un simple nettoyage, c'est une reconstruction chimique. Elle force la formation de la couche protectrice pour garantir la durabilité de l'inox dans le temps. Négliger cette étape, c'est s'exposer à des pathologies métallurgiques lourdes et à des coûts de SAV qui peuvent rapidement dépasser la marge de vos projets.
Le lien entre décapage et passivation
Le décapage est l'étape "agressive" nécessaire : il utilise des mélanges d'acide nitrique (20 à 25 %) et d'acide fluorhydrique (généralement 3 à 7 %, pouvant monter à 10 % pour les pâtes) pour mettre le métal à nu. C'est sur cette surface dénuée de toute contamination ferreuse que la passivation pourra créer une protection homogène.
Les risques chimiques : Ce qu'il faut savoir avant d'acheter
L'acide fluorhydrique est un poison redoutable : il est mortel par contact cutané et provoque des brûlures profondes et irréversibles. L'acide nitrique, quant à lui, émet des brouillards cancérigènes et des vapeurs toxiques.
Le point de vue du consultant : Cette dangerosité change la donne économique. Au-delà du prix du litre, vous devez intégrer la gestion de la main-d'œuvre. Puisque la loi interdit l'usage de ces produits aux intérimaires et CDD, votre flexibilité opérationnelle est réduite. De plus, soyez extrêmement vigilants lors de la lecture des fiches de données de sécurité (FDS) : certains fabricants utilisent du bifluorure d'ammonium pour masquer la présence d'acide fluorhydrique. Ne vous y trompez pas, le risque est identique.
Méthodes de traitement : Quelle solution de passivation choisir ?
Le choix de la méthode dépend du volume, de la géométrie des pièces et de votre infrastructure.
Le traitement par trempage et pulvérisation automatique
Ces solutions sont à privilégier pour la productivité et la maîtrise du risque.
- Le trempage : C'est la méthode de référence pour les corps creux. L'immersion totale garantit un traitement interne et externe. Elle exige l'utilisation d'une potence d'égouttage et une cuve avec couvercle verrouillé et ventilation mécanique.
- La pulvérisation automatique : Elle permet de traiter des pièces volumineuses dans une enceinte confinée. La sécurité repose sur l'impossibilité d'ouvrir les couvercles durant le cycle de traitement.
L'application manuelle : Pâte et pulvérisation
Ici, le facteur humain est au premier plan.
- La pâte de décapage : Idéale pour les cordons de soudure. Elle limite la zone d'exposition, mais nécessite une application précise au pinceau sur métal froid.
- La pulvérisation manuelle : C'est le procédé le plus exposant. Il génère des brouillards acides volatils. Elle doit être réalisée en zone dédiée avec aspiration à la source ou, en extérieur, impérativement dos au vent.
Le critère de protection : Sécuriser votre investissement humain
En sécurité industrielle, l'EPI est le dernier rempart. Face à l'acide fluorhydrique, l'erreur est fatale.
Gants et protection cutanée : L'exigence de qualité
Pour les artisans et PME, je recommande systématiquement des solutions premium. Pourquoi ? Parce que pour manipuler ces acides, un gant jetable en nitrile est une condamnation à mort. Il faut des gants à manchettes longues, réutilisables et haute performance, en caoutchouc butyle, néoprène ou laminé multicouches. La protection doit être totale : aucune parcelle de peau ne doit être visible.
Protection respiratoire et faciale : Un point de vigilance crucial
- Visage : Écran facial norme EN 166 (marquage 3 minimum).
- Respiration : L'adduction d'air est l'idéal. Si vous optez pour des masques à cartouches, attention aux nuances techniques : les cartouches BEP3 sont insuffisantes face à l'acide nitrique car elles ne protègent pas contre les oxydes d'azote (NOx). Seules les cartouches BENOP3 offrent la protection nécessaire.
- Corps : Combinaison de type 2, 3 ou 4 avec tablier de type 3PB.
"Le contact avec l'acide fluorhydrique ne pardonne pas ; la protection n'est pas une option, c'est une condition de survie."
Logistique et Stockage : Gérer la dangerosité au quotidien
Un atelier bien géré est un atelier où le risque est canalisé dès la réception des produits.
Règles d'or pour le stockage sur site
L'acide doit être stocké sur des bacs de rétention (palettes spécifiques ou génie civil) dans un local ventilé et identifié. Une règle d'or : ne jamais réutiliser un contenant vide pour un autre usage. Même "rincé", un bidon peut conserver des traces actives de poison.
Transport et évacuation des déchets
Les eaux de rinçage sont des déchets dangereux. Le transport doit être confié à des prestataires certifiés ADR. En tant que chef d'entreprise, vous êtes responsable de la filière d'élimination de vos effluents jusqu'à leur traitement final.
Budget et alternatives : Optimiser son achat
Comparer deux solutions de passivation demande de regarder au-delà de la facture du chimiste.
Évaluer le coût réel
Le coût réel d'une solution chimique classique inclut :
- Le kit de premiers secours : Présence obligatoire de douche de sécurité et de gluconate de calcium (gel 2,5% et solution 10%).
- Le protocole d'urgence : En cas de contact cutané, rincer 10 à 15 minutes et appliquer le gel de gluconate toutes les 3 heures en couche épaisse jusqu'à la prise en charge médicale.
- La formation : Le temps passé à former le personnel aux risques spécifiques et aux gestes de survie.
Existe-t-il des alternatives moins risquées ?
Pour réduire votre exposition au risque, deux pistes sont à étudier :
- Le décapage électrolytique : Utilise de l'acide phosphorique. C'est une excellente alternative pour supprimer l'acide fluorhydrique du process.
- Le brossage mécanique : Pour les cas simples, il permet de supprimer totalement la chimie, bien qu'il ne permette pas toujours d'atteindre les standards de passivation requis pour les milieux agressifs (marin, alimentaire).
Réussir votre transition vers une passivation professionnelle
Réussir la passivation de vos inox, c'est accepter que la performance technique ne peut se faire sans une rigueur sécuritaire absolue. Choisir les bons produits de décapage et de passivation est inutile si vous ne fournissez pas à vos collaborateurs les EPI et la formation de survie associée.
Votre équipement actuel est-il réellement à la hauteur des risques chimiques que vous prenez ? Il est temps de sécuriser vos interventions pour protéger vos salariés et la pérennité de vos ouvrages.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Le traitement de l'inox s'effectue selon plusieurs méthodes de décapage/passivation chimique : par trempage dans une cuve dédiée, par application manuelle d'une pâte au pinceau sur les soudures, ou par pulvérisation (manuelle ou automatique). Chaque opération nécessite un rinçage soigneux, souvent débuté à basse pression avant un rinçage haute pression.
C'est un traitement chimique de surface utilisant des acides corrosifs pour nettoyer et protéger l'acier, souvent nécessaire après des opérations comme le soudage. Elle permet de restaurer la résistance de l'acier face aux agressions extérieures.
On utilise principalement des mélanges d'acide nitrique et d'acide fluorhydrique, ou des produits contenant du bifluorure d'ammonium. L'acide phosphorique constitue une alternative moins dangereuse pour les procédés électrolytiques.
Les méthodes varient selon le mode d'application : par trempage, par application de pâte, par pulvérisation (manuelle ou automatique) ou via un procédé électrolytique.
La passivation doit être réalisée après chaque opération technique risquant d'altérer la surface de l'acier, comme la soudure, ou lorsque la couche protectrice naturelle est endommagée.
L'acide nitrique et l'acide fluorhydrique sont les composants standards pour le traitement chimique. L'acide phosphorique est quant à lui privilégié pour les méthodes de décapage électrolytique.