
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Techniques modernes de soudage de goujons
- Nada Iddouch
- 13 janv., 2026
- Location de matériel
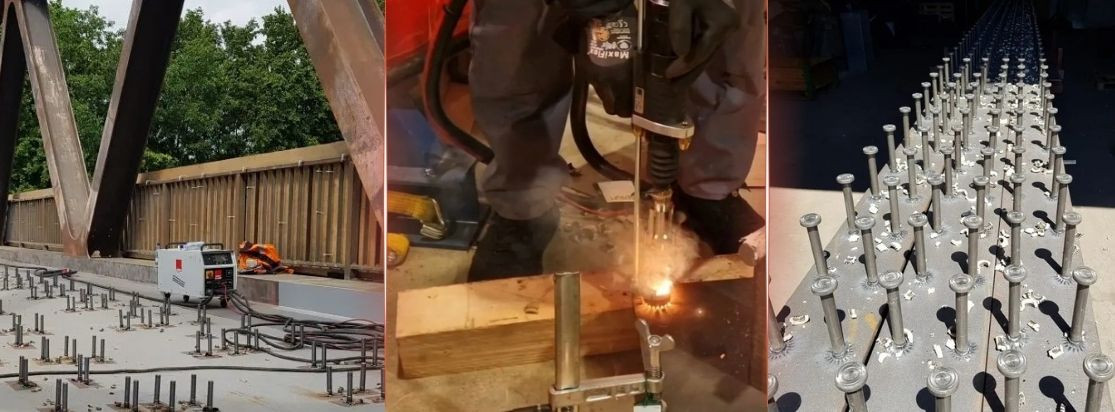
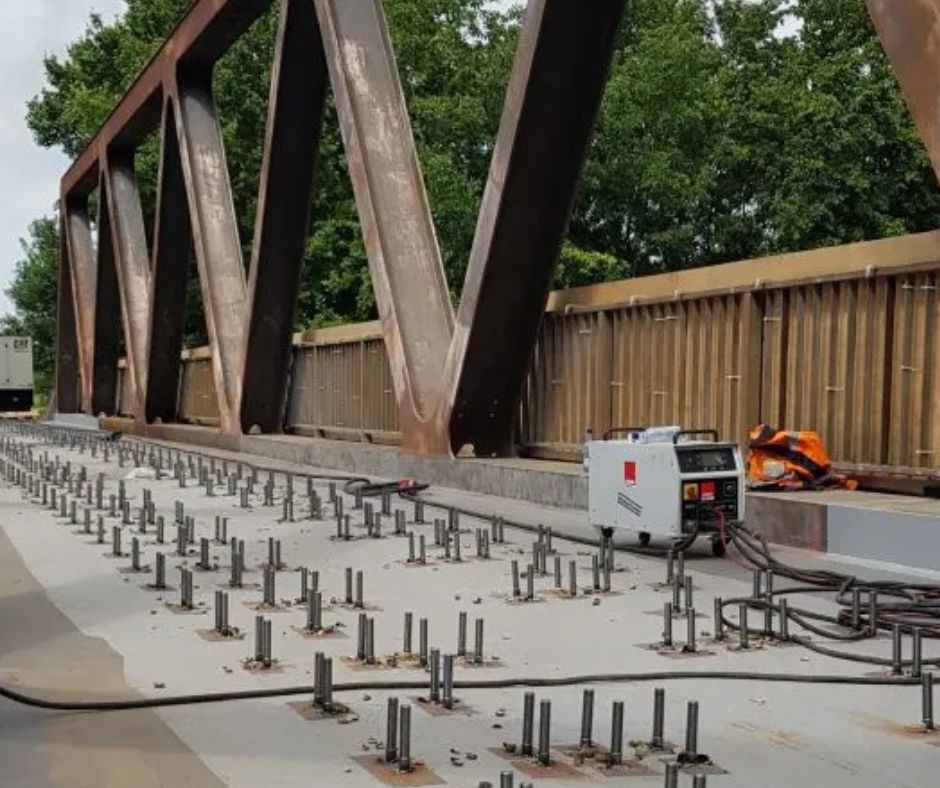
L’assemblage des structures métalliques repose sur des procédés capables d’allier robustesse, rapidité et précision. Le soudage de goujons s’impose comme une solution incontournable dans ce contexte. Cette méthode permet de solidariser efficacement un goujon – tige métallique – à une surface sans perçage préalable ni affaiblissement du matériau support. Ce gain manifeste en productivité répond aux exigences croissantes des secteurs industriels où la fiabilité et la cadence sont au cœur des enjeux.
Comprendre les Techniques de Soudage de Goujons
Innovations dans le Soudage à l’Arc
Le soudage à l’arc transforme profondément le travail du métal. Ce procédé tire parti d’un arc électrique qui fusionne simultanément l’extrémité du goujon et la surface d’accueil, générant une liaison robuste en un temps record. Deux variantes principales structurent cette famille : le soudage à l’arc temps long et le soudage à l’arc temps court.
Soudage à l’arc temps long : pour les fortes épaisseurs
Lorsque les applications requièrent une fixation particulièrement résistante sur des supports épais, le soudage à l’arc temps long entre en jeu. Utilisé principalement sur acier ou inox, il concerne notamment la chaudronnerie lourde ou les éléments porteurs dans la construction métallique. L’opération consiste à amorcer un arc électrique entre la pointe du goujon (de 6 à 25 mm voire davantage) et la pièce métallique. L’énergie dégagée fait fondre une zone ciblée ; puis un mécanisme insère rapidement le goujon dans ce bain de fusion, créant ainsi une soudure homogène sans ajout de matériau supplémentaire.
La protection du bain s’effectue grâce à une bague céramique ou parfois sous gaz inerte, empêchant toute contamination extérieure durant la phase critique de fusion. À titre d’exemple, ce mode opératoire sert couramment pour solidariser les ancrages métalliques destinés aux ouvrages mixtes béton-métal – ponts ou bâtiments industriels –, là où chaque point d’attache doit garantir une sécurité maximale et une résistance structurelle durable.
Soudage à l’arc temps court : précision sur tôles fines
Pour des assemblages rapides sur supports minces (jusqu’à 1 mm), on privilégie le soudage à l’arc temps court. Ici, l’impulsion électrique ne dure que 20 à 30 millisecondes afin que la chaleur reste localisée autour du point d’impact sans propager de déformation ni altérer les qualités mécaniques globales de la pièce.
Adapté aussi bien aux aciers qu’à l’aluminium ou aux alliages sensibles, ce procédé s’avère indispensable dans les chaînes automatisées, par exemple pour fixer clips ou isolants sur carrosseries automobiles ; il trouve sa place dans le montage d’appareils électroménagers où chaque millimètre compte pour préserver design et intégrité fonctionnelle.
Les avantages sont notables : répétabilité parfaite grâce aux systèmes robotisés qui peuvent souder plusieurs goujons par seconde ; absence totale de retouche côté opposé ; limitation drastique des risques de corrosion puisqu'aucun perçage n’est nécessaire. Dans un véhicule typique, entre deux cents et quatre cents points sont ainsi réalisés selon ce principe.
Soudage de Goujons par Décharge Capacitive
Lorsque la finesse prime sur tout autre critère. le soudage par décharge capacitive s’impose comme solution privilégiée.
Le fonctionnement repose ici sur la décharge ultra-rapide (1 à 3 ms) d’une batterie de condensateurs via une pointe d’allumage située au sommet du goujon. Ce choc énergétique localisé génère instantanément la fusion nécessaire : aucun marquage n’apparaît au verso même avec les tôles les plus fines utilisées en décoration ou électronique légère.
Limitée en général aux diamètres inférieurs ou égaux à M8 (voire M12 selon certains matériels perfectionnés), cette technique garantit des séries longues parfaitement reproductibles avec un investissement machine réduit. Elle convient moins aux secteurs exigeant une résistance mécanique élevée, mais excelle là où l’esthétique visuelle et l’absence totale de déformation priment — signalétique métallique haut de gamme, habillages décoratifs ou boîtiers électroniques miniaturisés.
Avancées Technologiques et Applications du Soudage de Goujons
Automatisation et Digitalisation des Procédés
Les mutations récentes ne résident pas uniquement dans le cœur physique du soudage mais aussi dans son environnement technique : ergonomie améliorée, automatisation poussée des cycles opératoires et digitalisation grandissante changent radicalement les pratiques industrielles.
Allègement matériel & mobilité
Les générateurs modernes ont vu leur poids chuter drastiquement grâce aux technologies onduleur : alors qu’un équipement M12 pesait auparavant plus de quarante kilos pour trente-deux ampères requis au démarrage (souvent avec intervention électricien), il est désormais possible d’utiliser un générateur équivalent pesant moins de vingt kilos — facilitant ainsi transport et montage même sur sites difficiles d’accès tels que chantiers en hauteur ou zones enclavées.
La réduction simultanée du volume global permet aussi d’intégrer ces machines directement au sein des lignes automatisées sans perturber leur agencement initial : aujourd’hui certains modèles compacts descendent sous seize kilos sans compromis ni sur puissance ni sur fiabilité technique.
Automatisation intelligente & interfaces numériques
L’intelligence embarquée accompagne désormais chaque étape critique : alimentation automatique via des bols vibrants amenant systématiquement chaque nouveau goujon vers son pistolet applicateur ; tables commandées numériquement positionnant automatiquement chaque point selon des plans importés depuis des logiciels métiers ; réglages préenregistrés contrôlant la force appliquée, la vitesse ainsi que l’intensité durant le cycle complet… tout concourt à réduire non seulement le besoin en personnel formé, mais aussi le risque humain lié aux interventions manuelles répétitives.
Des fonctionnalités logicielles avancées voient également le jour : alertes programmables déclenchées après un nombre défini d’opérations — évitant tout oubli lors d’équilibrages complexes —, intégration progressive vers des systèmes MES/ERP industriels permettant une traçabilité complète, jusqu’au moindre paramètre machine utilisé lors de chaque série produite…
En parallèle, l’adoption croissante d’« écrans intelligents » issus d’autres univers technologiques facilite une prise en main rapide, même par des opérateurs peu familiers avec ces équipements spécialisés, renforçant encore l’attractivité globale auprès des entreprises confrontées à une pénurie chronique de main-d’œuvre qualifiée.
Applications Industrielles et Avantages Économiques
Le spectre applicatif couvre presque tous les domaines travaillant métaux ferreux ou non-ferreux :
- Automobile : fixation rapide des câblages internes et externes des véhicules, sans perçages destructeurs.
- Génie civil / construction mixte : liaison structurelle béton-métal garantissant une tenue mécanique de longue durée.
- Construction navale / marine : assemblages soumis à de fortes contraintes vibratoires nécessitant des soudures homogènes.
- Électroménager / électronique : intégration invisible des éléments supports des composants internes.
- Décoration industrielle / signalétique : fixations propres et esthétiquement parfaites, même sur des surfaces visibles très fines.
L’économie réalisée tient autant à l’élimination des opérations classiques (perçages multiples suivis de taraudages) qu’à la suppression des retouches post-soudure côté opposé, souvent requises lorsque les matériaux subissent des contraintes thermiques excessives. La cadence passe donc aisément à plusieurs centaines, voire milliers, de points par jour et par machine ; parallèlement, le coût de l’outillage baisse, puisque les machines sont réutilisables simplement via le changement de mandrin ou d’adaptateur selon le diamètre et le type de goujon choisi.
La pluralité croissante de formes et de matériaux disponibles offre, quant à elle, une liberté considérable face aux besoins spécifiques des clients : versions filetées miniatures comme charnières mobiles sophistiquées coexistent dès aujourd’hui au sein des catalogues des fournisseurs leaders du domaine, garantissant une adaptation fine quel que soit le projet industriel considéré.
| Procédé | Domaines privilégiés | Diamètre typique | Épaisseur support | Atout principal |
|---|---|---|---|---|
| Arc temps long | Structure lourde / Génie civil | 6–25 mm | Forte (> 3 mm) | Résistance mécanique élevée |
| Arc temps court | Automobile / Industrie légère | Petits diamètres | Fine (dès 1 mm) | Rapidité et absence de déformation |
| Décharge capacitive | Décoration / Électronique | ≤ 8–12 mm | Très fine (< 1 mm) | Précision extrême et finition impeccable |
Des évolutions récentes, telles que la protection active par gaz inerte (« Stud Inert Gas ») ou la suppression des bagues céramiques grâce à des procédés magnétiques brevetés (« Stud Welding in a Radially Symmetric Magnetic Field »), permettent des gains énergétiques sensibles tout en ouvrant l’accès à de nouveaux marchés de production à grande échelle.
En synthèse finale, choisir judicieusement le procédé adéquat dépendra toujours d’une combinaison subtile entre le type de support travaillé (métal, légèreté, épaisseur), le niveau de performance structurelle requis, ainsi que les attentes précises liées au design final recherché.
Pour bénéficier pleinement des dernières avancées technologiques adaptables à vos lignes existantes — qu’il s’agisse d’une intégration robotisée massive ou d’une installation ponctuelle flexible — sollicitez dès maintenant nos spécialistes techniques afin de recevoir une étude personnalisée adaptée à votre secteur industriel spécifique.
Nous proposons également des goujonneuses à la location, afin de vous offrir une solution souple et économique pour vos besoins ponctuels ou vos phases de test.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Le soudage de goujons est un procédé qui permet de fixer un goujon métallique à une surface sans nécessiter de perçage préalable, garantissant une liaison robuste et rapide.
Le soudage à l'arc temps long est idéal pour les fortes épaisseurs, offrant une résistance mécanique élevée et étant principalement utilisé dans la chaudronnerie lourde et les structures métalliques porteuses.
Ce procédé est adapté aux supports fins, permettant des assemblages rapides sans déformation, idéal pour l'industrie automobile et les appareils électroménagers.
Le soudage par décharge capacitive utilise une décharge rapide de condensateurs pour souder des goujons, idéal pour les matériaux très fins où la précision et l'esthétique sont primordiales.
L'automatisation permet une répétabilité parfaite, réduit les besoins en personnel formé et minimise les risques d'erreurs humaines, augmentant ainsi l'efficacité et la productivité.
L'automobile, le génie civil, la construction navale, l'électroménager et la décoration industrielle sont quelques-unes des industries qui bénéficient grandement du soudage de goujons.
Les innovations incluent la protection par gaz inerte et l'utilisation de champs magnétiques pour éliminer les bagues céramiques, améliorant l'efficacité énergétique et ouvrant de nouveaux marchés.