
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Électrodes tungstène : Le guide d’achat ultime pour des soudures TIG professionnelles
- LAURENT DAROLT
- 16 Jui, 2026
- Techniques de soudage
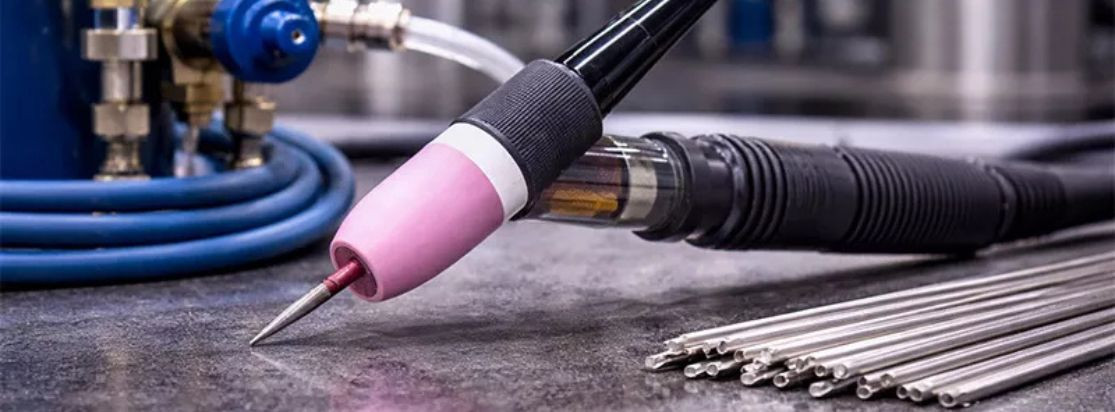
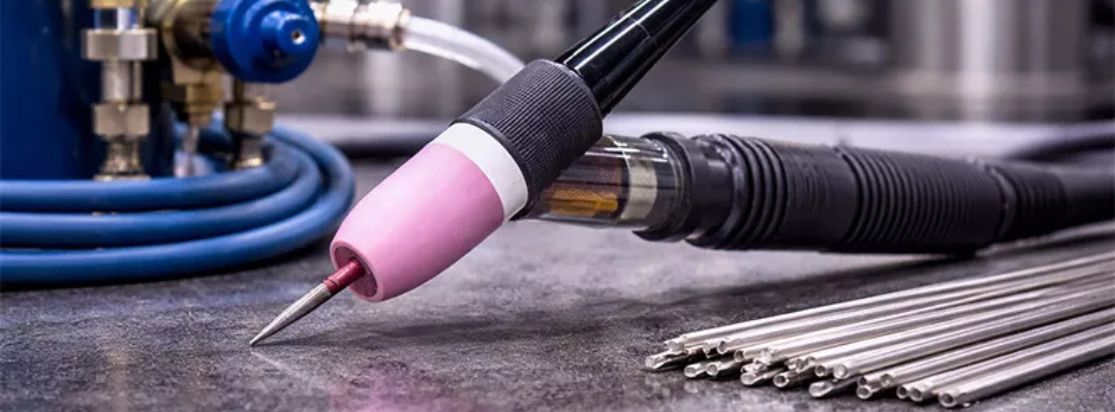
Tout soudeur, qu'il soit artisan d'art ou technicien en chaudronnerie de haute précision, a déjà ressenti cette profonde frustration : un arc électrique qui commence à danser de manière erratique, une pointe qui s'encrasse après seulement quelques centimètres de cordon, ou pire, une pollution métallique qui vient ruiner un assemblage complexe sur de l'inox ou du titane. Dans l'univers exigeant du soudage TIG (Tungsten Inert Gas), la réussite ne repose pas uniquement sur la sophistication de votre onduleur ou sur la souplesse de votre poignet. Elle dépend intrinsèquement d'un composant souvent négligé mais absolument vital : l'électrode. Les électrodes tungstène ne sont pas de simples baguettes consommables ; elles sont le véritable "cœur battant" du procédé, l'unique vecteur d'énergie capable de transformer une décharge électrique en une colonne de plasma stable et focalisée. Ce guide, rédigé avec la rigueur de l'expertise métallurgique, a pour mission de transformer votre approche technique et d'optimiser vos décisions d'achat pour atteindre une excellence opérationnelle constante.
À retenir
- Décryptez la chimie par la couleur : Chaque codification (Bleu, Or, Turquoise) indique une concentration précise d'oxydes influençant l'amorçage et la longévité.
- Maîtrisez l'affûtage longitudinal : Ne déviez jamais du sens de la longueur ; les stries transversales sont les premières causes d'instabilité de l'arc.
- Réglage rigoureux du diamètre : Adaptez la section (1,6 mm, 2,4 mm, etc.) à votre plage d'intensité pour éviter la fusion de la pointe ou un amorçage laborieux.
- Transition sécuritaire : Délaissez les électrodes thoriées (rouges) au profit du lanthane ou des terres rares pour protéger votre santé des poussières radioactives.
Comprendre l'électrode tungstène : Pourquoi est-elle indispensable ?
Le choix du tungstène n'est pas un hasard industriel, c'est une nécessité dictée par la physique des hautes énergies. En tant qu'expert-conseil, je rappelle souvent que l'électrode est le siège de phénomènes physiques complexes qui conditionnent la morphologie même de votre bain de fusion.
Définition et rôle de l'électrode non fusible
Dans le procédé TIG, contrairement au MMA ou au MIG/MAG, l'électrode est dite non fusible. Son rôle n'est pas de fondre pour apporter de la matière, mais de servir de terminal pour l'arc électrique. Elle agit comme un pont énergétique pur. Cette distinction est fondamentale : elle permet au soudeur de dissocier totalement l'apport calorifique (la chaleur) de l'apport massique (le métal d'apport). C'est cette dissociation qui offre la précision chirurgicale nécessaire aux travaux sur des épaisseurs fines ou des alliages réactifs.
Les propriétés thermiques
Le tungstène affiche un point de fusion stratosphérique de 3 422 °C, le plus élevé de tous les métaux. Mais sa véritable force réside dans son émission thermoionique. Pour créer un arc, les électrons doivent "quitter" le métal. Le tungstène pur possède une fonction de travail (énergie nécessaire pour libérer un électron) relativement élevée. C'est ici qu'interviennent les additifs (oxydes) : ils abaissent cette barrière énergétique, permettant un amorçage plus facile et un arc plus stable à des températures plus basses. Cette stabilité thermique garantit une concentration de flux qui évite l'élargissement de la Zone Affectée Thermiquement (ZAT), préservant ainsi les propriétés mécaniques de vos pièces.
Verdict de l'expert : Passer du tungstène pur à un tungstène allié, c'est comme passer d'une ampoule à incandescence à un laser : vous gagnez en concentration, en contrôle et en rendement énergétique.
Le code couleur des électrodes tungstène : Guide de sélection
La couleur à l'extrémité de votre électrode est un langage universel. Ne la voyez pas comme une option esthétique, mais comme la fiche technique simplifiée de sa composition chimique.
Les électrodes polyvalentes : Le virage technologique (Bleu, Or et Terres Rares)
Ces électrodes représentent l'élite de la polyvalence pour les ateliers modernes.
- Bleue (Lanthane 2 %) : Ma recommandation n°1. Le lanthane à 2 % offre une capacité d'emport de courant supérieure au tungstène pur. Elle excelle autant en courant continu (DC) sur l'inox qu'en courant alternatif (AC) sur l'alu. Sa résistance à l'usure réduit vos temps d'arrêt pour réaffûtage de près de 30 % par rapport à une électrode classique.
- Or (Lanthane 1,5 %) : Très similaire à la bleue, elle est subtilement plus souple lors de l'amorçage à très faible intensité. C'est l'outil de prédilection pour les alliages spéciaux et la micro-soudure.
- Turquoise/Violette (Terres Rares / E3) : C'est le summum de l'innovation. En mélangeant plusieurs oxydes de terres rares, les fabricants ont créé une électrode qui ne chauffe quasiment pas. Elle maintient une pointe parfaite même après de longs cycles industriels, remplaçant avantageusement toutes les autres références.
Les électrodes spécifiques : Usages et traditions (Verte, Grise, Blanche et Rouge)
- Verte (Tungstène pur) : Utilisée historiquement pour l'aluminium en AC avec des postes à transformateurs. Elle favorise la formation d'une boule parfaite en extrémité. Cependant, sur les postes Inverter modernes, elle est devenue obsolète car elle supporte mal les hautes fréquences.
- Grise (Cérium 2 %) : Excellente pour le soudage orbital et les faibles ampérages. Le cérium favorise un amorçage instantané, idéal pour le pointage de précision sur des tôles de 0,5 mm.
- Blanche (Zirconium) : La spécialiste du magnésium et de l'aluminium. Elle offre une résistance exceptionnelle à la contamination si vous touchez par mégarde votre bain de fusion, car le zirconium empêche la remontée des impuretés par capillarité.
- Rouge (Thorium 2 %) : La référence historique du DC. Bien que ses performances soient indéniables, le thorium est radioactif. La poussière générée lors de l'affûtage est un risque majeur de contamination interne. Dans un cadre professionnel responsable, elle doit être bannie au profit du lanthane.
Critères techniques : Métal, Courant et Diamètre
Une électrode mal calibrée est une promesse de défauts. La cohérence entre votre matériau, votre type de courant et la section de votre tungstène est la clé de la stabilité de l'arc.
Adapter l'électrode au matériau et au courant
- Acier et Inox (Courant DC) : Vous avez besoin d'une pointe qui reste acérée. Privilégiez le lanthane (Bleu) ou le cérium (Gris). Le flux d'électrons part de l'électrode vers la pièce, concentrant la chaleur sur le métal de base.
- Aluminium et Magnésium (Courant AC) : Ici, le courant change de sens 50 à 200 fois par seconde. L'électrode subit un bombardement d'électrons massif. Le zirconium (Blanc) ou le lanthane (Bleu) sont indispensables pour supporter ce choc thermique sans se désagréger.
Corrélation entre Diamètre et Intensité (Ampérage)
Si votre électrode est trop fine, elle fond et crée une inclusion de tungstène. Si elle est trop épaisse, l'arc va "errer" sur la pointe, créant un phénomène de ballottement de l'arc.
| Diamètre de l’électrode | Plage d’intensité indicative | Usage type |
|---|---|---|
| 1,0 mm | 10 à 80 A | Bijouterie, tôlerie ultra-fine, électronique. |
| 1,6 mm | 50 à 150 A | Tuyauterie fine, serrurerie, inox de 1,5 à 3 mm. |
| 2,4 mm | 100 à 250 A | Standard industriel, charpente légère, aluminium. |
| 3,2 mm | 200 à 350 A | Grosses épaisseurs, rechargement, fonderie. |
Pro-Tip : Si vous utilisez un Gas Lens (diffuseur à grille), vous pouvez souvent utiliser un diamètre légèrement inférieur car le flux de gaz laminaire refroidit mieux l'électrode, permettant de monter plus haut en ampérage sans dégradation.
L'art de l'affûtage : Optimiser la géométrie de l'arc
L'affûtage n'est pas une corvée de préparation, c'est le réglage de la "focale" de votre arc électrique.
Techniques et sens du meulage
La règle est absolue : le meulage doit être longitudinal. Les micro-stries créées par l'abrasif doivent être parallèles à l'électrode. Ces stries agissent comme des rails pour les électrons. Un meulage transversal crée des turbulences dans la colonne de plasma, rendant l'arc instable et imprévisible.
Choisir l'angle de pointe et le "méplat"
- Angle aigu (20°) : Produit un arc étroit, une pénétration très profonde et une ZAT réduite. Idéal pour l'inox fin où l'on veut éviter les déformations thermiques.
- Angle ouvert (60°) : Produit un arc large. Utile sur de fortes épaisseurs pour "mouiller" les bords du chanfrein.
- Le Méplat (Tip Flat) : Sur des soudures à haute intensité en DC, je conseille de tronquer légèrement la pointe (créer un plat de 0,1 à 0,3 mm). Cela évite que l'extrémité ne se détache sous l'effet de la densité de courant, augmentant radicalement la durée de vie de votre affûtage.
Conseil d'expert : Consacrez une meule diamantée exclusivement au tungstène. Une meule contaminée par des particules d'acier provoquera instantanément un arc "sale" et des projections de tungstène dans votre bain.
Diagnostic : Identifier les défauts liés à l'électrode
Un soudeur d'élite sait lire les signes de fatigue de son matériel avant même que la soudure ne lâche.
Analyse visuelle de l'électrode
- Bleuissement ou noircissement : Signe flagrant d'une mauvaise protection gazeuse ou d'une coupure prématurée du post-gaz. Votre tungstène s'oxyde à chaud.
- Pointe qui "fleurit" (éclatement) : Votre électrode est saturée en courant. Augmentez le diamètre ou passez sur une nuance au lanthane.
- Dépôts brillants sur la pointe : Vous avez touché le métal d'apport. Stoppez tout ! Ces contaminations modifient la conductivité et pollueront le reste de votre cordon.
Instabilité et inclusions
L'inclusion de tungstène est le cauchemar du contrôleur qualité. Elle apparaît à la radiographie comme un point blanc très brillant (car le tungstène est plus dense que l'acier). Elle est souvent causée par une pointe trop fine qui a fondu ou par un contact accidentel. Si votre arc "saute" d'un côté à l'autre, vérifiez vos stries de meulage ; elles sont probablement transversales ou votre pointe est encrassée.
Maintenance, Sécurité et Bonnes Pratiques
La métallurgie du tungstène exige une discipline de fer pour garantir sécurité et répétabilité.
Stockage et hygiène de manipulation
L'humidité et les graisses sont les ennemis du TIG. Conservez vos électrodes dans leur étui d'origine, idéalement dans un endroit sec. Manipulez-les avec des gants propres ; le sébum des doigts peut suffire à créer une micro-porosité lors de l'amorçage à haute fréquence.
Sécurité : Le défi du Thorium et des poussières
Le meulage libère des poussières fines inhalables. Le risque est sanitaire (toxicité des métaux lourds) et, pour les électrodes rouges, radioactif (émetteur alpha).
- Aspiration à la source : Utilisez impérativement un affûteur à carter fermé ou un système d'aspiration puissant.
- Transition légale : De nombreux ateliers industriels ont déjà banni le thorium pour se conformer aux normes de santé au travail. Ne restez pas à la traîne : les alternatives modernes (Bleu, Turquoise) offrent des performances supérieures sans risque biologique.
La maîtrise des électrodes tungstène est ce qui sépare l'exécutant du véritable maître d'œuvre. Choisir le bon alliage, respecter la géométrie d'affûtage et diagnostiquer les signes d'usure ne sont pas des détails, mais les piliers de votre performance technique. Aujourd'hui, la rationalisation de vos stocks passe inévitablement par l'adoption des électrodes au lanthane ou aux terres rares. Elles offrent la polyvalence et la sécurité que les standards modernes exigent. Je vous invite à ouvrir votre mallette dès aujourd'hui : vos électrodes sont-elles à la hauteur de votre talent ? Testez la nuance bleue sur votre prochain projet complexe, et vous comprendrez pourquoi l'excellence commence toujours à la pointe du tungstène.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.