
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Soudure aluminium : Le guide complet pour réussir vos projets
- LAURENT DAROLT
- 25 Jui, 2026
- Techniques de soudage
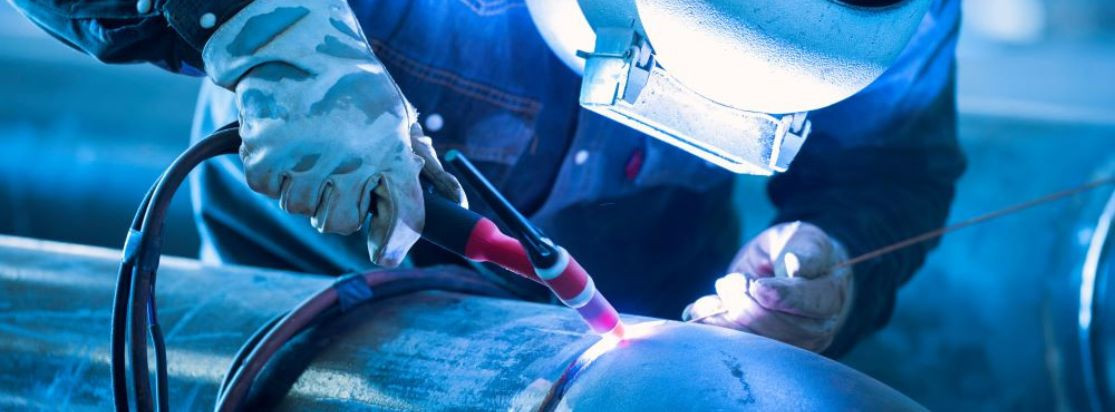
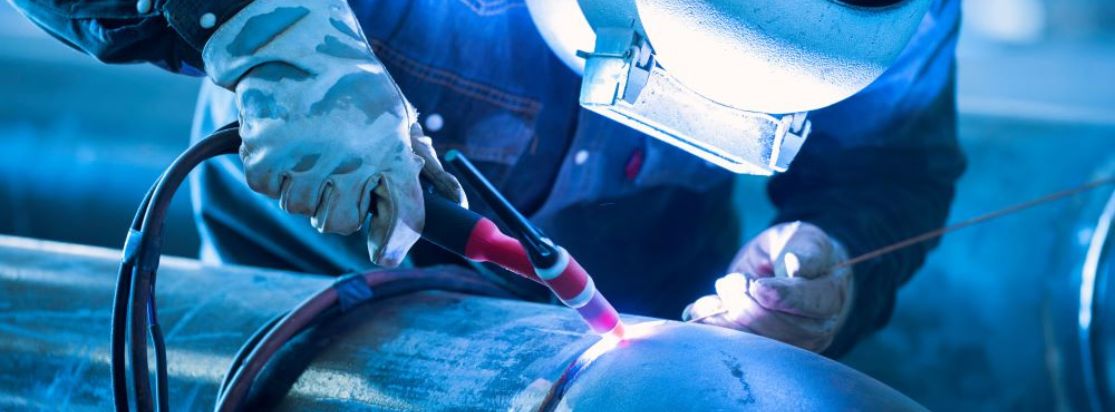
L’aluminium est un métal fascinant, à la fois léger, résistant à la corrosion et omniprésent dans nos industries modernes. Pourtant, pour de nombreux artisans et passionnés, la soudure aluminium est souvent source d'une profonde frustration. Le défi est de taille : contrairement à l’acier, l’aluminium ne change pas de couleur avant de fondre, et il se pare d’une couche d’oxyde invisible qui agit comme un bouclier thermique. Ce guide a pour mission de transformer ces obstacles techniques en leviers de réussite, en vous apportant la rigueur et le savoir-faire des experts en métallurgie.
Découvrez les piliers fondamentaux pour passer d’un résultat aléatoire à une soudure de qualité professionnelle.
À retenir
- Préparation chirurgicale : Brossage à l'inox (un seul sens) et dégraissage à l'acétone.
- Endurance : visez 20 à 30 % de facteur de marche pour le bricolage, et 60 % à l’ampérage utilisé pour un usage semi-pro ou industriel.
- Environnement : utilisez le gaz MIG/MAG pour un travail propre en atelier, et le fil fourré No Gas pour les réparations en extérieur exposées au vent.
- Technologie : privilégiez un poste Inverter avec fonction synergique pour un arc plus stable et des réglages plus simples.
- Marques : STAHLWERK offre un bon rapport qualité/prix pour les particuliers, tandis qu’EWM convient mieux au soudage intensif professionnel.
Comprendre les défis : Pourquoi l'aluminium exige une approche unique
Maîtriser la théorie des propriétés de l'aluminium n'est pas une option, c'est le prérequis indispensable pour éviter le gaspillage de matière et garantir la solidité de vos ouvrages.
Des propriétés thermiques trompeuses
L'aluminium possède une température de fusion basse (environ 660°C), mais sa conductivité thermique est extrêmement élevée. Cela crée un paradoxe visuel troublant pour le soudeur : la surface de la pièce semble "figée" et immobile alors que le cœur est déjà totalement liquide. Sans changement de couleur (pas de rougeoiement comme sur l'acier), le perçage est fréquent. Il faut donc anticiper cet effondrement brutal en apportant beaucoup d'énergie au départ, puis en modulant rapidement.
Le mur de l'alumine : Une barrière invisible
Le véritable ennemi est l'alumine (Al₂O₃), une couche d'oxyde qui se forme instantanément. Son point de fusion avoisine les 2050°C. Si vous ne "cassez" pas cette coquille mécaniquement ou via la polarité du poste, vous ferez fondre l'aluminium à l'intérieur sans jamais réussir à fusionner vos deux pièces.
La réussite dépend donc de votre capacité à choisir le procédé capable de briser cette barrière.
Les procédés de référence : Choisir entre TIG et MIG
Le choix de votre stratégie de soudage doit se faire selon l'épaisseur de vos pièces et la finition exigée.
Le TIG (AC/DC) : L'excellence de la précision
Le TIG est la méthode reine pour les travaux fins (nautisme, automobile). Pour l'aluminium, le courant alternatif (AC) est obligatoire. La phase positive de l'alternance vient "décaper" l'alumine, tandis que la phase négative assure la pénétration. C'est le procédé qui offre le contrôle le plus absolu sur l'esthétique du cordon.
Le MIG : La force de la productivité
Idéal pour les structures lourdes et les cordons longs, le MIG permet une vitesse d'exécution supérieure. Cependant, le fil d'aluminium est extrêmement souple. Dans une gaine en acier standard, il a tendance à boucler et à s'emmêler (phénomène de foisonnement ou "bird-nesting"). L'utilisation d'une gaine en téflon et, idéalement, d'une torche push-pull est indispensable pour assurer un dévidage constant.
L'équipement indispensable : S'équiper pour la réussite
Investir dans des consommables de qualité est bien plus rentable que de multiplier les échecs avec un matériel sous-dimensionné.
Le poste à souder et ses réglages spécifiques
Pour un travail d'expert, votre poste doit proposer :
- L’amorçage HF (Haute Fréquence) : Pour démarrer l’arc sans toucher le métal, évitant ainsi de contaminer l’électrode de tungstène.
- Le mode Pulsé : Indispensable pour gérer l'apport de chaleur sur les tôles fines et éviter les déformations.
- Le réglage de la balance AC : Pour ajuster le ratio entre le nettoyage de l'oxyde et la pénétration.
Gaz et métaux d'apport : La pureté avant tout
L'utilisation de l'Argon pur est la norme stricte, avec un débit réglé entre 8 et 15 L/min selon la buse. Pour le métal d'apport, le choix de l'alliage est important :
- 4043 (Aluminium-Silicium) : Offre une excellente fluidité et réduit les risques de fissuration.
- 5356 (Aluminium-Magnésium) : Idéal pour des assemblages exigeant une plus grande résistance mécanique.
"La propreté des consommables est le premier rempart contre la porosité. Un aluminium mal préparé ou un gaz impur condamnent la soudure avant même l'amorçage."
La préparation du métal : 70 % du travail final
La qualité d'une soudure aluminium se décide avant même d'allumer l'arc. Une discipline de fer lors de la préparation est le seul gage de pérennité.
Le protocole de nettoyage rigoureux
Le nettoyage doit suivre deux étapes impératives :
- Dégraissage chimique : Utilisez de l'acétone avec un chiffon non pelucheux pour éliminer les huiles et l'humidité.
- Nettoyage mécanique : Utilisez une brosse inox dédiée uniquement à l'alu. Le secret de l'expert est de brosser dans un seul sens. Si vous faites des mouvements de va-et-vient, vous risquez de "replier" le métal mou par-dessus les contaminants et l'alumine, les emprisonnant sous la surface.
Ajustement et pointage
Pour les pièces de forte épaisseur, un chanfrein est obligatoire pour garantir la pénétration à cœur. Le pointage doit être serré, car la dilatation thermique de l'aluminium est importante : sans un maintien ferme, vos pièces s'écarteront durant le soudage.
Maîtriser les réglages et la gestuelle
C'est la phase de "pilotage" où la synchronisation entre l'œil et la main détermine la solidité du cordon.
Intensité et gestion de la chaleur
Une règle d'or consiste à régler environ 30 à 50 Ampères par millimètre d'épaisseur. Commencez avec une intensité franche pour créer le bain de fusion instantanément (grâce à l'amorçage HF), puis accélérez votre mouvement à mesure que la pièce accumule la chaleur.
Technique d'avance et angle de torche
Maintenez un angle d'inclinaison de la torche entre 10 et 15°. La vitesse d'avance doit être fluide et plus rapide que sur l'acier. Il faut littéralement "courir après la chaleur" pour maintenir un bain de fusion stable sans que celui-ci ne s'effondre.
Sécurité et correction des défauts
La protection du soudeur et l'intégrité de la soudure sont indissociables d'une pratique durable.
Identifier les défauts fréquents
| Défaut | Cause probable | Solution |
|---|---|---|
| Porosité (bulles) | Humidité ou gaz insuffisant (< 8 L/min) | Vérifier le débit et dégraisser à l'acétone |
| Manque de fusion | Intensité trop faible ou alumine non retirée | Augmenter l'ampérage et effectuer un brossage unidirectionnel |
| Fissures | Mauvais choix d'alliage, par exemple absence de métal d'apport 4043 | Adapter le métal d'apport au métal de base |
La sécurité : Rayonnements et fumées
L'arc aluminium dégage des rayonnements UV et IR extrêmement intenses ; un masque à filtre actif de haute qualité est indispensable. Concernant les fumées, l'aluminium libère des particules fines nocives. La ventilation générale ne suffit pas : privilégiez une aspiration à la source (système d'aspiration localisé) pour protéger vos voies respiratoires de manière professionnelle.
La soudure aluminium est un art de la précision, de la propreté et du timing. Elle ne tolère aucune approximation, mais récompense généreusement l'artisan rigoureux par des assemblages d'une solidité et d'une légèreté incomparables.
En respectant ce protocole — de la brosse inox unidirectionnelle au réglage fin du débit d'Argon — vous passerez du stade de débutant frustré à celui d'expert accompli. Maintenant que vous maîtrisez les fondamentaux théoriques et techniques, êtes-vous prêt à auditer votre équipement actuel ou à lancer votre premier projet test sur éprouvette ?
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
La soudure aluminium est plus technique que la soudure acier car l’aluminium ne change pas de couleur avant de fondre. Sa surface peut sembler solide alors que le cœur du métal est déjà liquide. De plus, l’aluminium se couvre d’une couche d’oxyde, appelée alumine, qui fond à environ 2050°C, alors que l’aluminium fond autour de 660°C.
Le principal obstacle est l’alumine, une couche d’oxyde invisible qui se forme naturellement à la surface de l’aluminium. Cette barrière empêche une bonne fusion si elle n’est pas retirée mécaniquement par brossage ou nettoyée grâce à la polarité adaptée du poste à souder.
Le TIG AC/DC est recommandé pour les travaux précis, les faibles épaisseurs et les soudures esthétiques. Le MIG est plus adapté aux structures lourdes, aux cordons longs et aux travaux demandant une meilleure productivité. Le choix dépend donc de l’épaisseur des pièces, du niveau de finition attendu et de la vitesse d’exécution recherchée.
Pour souder l’aluminium au TIG, le courant alternatif AC est indispensable. La phase positive aide à décaper l’alumine, tandis que la phase négative assure la pénétration. Un poste TIG AC/DC avec amorçage HF permet aussi de démarrer l’arc sans toucher le métal, ce qui évite de contaminer l’électrode de tungstène.
Pour la soudure aluminium, l’argon pur est la norme. Le débit doit généralement être réglé entre 8 et 15 L/min selon la buse utilisée. Un gaz impur ou un débit insuffisant peut provoquer des défauts comme la porosité dans le cordon de soudure.
La préparation de l’aluminium doit être rigoureuse. Il faut d’abord dégraisser la pièce à l’acétone avec un chiffon non pelucheux pour retirer les huiles et l’humidité. Ensuite, il faut brosser la surface avec une brosse inox dédiée uniquement à l’aluminium, en effectuant le brossage dans un seul sens.
Le brossage dans un seul sens permet de retirer correctement l’alumine et les contaminants. Les mouvements de va-et-vient sont à éviter, car ils peuvent replier le métal mou par-dessus les impuretés et les emprisonner sous la surface, ce qui nuit à la qualité de la soudure.
Les fissures peuvent être causées par un mauvais choix d’alliage d’apport. Pour les éviter, il faut adapter le métal d’apport au métal de base. Dans certains cas, l’utilisation d’un métal d’apport comme le 4043 permet de réduire les risques de fissuration.
Pour souder l’aluminium, il est conseillé de maintenir un angle de torche compris entre 10 et 15°. L’avance doit être fluide et plus rapide que sur l’acier afin de suivre l’accumulation de chaleur et de conserver un bain de fusion stable.