
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Décapage électrolytique inox : restaurer la résistance à la corrosion après soudage
- LAURENT DAROLT
- 08 sept., 2026
- Passivation
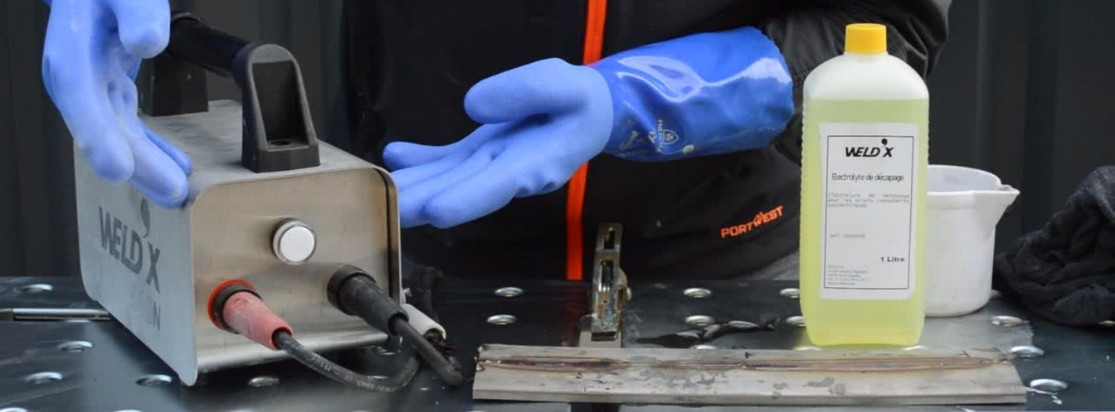
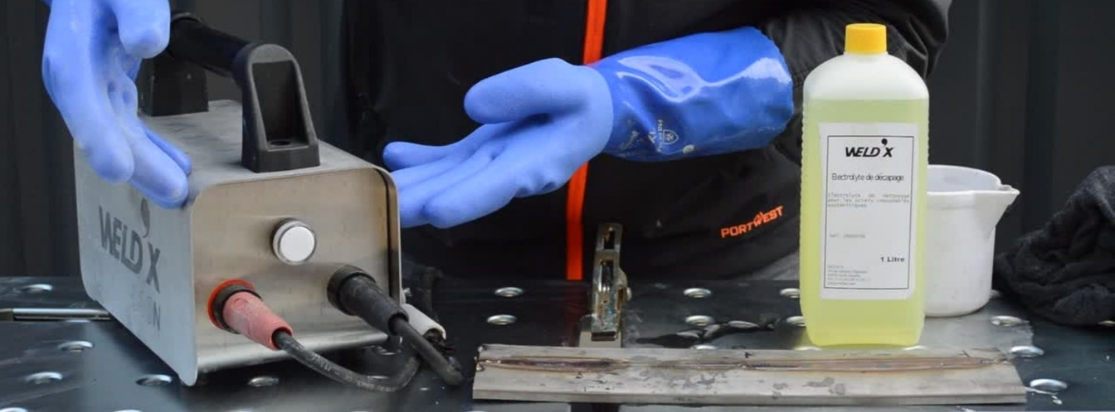
Restaurer l'intégrité de l'inox après soudage n'est pas une simple finition esthétique, c'est une exigence de survie pour le métal face aux environnements corrosifs. Le décapage électrolytique inox s'impose aujourd'hui comme la solution la plus performante pour traiter les zones affectées par la chaleur (ZAT), là où les méthodes conventionnelles échouent souvent à rétablir la couche passive sans altérer la pièce. En éliminant instantanément les oxydations et les colorations thermiques, ce procédé garantit une conformité stricte aux exigences sanitaires et industrielles tout en optimisant la productivité en atelier.
À retenir
- Mécanisme d'électrolyse : Le procédé utilise la synergie d'un courant électrique et d'une solution d'acides et de sels pour fragmenter les oxydes instantanément.
- Restauration structurelle : Au-delà du nettoyage visuel, le traitement élimine la couche de métal déchromée sous-jacente pour permettre une passivation efficace.
- Précision et innocuité : L'action localisée via une brosse conductrice protège les zones adjacentes et respecte la rugosité initiale de l'acier.
- Sécurité et conformité REACH : Contrairement aux gels acides traditionnels, les électrolytes utilisés sont moins toxiques, facilitant la gestion des risques et des effluents.
- Polyvalence industrielle : Les équipements modernes intègrent des fonctions de polissage, de marquage permanent et de galvanoplastie pour une finition complète.
Source : Chaine Youtube HD SOUDAGE
Comprendre l’origine des altérations de surface après soudage
L'apport thermique nécessaire au soudage brise l'équilibre chimique de l'acier inoxydable en surface. Pour un décideur industriel, comprendre la vulnérabilité de la zone affectée par la chaleur (ZAT) est crucial pour justifier l'investissement dans un traitement de qualité.
- Les colorations thermiques : Sous l'effet de la température, le chrome migre vers la surface pour réagir avec l'oxygène, formant une couche d'oxyde épaissie et poreuse. Ces teintes de revenu (du jaune au bleu) ne sont pas seulement inesthétiques : elles signalent une modification profonde de la barrière protectrice.
- L'oxydation et la zone déchromée : Immédiatement sous cette croûte d'oxyde se trouve une couche appauvrie en chrome. Puisque c'est le chrome qui confère à l'inox sa "passivité", cette zone devient le siège privilégié de la corrosion par piqûres.
Une surface colorée est une surface techniquement vulnérable. Ignorer ce phénomène, c'est accepter une dégradation prématurée de l'ouvrage, particulièrement dans les secteurs agroalimentaires ou pharmaceutiques.
Nettoyage, décapage et passivation : une distinction indispensable
Dans le cadre d'un audit de process, il est impératif de ne pas confondre ces trois opérations. Selon l'expertise Weld'X, le décapage et la passivation sont des étapes distinctes, bien que liées.
- Nettoyage et dégraissage : C'est l'élimination des contaminants organiques (huiles, graisses). Indispensable, car tout résidu organique fait écran à l'action électrochimique ultérieure.
- Décapage : Cette phase "met à nu" le métal. Elle retire mécaniquement et chimiquement la couche d'oxyde thermique ainsi que la zone sous-jacente appauvrie en chrome.
- Passivation : C'est la reconstruction contrôlée de la couche d'oxyde de chrome protectrice. Si elle peut être naturelle, elle est ici accélérée et homogénéisée par l'action de l'électrolyte pour une protection immédiate.
L'erreur classique consiste à traiter le décapage et la passivation comme des synonymes. En réalité, le décapage prépare la surface pour que la passivation puisse s'opérer sur un métal sain et réactif.
Le principe du décapage électrolytique : efficacité et précision
Le procédé électrochimique surpasse les méthodes mécaniques par sa capacité à atteindre les géométries les plus complexes sans rayer le métal.
- Le mécanisme : La pièce agit comme cathode tandis que la brosse (ou le tampon) fait office d'anode. Le passage d'un courant (généralement alternatif pour le nettoyage) à travers l'électrolyte déclenche une réaction de dissolution sélective des oxydes.
- Chimie maîtrisée : L'utilisation de l'Électrolyte A (type 2030 DH), à base d'acide phosphorique, offre une alternative sécurisée aux mélanges fluorhydriques/nitriques des pâtes décapantes.
- La brosse haute performance : Ses fibres conductrices permettent d'épouser le cordon de soudure, garantissant un résultat net même dans les angles vifs.
Pour les opérations nécessitant mobilité et robustesse, la machine de nettoyage électrolytique DECAP'X 800N constitue une solution de référence, combinant puissance de 800 VA et ergonomie.
Comparaison des méthodes : pourquoi choisir l'électrolytique ?
Le choix de la technologie électrolytique répond à une logique de retour sur investissement (ROI) et de sécurité au travail.
- Gains de productivité : Contrairement au décapage chimique par gel qui impose des temps de pose de 30 à 60 minutes, l'action électrolytique est instantanée. La valorisation de l'heure de main-d'œuvre est optimisée par l'absence de temps d'attente.
- Sécurité et Environnement : La réduction de la toxicité des effluents facilite la mise en conformité REACH. Le procédé limite drastiquement les risques de brûlures chimiques sévères pour les opérateurs.
- Qualité de finition : Le décapage mécanique par abrasifs peut modifier la rugosité de surface et incruster des polluants ferritiques. La méthode électrochimique respecte le grain de la pièce. Pour les exigences de rugosité spécifiques (secteur pharma), l'usage d'un électrolyte de polissage type Policlean permet de descendre les niveaux de Ra de manière contrôlée.
Précautions d'usage et protocole de sécurité
L'expertise en parachèvement impose une rigueur absolue dans la manipulation des équipements et des fluides.
- Équipements de Protection Individuelle (EPI) : Le port de gants en nitrile, de lunettes de protection enveloppantes et d'un tablier de protection est le standard minimum obligatoire.
- Gestion des fluides et rinçage : Le rinçage à l'eau claire doit être immédiat et abondant pour stopper la réaction chimique et éviter toute trace blanchâtre résiduelle. La consultation des Fiches de Données de Sécurité (FDS) est un préalable à toute mise en service.
- Ventilation : Bien que les émanations soient minimes par rapport au décapage par pulvérisation, le travail en zone aérée ou sous aspiration localisée est recommandé pour évacuer les micro-brouillards.
Cadre réglementaire : Les modalités de rejet des eaux de rinçage doivent faire l'objet d'une validation locale selon les normes NF environnementales en vigueur.
Critères de sélection pour une machine de nettoyage des soudures inox
La sélection de l'équipement dépend directement de l'intensité de votre production et des finitions souhaitées.
- Mobilité et Robustesse : La DECAP'X 800N (11,9 kg) est dotée d'un carter inox durable, idéal pour les interventions sur site. Elle délivre un courant alternatif performant pour le nettoyage standard.
- Puissance et Pilotage : La DECAP'X 1200 (1200 VA) se distingue par son affichage numérique et son interrupteur à 3 niveaux, permettant une modulation précise de l'intensité selon l'épaisseur de l'oxyde.
- Solution complète : Il est stratégique d'acquérir un kit pour DECAP'X 800N et DECAP'X 1200. Ce set d'accessoires inclut le boîtier de transport, les câbles de 3m, la brosse Brushline et 1L d'Électrolyte A, garantissant une mise en service immédiate.
- Fonctions Avancées : Pour le polissage miroir ou le marquage de logos, la DECAP'X 2500 (2608 VA) avec sa gestion AC/DC est l'unité multifonction par excellence pour les ateliers de haute précision.
Conclusion
La réponse à retenir
Le succès d'un décapage électrolytique repose sur trois piliers : un dégraissage parfait, l'utilisation d'une brosse haute performance adaptée au profil de soudure, et un rinçage rigoureux. Cette synergie garantit une restauration totale de la passivité de l'inox, condition sine qua non de sa longévité industrielle.
La prochaine action recommandée
Identifiez vos fréquences de traitement et vos exigences de finition (nettoyage simple ou polissage Ra). Pour sécuriser vos processus et accroître votre productivité, l'acquisition d'une machine pour le nettoyage électrolytique des soudures inox constitue l'investissement stratégique prioritaire pour vos opérations de parachèvement.