
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Défauts de soudage MIG/MAG, TIG & MMA
- LAURENT DAROLT
- 13 oct., 2026
- Techniques de soudage
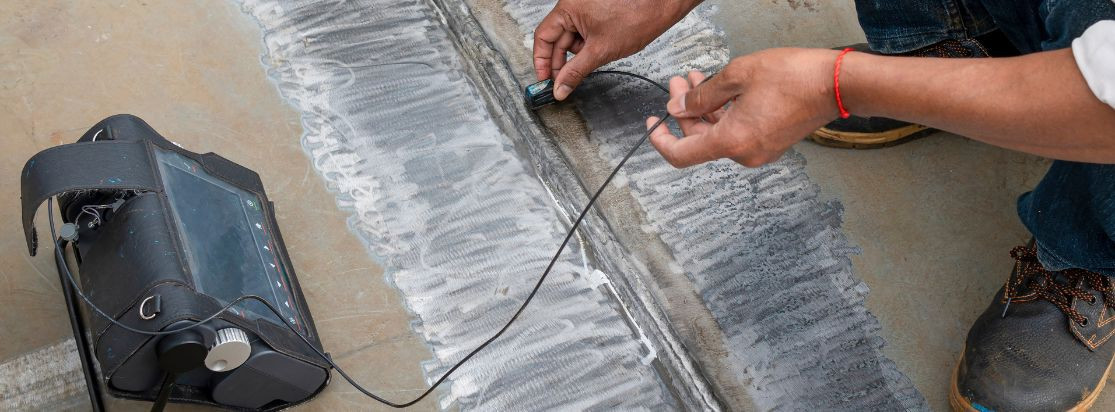
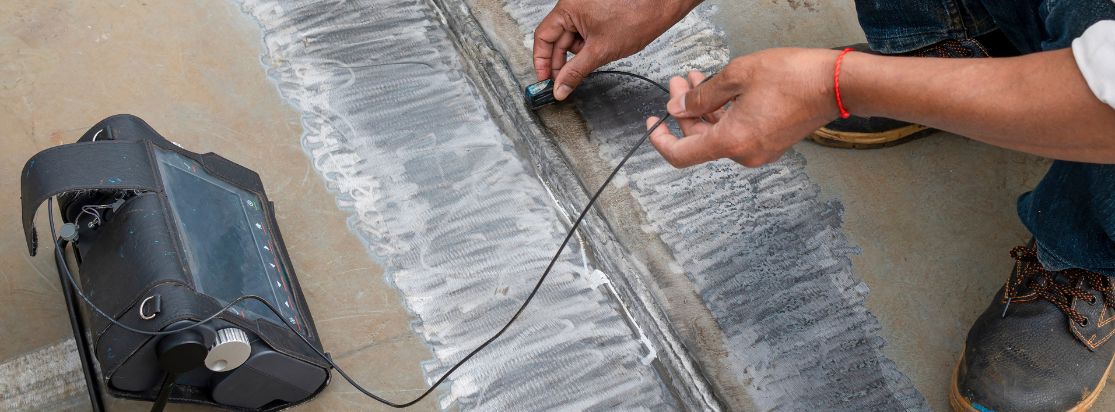
Un diagnostic méthodique d'un assemblage commence par l'observation visuelle du symptôme en surface. Il se poursuit par la vérification du métal de base, de la préparation du joint et de la position de soudage. L'inspection contrôle ensuite le gaz de protection ou l'électrode enrobée, les réglages électriques, le geste technique et l'état du matériel. La classification de l'imperfection s'appuie sur la norme ISO 6520-1. La conformité exige une comparaison directe avec le Descriptif du Mode Opératoire de Soudage (DMOS/WPS) et avec les critères d'acceptation de la norme ISO 5817 pour les aciers, le nickel et le titane, ou ISO 10042 pour l'aluminium. L'examen visuel reste limité à la surface. La santé interne du joint nécessite l'exécution de Contrôles Non Destructifs (CND). Une simple photographie ne constitue jamais une preuve d'acceptabilité technique.
À retenir
- Distinguer impérativement une imperfection acceptable d'un défaut critique selon les normes applicables (ISO 5817 / ISO 10042).
- Respecter scrupuleusement la séquence d'inspection visuelle globale avant de modifier les paramètres du poste.
- Identifier la cause racine liée au procédé (gaz, dévidage, tungstène ou enrobage) avant toute tentative de correction.
- Associer la propreté des pièces et la gestion de l'humidité aux risques majeurs de porosités et d'inclusions.
- Ne jamais réparer un défaut critique ou une fissure sans une procédure validée (DMOS/WPS d'intervention).
Comment diagnostiquer correctement un défaut de soudage ?
Un diagnostic méthodique en atelier conditionne directement la rentabilité financière des fabrications métalliques. Un réglage désordonné des équipements entraîne un gaspillage considérable d'heures de meulage et dégrade la répétabilité de la qualité industrielle B2B.
Observer le cordon et relever les conditions de soudage
L'inspection visuelle requiert un protocole rigoureux en 11 étapes successives :
- Sécurité : Vérifier les équipements de protection individuelle du soudeur et la sécurité de la zone de travail.
- Aspect visuel : Observer la géométrie globale du cordon, sa régularité et sa coloration superficielle.
- Matériau et joint : Contrôler la propreté des bords, la préparation du chanfrein, l'écartement des pièces et leur alignement.
- Paramètres électriques : Relever l'intensité du courant, la tension d'arc et la vitesse d'avance. Pour garantir des paramètres stables, il convient d'utiliser des postes à souder adaptés.
- Consommables : Identifier le type et l'état du fil, de l'électrode de tungstène ou de l'électrode enrobée.
- Gaz de protection : Vérifier la nature de la composition gazeuse, le débit mesuré à la buse et l'étanchéité globale des tuyaux.
- Polarité : Contrôler le raccordement électrique (polarité directe DCEN, polarité inverse DCEP ou courant alternatif AC).
- Masse : Inspecter la qualité du contact électrique et l'emplacement du câble de masse.
- Geste technique : Évaluer l'angle d'inclinaison de la torche, la vitesse de balayage, la hauteur d'arc et la longueur libre du fil (stick-out).
- Matériel : Vérifier l'état de la torche, l'usure des galets d'entraînement, le guide-fil et la connectique.
- DMOS/WPS : Confrontation stricte des paramètres observés aux instructions données par le document d'instruction technique.
Distinguer imperfection, défaut et critère d’acceptation
Une imperfection désigne une discontinuité dans la structure de la soudure ou un écart par rapport à la géométrie théorique. Cette imperfection devient un défaut lorsque sa taille ou sa fréquence dépasse les limites tolérées par les critères de qualité. L'assemblage est alors déclaré non conforme.
La norme ISO 17637 fixe les règles de l'examen visuel de surface. Lorsque la surface ne permet pas d'évaluer la santé interne de la soudure, la norme ISO 17635 oriente le choix des Contrôles Non Destructifs (CND) complémentaires. Ces méthodes spécialisées permettent d'analyser le cœur du joint :
- Le ressuage (contrôle par liquide pénétrant coloré ou fluorescent révélant les défauts débouchants).
- La magnétoscopie (détection des discontinuités magnétisables en surface et sous-surface par champ magnétique).
- Les ultrasons (contrôle acoustique mesurant la réflexion des ondes pour sonder la profondeur).
- La radiographie (inspection par rayons X ou gamma visualisant les cavités internes).
L'observation méthodique mène directement à l'identification ciblée des défauts prioritaires rencontrés en fabrication.
Quels défauts rechercher en priorité ?
La détection précoce des discontinuités dans le métal déposé garantit la sécurité mécanique des structures métalliques. Un contrôle rigoureux prévient l'apparition de défaillances structurales graves lors de la mise en service des équipements.
Porosités, inclusions et fissures
La porosité survient lors de la solidification rapide du bain de fusion. Des gaz insolubles comme l'hydrogène, l'azote ou la vapeur d'eau restent emprisonnés sous forme de bulles au lieu de dégazés vers la surface. Les inclusions correspondent à des corps étrangers piégés dans le métal, tels que des résidus de laitier ou des particules de tungstène.
Les fissures représentent des ouvertures linéaires causées par des contraintes mécaniques ou thermiques élevées. La fissure constitue le défaut le plus critique car elle annule la tenue structurelle. Aucune réparation improvisée ne doit être réalisée sans une procédure d'intervention formellement approuvée par un DMOS de réparation.
Manque de fusion, pénétration, caniveau et défauts de forme
Le manque de fusion désigne l'absence de liaison métallique entre le métal déposé et le métal de base, ou entre deux passes. Le manque de pénétration se produit lorsque le métal fondu n'atteint pas la racine du joint.
Le caniveau est un creux longitudinal formé au bord du cordon. Cette entaille géométrique concentre les contraintes mécaniques et réduit drastiquement la résistance à la fatigue sous charge dynamique. Le chevauchement correspond à du métal déposé qui déborde sur le métal de base sans fusion. Le perçage caractérise l'effondrement complet du bain de fusion. Un profil excessivement concave ou convexe modifie la résistance mécanique. Les projections métalliques et les déformations altèrent la conformité globale. Ces irrégularités diminuent la section utile et créent des amorces de rupture.
Tableau de synthèse diagnostique
| Symptôme ou indice | Procédés concernés | Causes possibles | Contrôles dans l'ordre méthodique | Correction documentée | Décision ou contrôle complémentaire |
|---|---|---|---|---|---|
| Porosité interne ou débouchante | MIG/MAG, TIG, MMA | Gaz contaminé, débit inadapté, humidité, courants d'air. |
|
Régler le gaz (15–20 cfh en TIG à titre indicatif), sécher le joint et dégraisser la pièce. | Ressuage pour les porosités débouchantes ou radiographie pour les défauts internes, selon les exigences. |
| Fissure de cratère ou linéaire | MIG/MAG, TIG, MMA | Refroidissement brutal du bain, contraintes et fort ampérage. |
|
Activer l'évanouissement d'arc si disponible et ajouter du métal en fin de passe. | Arrêt et évaluation du défaut. CND adapté selon la procédure et les exigences applicables. |
| Inclusion de laitier | MMA | Mauvais nettoyage inter-passes, profil de cordon bombé, technique inadaptée. |
|
Meuler les passes bombées et éliminer soigneusement le laitier entre chaque passe. | Contrôle radiographique ou par ultrasons selon les exigences de qualité. |
| Manque de fusion ou de pénétration | MIG/MAG, TIG, MMA | Arc trop long, vitesse d'avance excessive, mauvais angle, énergie insuffisante. |
|
Corriger la longueur d'arc, réduire la vitesse d'avance, adapter l'intensité et la préparation. | Contrôle par ultrasons ou radiographie selon le défaut recherché. |
| Caniveau au bord du cordon | MIG/MAG, TIG, MMA | Courant trop élevé, vitesse excessive, balayage incorrect. |
|
Réduire l'intensité, ralentir l'avance, marquer un temps d'arrêt aux bords. | Contrôle visuel et dimensionnel avec une jauge de soudure. |
| Chevauchement | MIG/MAG, TIG, MMA | Vitesse trop lente, mauvais angle, paramètres d'arc inadaptés. |
|
Augmenter la vitesse d'avance et adapter les paramètres au procédé utilisé. | Examen visuel et élimination du défaut par une reprise appropriée si nécessaire. |
| Perçage du métal de base | MIG/MAG, TIG, MMA | Ampérage trop élevé, écartement excessif, vitesse trop lente. |
|
Réduire l'intensité, augmenter la vitesse d'avance et corriger le jeu. | Élimination de la zone percée et reprise selon la procédure applicable. |
| Profil concave ou convexe excessif | MIG/MAG, TIG, MMA | Tension ou intensité inadaptée, type d'enrobage, mauvais maniement. |
|
Ajuster les paramètres et la vitesse pour obtenir un profil conforme aux exigences du joint. | Contrôle visuel avec une jauge de hauteur de cordon. |
| Projections d'éclats métalliques | MIG/MAG, MMA | Tension inadaptée en court-circuit, arc trop long. |
|
Ajuster la tension et la vitesse du fil en MIG/MAG. Raccourcir l'arc en MMA. | Nettoyage mécanique par grattage si autorisé. |
| Déformation de la structure | MIG/MAG, TIG, MMA | Apport de chaleur excessif, bridage insuffisant, séquence mal conçue. |
|
Maîtriser l'énergie de soudage, adapter la vitesse et la séquence des passes, appliquer un bridage adapté. | Contrôle dimensionnel de l'assemblage. |
La détection globale des défauts mène aux spécificités techniques propres à chaque équipement et procédé de soudage.
Quelles causes sont propres à chaque procédé ?
Chaque technologie de soudage possède ses propres variables physiques. La maîtrise de ces paramètres permet d'éviter 80 % des imperfections récurrentes observées en atelier.
MIG/MAG : gaz, dévidage, stick-out et réglages
Pour diagnostiquer ce procédé, appliquer la méthode « Vérifier d'abord / Corriger ensuite ».
Il convient de séparer le défaut visible sur le cordon (porosité, caniveau) de la panne d'un composant de la machine (problème d'entraînement du fil, patinage des galets). Le choix d'un équipement MIG/MAG fiable évite de nombreux dysfonctionnements. Le débit de gaz de protection doit être ajusté précisément en fonction du diamètre de la buse. Un débit trop élevé génère des turbulences. Ces turbulences aspirent l'air ambiant dans le flux de gaz, ce qui contamine le bain de fusion et crée de la porosité. Une infiltration d'air par un tuyau endommagé produit le même effet.
La distance entre le tube contact et la pièce (stick-out ou longueur libre de fil) influe directement sur l'intensité du courant. Un stick-out trop long réduit la pénétration et déstabilise l'arc. Les réglages de tension et de vitesse de fil déterminent le régime d'arc :
- Le transfert court-circuit (goutte de métal transférée par contact direct entre le fil et le bain).
- La pulvérisation ou spray arc (transfert par fines gouttelettes projetées en continu à forte intensité).
Une tension mal ajustée en transfert court-circuit provoque des projections massives. Il faut également inspecter régulièrement les torches MIG/MAG et pièces consommables pour garantir un guidage de fil fluide.
TIG : tungstène, protection gazeuse, polarité et cratère
La méthode « Vérifier d'abord / Corriger ensuite » s'applique également au TIG.
La préparation de l'électrode de tungstène conditionne la stabilité de l'arc. Une électrode soumise à un excès de polarité inverse (EP) forme une grosse boule à son extrémité et perd sa précision. Un contact direct entre le tungstène et le bain fondu provoque une inclusion de tungstène dans la soudure. La protection gazeuse requiert de l'argon pur, avec un débit recommandé de 15 à 20 cfh (pieds cubes par heure), ou un mélange argon/hélium pour les fortes épaisseurs d'aluminium. Les mélanges Argon/CO2 (utilisés en MIG/MAG) sont strictement proscrits en TIG car ils provoquent une contamination immédiate et destructrice du tungstène.
Sur les postes TIG, la polarité continue (DCEN) s'utilise pour les aciers. Le courant alternatif (AC) s'impose sur l'aluminium pour décaper la couche d'alumine (oxyde d'aluminium). La balance AC règle le temps de décapage (EP) par rapport au temps de pénétration (EN). Un manque de décapage laisse des points noirs dans le bain. Un excès de décapage arrondit excessivement l'extrémité de l'électrode. Il est conseillé de surveiller la buse montée sur les torches TIG pour maintenir un flux laminaire.
En fin de cordon, une coupure nette du courant provoque un refroidissement rapide. Ce retrait brutal crée une fissure de cratère. L'utilisation de la fonction d'évanouissement de courant ou crater control (baisse progressive et programmée de l'intensité en fin de soudage) permet de remplir le cratère progressivement. Sur l'acier inoxydable, l'absence d'inertage gazeux à l'envers provoque une oxydation appelée rochage (ou sugaring). À haute température, le chrome réagit avec l'oxygène de l'air, entraînant une précipitation d'oxydes de chrome. Cet appauvrissement local en chrome libre détruit irrémédiablement la passivité du métal et sa résistance à la corrosion.
MMA : laitier, arc, angle et humidité des électrodes
Le diagnostic du soudage à l'arc à l'électrode enrobée suit aussi la logique « Vérifier d'abord / Corriger ensuite ».
Les inclusions de laitier résultent de l'emprisonnement de résidus d'enrobage sous le métal fondu. Ce risque varie selon la composition de l'enrobage :
- Les électrodes basiques (à forte teneur en carbonate de calcium et spath fluor) réduisent la teneur en oxygène et la tension superficielle du bain. Elles génèrent un cordon naturellement bombé et un laitier très adhérent, ce qui augmente le risque d'inclusion de laitier par rapport aux enrobages rutiles.
- Les électrodes rutiles (à base de dioxyde de titane) produisent une surface plus concave et un laitier plus facile à détacher.
Pour garantir la qualité sur un équipement ARC/MMA, l'angle de l'électrode doit se situer entre 45° et 90° par rapport à l'axe du porte-électrode afin d'offrir une manipulation confortable et un bon contrôle du transfert. Une longueur d'arc trop importante augmente la tension et provoque des projections. L'humidité contenue dans l'enrobage génère de la vapeur d'eau pendant le soudage. Cette vapeur libère de l'hydrogène dans le métal fondu, provoquant des porosités et un risque élevé de fissuration à froid. Le stockage approprié des électrodes dans un endroit sec ou un étuvage préalable élimine cette source de contamination.
Cette analyse détaillée débouche sur une démarche de synthèse claire et fixe le cadre décisionnel imposant l'arrêt des travaux.
Conclusion
L'application d'un diagnostic structuré sécurise la chaîne de valeur industrielle B2B. Elle garantit la conformité normative des assemblages tout en maîtrisant les coûts de production.
La méthode de diagnostic à retenir
Le processus de contrôle s'articule autour de 4 actions séquentielles :
- Observation : Examen visuel complet du cordon et relevé méthodique des conditions de soudage en atelier.
- Identification ISO : Classification précise de la discontinuité selon les normes ISO 6520-1 et ISO 5817 / ISO 10042.
- Recherche de cause racine : Analyse des variables spécifiques du procédé (gaz, consommables, paramètres électriques, geste).
- Correction : Ajustement des paramètres ou correction de la technique de soudage sur la base des données constructeur et du DMOS.
Quand arrêter et demander un contrôle
Le soudeur doit stopper immédiatement les opérations de soudage dans les situations suivantes :
- Apparition d'une fissure, quelle que soit sa longueur ou sa position.
- Persistance d'un défaut récurrent après un premier ajustement des paramètres.
- Écart manifeste par rapport aux plages de valeurs indiquées sur le DMOS/WPS.
Dans ces situations critiques, l'intervention d'un coordinateur en soudage ou d'un inspecteur en Contrôles Non Destructifs (CND) s'impose. Pour prévenir les non-conformités, validez toujours vos procédures techniques et consultez les fiches d'instructions des fabricants de matériel et de consommables.