
 English


_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)


Contraintes résiduelles et déformations après soudage
- LAURENT DAROLT
- 15 oct., 2026
- Techniques de soudage
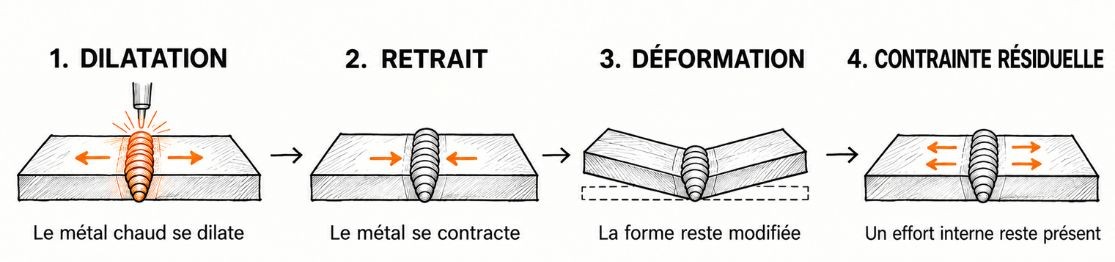
Lors de l'assemblage de pièces métalliques, le chauffage localisé suivi d'un refroidissement provoque une dilatation puis un retrait inégal du métal. Le retrait désigne la contraction naturelle du matériau lorsqu'il refroidit. Si le mouvement naturel du métal est empêché par la structure ou des fixations, une contrainte résiduelle subsiste. La contrainte résiduelle est une tension interne permanente enfermée dans la matière. Sous l'effet de ces forces internes, la pièce subit des modifications géométriques et se déforme. Plusieurs facteurs influencent l'ampleur du phénomène. Il s'agit de la nature du matériau, de l'épaisseur des tôles, du type de joint, du volume de métal déposé, de l'apport thermique, du nombre de passes, de la qualité d'accostage et du niveau de bridage. Le bridage désigne le maintien mécanique rigide des composants durant l'opération. Pour maîtriser l'assemblage, il convient de prévenir les écarts dès la conception. Il faut limiter le volume de soudure au strict besoin mécanique. Il convient aussi d'équilibrer les cordons de chaque côté de l'axe neutre. L'équipe doit préparer le montage, appliquer une séquence d'assemblage adaptée, contrôler les cotes selon le plan d'inspection et appliquer une méthode de correction validée en cas d'écart. Deux limites techniques majeures doivent être gardées à l'esprit. D'une part, le bridage réduit la déformation géométrique mais augmente le niveau des contraintes résiduelles internes. D'autre part, un traitement thermique abaisse ces contraintes internes mais ne redresse pas automatiquement une pièce déformée.
À retenir
- Origine physique : L'expansion et la contraction thermiques localisées génèrent des contraintes internes et une déformation plastique permanente du métal.
- Action à la conception : Réduire au minimum le volume de métal déposé et équilibrer la position des cordons par rapport à l'axe neutre de la pièce.
- Pratiques d'assemblage : Employer le préréglage d'angle, la technique du pas de pèlerin et des séquences alternées pour répartir équitablement l'apport thermique.
- Compromis du bridage : Le bridage mécanique limite les mouvements géométriques externes mais accroît le niveau global des contraintes résiduelles internes.
- Méthodes de correction : Le redressage mécanique ou thermique par chauffe de retrait en coin exige un respect strict de la température, limitée entre 600 °C et 650 °C sur acier C-Mn.
Pourquoi le soudage crée-t-il des contraintes et des déformations ?
La compréhension des mécanismes thermo-mécaniques du soudage constitue un enjeu stratégique majeur pour les ateliers de fabrication afin d'éviter la mise au rebut coûteuse de structures complexes.
Distinguer dilatation, retrait, déformation et contrainte résiduelle
La déformation finale d'une structure soudée se distingue de la simple réaction thermique locale du matériau par son caractère permanent. Lors de l'amorçage de l'arc, le chauffage concentré élève rapidement la température du bain de fusion. Cette hausse thermique provoque une expansion locale du métal en fusion et de la zone affectée par la chaleur. Le métal froid environnant restreint immédiatement cette dilatation. Cette restriction génère une contrainte de compression et une déformation plastique à chaud. Lors du refroidissement, le métal solide se contracte. Sur un acier au carbone-manganèse, la réduction de volume du bain fondu atteint environ 3 % lors de la solidification. Une contraction complémentaire de 7 % intervient ensuite durant la baisse de température jusqu'à l'ambiante. Ce retrait empêché génère des contraintes de traction internes. Lorsque ces contraintes dépassent la limite d'élasticité du matériau, la déformation devient permanente. La dilatation représente l'augmentation temporaire de volume sous l'effet de la chaleur. Le retrait correspond à la contraction du métal au refroidissement. La déformation géométrique constitue le changement de forme visible de la pièce. La contrainte résiduelle représente l'état de tension mécanique interne qui subsiste dans la structure après refroidissement complet.
Reconnaître les formes et les facteurs aggravants
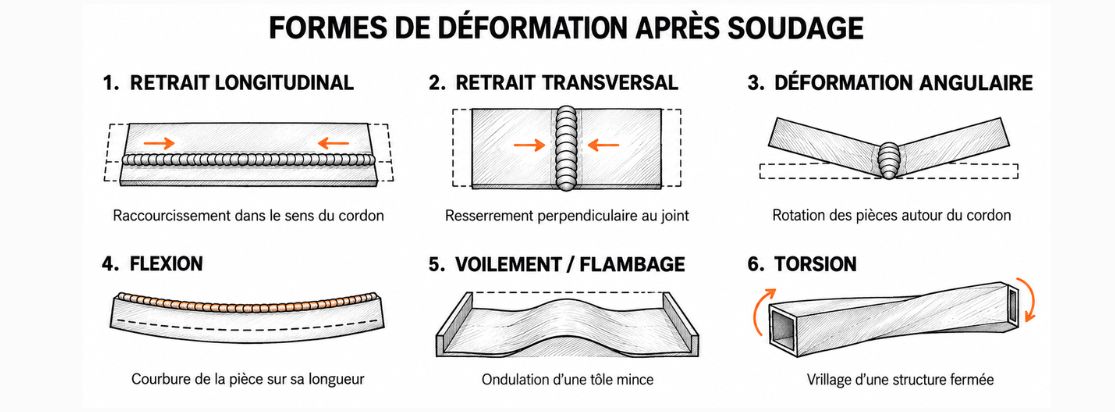
Les déformations géométriques observables en atelier comprennent le retrait longitudinal, le retrait transversal, la déformation angulaire, la flexion, le flambage, le voilement et la torsion. Le retrait longitudinal raccourcit la pièce parallèlement au cordon de soudure. Le retrait transversal réduit la largeur de la pièce perpendiculairement au joint. La déformation angulaire provoque la rotation des pièces autour de l'axe du cordon sous l'effet d'une contraction asymétrique dans l'épaisseur. La flexion survient lorsque le centre de la soudure est distant de l'axe neutre, entraînant une courbure sur la longueur. Le flambage et le voilement affectent les tôles minces soumises à de fortes contraintes de compression à longue portée créées par le retrait. La torsion apparaît lors du vrillage d'une structure fermée sous l'action de contraintes de cisaillement aux angles. Les caractéristiques du matériau modifient fortement l'ampleur de ces phénomènes. Par exemple, l'acier inoxydable possède un coefficient de dilatation thermique plus élevé que l'acier au carbone, ce qui augmente la tendance aux déformations. Un apport d'énergie excessif élargit la zone chauffée et aggrave également les retraits.
| Phénomène | Aspect visuel | Causes principales | Mode de contrôle / Prévention |
|---|---|---|---|
| Retrait longitudinal / transversal | Raccourcissement global de la pièce | Contraction du cordon lors du refroidissement | Surdimensionnement initial, réduction du volume de dépôt |
| Déformation angulaire | Rotation des ailes ou des tôles autour du joint | Contraction asymétrique dans l'épaisseur (ex. chanfrein V simple) | Préréglage d'angle, chanfrein en X (double V), cordons équilibrés |
| Voilement / Flambage | Ondulation de tôle mince ou d'épaisseur faible | Contraintes de compression créées par le retrait | Utilisation de raidisseurs, répartition des apports thermiques |
| Flexion (Bowing) | Courbure de la pièce sur sa longueur | Soudure positionnée à distance de l'axe neutre | Positionnement des cordons sur l'axe neutre, soudures alternées |
| Torsion | Vrillage d'une structure fermée (ex. caisson) | Déformation par cisaillement due aux dilatations inégales | Multiplication des points de pointage, bridage d'assemblage |
Une connaissance précise de ces mécanismes thermiques permet de concevoir des mesures préventives efficaces dès la phase d'étude théorique et d'assemblage.
Comment prévenir les déformations pendant le soudage ?
D'un point de vue économique, la prévention des déformations lors de la conception et du montage s'avère nettement plus rentable que le recours à des réparations ultérieures coûteuses.
Agir sur la conception, l’accostage et le volume de soudure
Pour limiter les mouvements thermiques, la règle prioritaire consiste à minimiser la quantité de métal déposé et à positionner judicieusement les joints. La suppression des assemblages soudés superflus constitue la première ligne de défense. L'utilisation de tôles pliées ou de profilés laminés permet d'éliminer de nombreux cordons et supprime la source même de la déformation. Lorsque le soudage est indispensable, la géométrie du chanfrein joue un rôle déterminant. Sur des pièces épaisses, un chanfrein symétrique en X (ou double V) divise par deux le volume de métal déposé par rapport à un chanfrein en V simple. Cette préparation équilibre les forces de retrait de part et d'autre de l'axe neutre. De plus, le sur-soudage doit être proscrit. Une gorge de soudure d'angle excessive n'augmente pas la résistance mécanique utile mais accroît inutilement la déformation. Pour anticiper le comportement des structures complexes avant la fabrication, les ingénieurs utilisent la simulation numérique du soudage. Enfin, la précision de l'accostage initial conditionne le résultat. L'emploi de tables de soudure professionnelles assure une planéité parfaite du plan de référence. Sur les tuyauteries, l'utilisation de clamps pour l’alignement des tubes garantit un écartement de racine constant et évite les variations d'apport thermique.
Maîtriser pointage, bridage, apport thermique et ordre des passes
L'application de techniques pratiques en atelier permet de répartir l'apport thermique et de limiter les mouvements lors de l'exécution. Les séquences de soudage alternées doivent être privilégiées pour équilibrer les forces de chaque côté de l'axe neutre. La technique du pas de pèlerin (backstep welding) consiste à déposer de courts cordons en progressant dans la direction opposée à l'avancement général du joint. Cette méthode fractionne la chauffe et réduit le retrait longitudinal global. La technique du préréglage d'angle apporte également une solution efficace. Elle donne un désalignement initial inverse aux pièces avant le soudage afin que le retrait ramène la structure à la cote voulue. Le bridage mécanique constitue une autre méthode courante. L'utilisation de brides, de clameaux ou de raideurs empêche le mouvement géométrique de l'assemblage. Toutefois, le bridage bloque la déformation extérieure au prix d'un accroissement des contraintes résiduelles internes. La réduction de l'apport thermique constitue une voie complémentaire. Le recours au procédé de soudage MIG/MAG pulsé offre un contrôle très fin du transfert de métal et diminue le retrait. Pour immobiliser fermement les pièces avant assemblage, l'équipe technique doit savoir comment utiliser les clamps de soudage. L'installation du montage complet sur une table de soudure à plateau S355 procure la rigidité nécessaire au maintien des pièces. Néanmoins, la réduction de l'énergie thermique ne doit jamais compromettre la pénétration, la fusion ou le respect de la fiche DMOS qualifiée.
Même si toutes les dispositions préventives sont rigoureusement appliquées, une vérification dimensionnelle finale reste indispensable pour prononcer la conformité de la pièce.
Comment contrôler et corriger une pièce après soudage ?
Le contrôle qualité de la géométrie garantit la conformité de la fabrication, tandis que le redressement d'éventuels écarts nécessite d'appliquer des procédés strictement qualifiés.
Mesurer la géométrie et décider de l’acceptabilité
Le contrôle de la pièce doit établir une distinction fondamentale entre la mesure des écarts dimensionnels externes et l'évaluation des contraintes résiduelles internes. Le contrôle dimensionnel s'effectue à l'aide d'instruments de mesure géométrique, de règles de contrôle ou de rapporteurs d'angle. Les valeurs relevées sont comparées aux tolérances spécifiées sur le plan de fabrication ou le code de construction. La norme ISO 13920 fixe des tolérances générales pour les constructions soudées. Toutefois, cette norme ne s'applique que si elle est explicitement appelée par le plan d'ingénierie ou le contrat. Information à vérifier ou à faire valider avant publication.
Choisir entre redressage mécanique, thermique et traitement thermique
En cas de dépassement des tolérances géométriques, l'atelier doit choisir entre le redressage mécanique, le redressage thermique et le traitement thermique de relaxation.
Le redressage mécanique applique une force extérieure à l'aide d'une presse ou de vérins. Le principe consiste à déformer la pièce en sens inverse en dépassant sa limite d'élasticité. Cette déformation plastique compense le retour élastique (spring-back). Cette méthode présente des risques d'écrouissage, de matage de surface et d'amorces de rupture en cas de sollicitation excessive.
Le redressage thermique (ou chauffe de retrait) repose sur la création d'une zone chaude localisée. Le métal chaud cherche à s'étendre mais se heurte au métal froid environnant. Il se déforme alors plastiquement en compression. Lors du refroidissement, la zone se contracte et exerce une force de traction qui ramène la pièce dans sa géométrie. La chauffe peut être réalisée en point, en ligne ou en coin. La chauffe en coin convient aux profilés et assemblages épais. La longueur du coin doit être égale aux deux tiers de la largeur de la tôle. La base du triangle doit mesurer un sixième de cette longueur. L'opérateur doit chauffer du sommet vers la base en assurant une répartition uniforme dans l'épaisseur. Sur un acier au carbone-manganèse, la température de chauffe doit être strictement limitée entre 600 °C et 650 °C (rouge sombre). Le dépassement de 650 °C risque de modifier la structure métallurgique et d'altérer les propriétés mécaniques du matériau.
Le traitement thermique post-soudage (relaxation des contraintes) consiste à chauffer l'ensemble de la structure dans un four à température contrôlée. Ce procédé permet d'abaisser le niveau des contraintes résiduelles internes. Cependant, le traitement thermique diminue les tensions internes mais ne redresse pas automatiquement une pièce déformée.
| Situation / Défaut observé | Méthode de contrôle | Action corrective possible | Risques associés à maîtriser |
|---|---|---|---|
| Voilement de tôle mince | Contrôle dimensionnel de planéité | Chauffe localisée en points sur la face convexe | Sur-retrait localisé, marques thermiques de surface |
| Déformation angulaire de bride | Mesure d'angle au rapporteur | Chauffe de retrait en ligne à l'opposé du cordon | Surchauffe du métal, altération métallurgique |
| Flexion / Bowing de profilé | Contrôle de rectitude à la règle | Pressage mécanique progressif avec cales de sur-correction | Écrouissage excessif, risque d'instabilité |
| Déformation globale sur assemblage | Relevé géométrique complet par rapport au plan | Chauffe en coin (wedge heating) du sommet vers la base | Dépassement de la température de 650 °C, fissuration |
La maîtrise de la géométrie exige une surveillance continue sur l'ensemble de la chaîne de fabrication, de la conception au contrôle final.
Maîtriser la déformation après soudage : la synthèse opérationnelle
L'assurance qualité des sous-ensembles soudés repose sur une démarche intégrée pour optimiser la productivité et la conformité des fabrications.
La réponse à retenir
La déformation après soudage résulte de la succession inévitable de cycles thermiques inégaux au cœur du matériau. Sa maîtrise repose sur le triptyque : optimisation du volume de joint à la conception, planification des séquences et du bridage à l'assemblage, et application rigoureuse des méthodes de correction thermique ou mécanique validées.
La prochaine action recommandée
Les responsables d'atelier et les ingénieurs méthodes doivent formaliser leurs recommandations en révisant leurs fiches DMOS. Il est conseillé de vérifier l'adaptation des outillages de bridage disponibles en atelier. Enfin, les équipes doivent faire valider leurs procédures de redressage thermique par un spécialiste en ingénierie de soudage avant toute intervention sur des pièces de structure.
Sources utilisées
- TWI - Job Knowledge : "Distortion - Types and Causes" (F.033)
- TWI - Job Knowledge : "Distortion - Prevention by Design" (F.034)
- TWI - Job Knowledge : "Distortion Control - Prevention by Fabrication Techniques" (F.036)
- TWI - Job Knowledge : "Distortion - Corrective Techniques" (F.037)
- Federal Highway Administration (FHWA) : "Demonstration Project on Heat-Straightening Repair of Damaged Steel Bridge Members" (Report No. FHWA-IF-99-004)