
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Comment bien régler son poste à souder selon le matériau
- Nada Iddouch
- 20 Aou, 2025
- Poste à souder
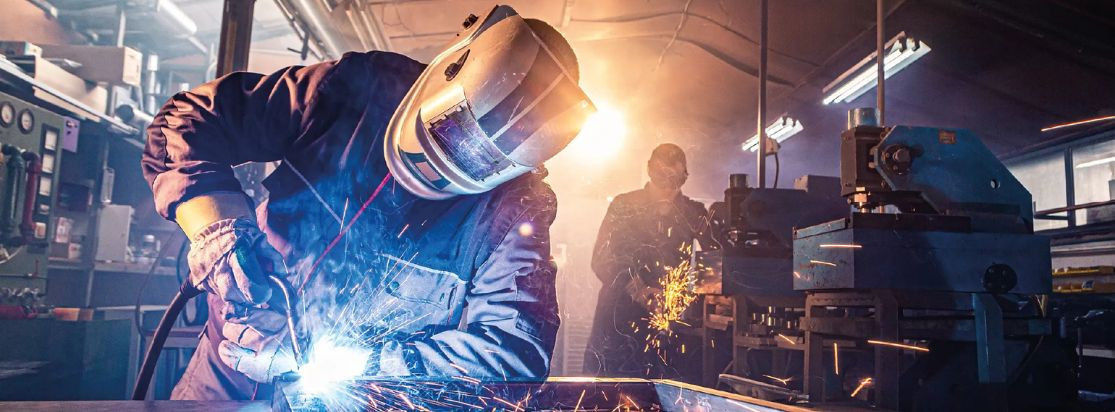
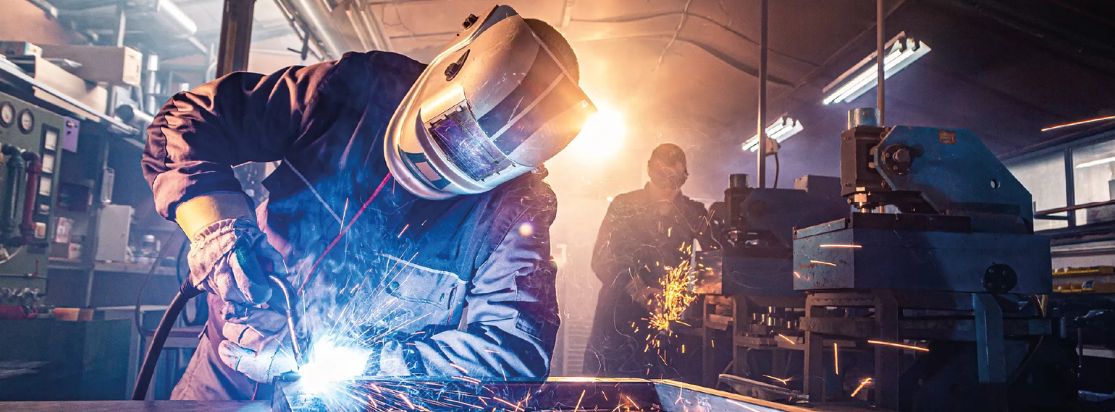
I. Optimisation des Paramètres de Soudage pour Différents Matériaux
Dans l'univers du soudage, chaque matériau présente ses propres défis et exigences. La clé d'une soudure réussie réside dans l'ajustement précis des paramètres du poste à souder. Cet article vous guide à travers les réglages essentiels pour l'acier doux, l'inox et d'autres matériaux couramment utilisés, afin d'assurer des soudures à la fois robustes et esthétiques.
1. Ajustement Précis pour l’Acier Doux
L'acier doux est largement utilisé dans le monde industriel en raison de sa malléabilité et de sa facilité de soudage. Cependant, réussir une soudure parfaite nécessite une attention particulière aux détails, notamment en ce qui concerne les réglages du poste à souder.
- Intensité et Tension : Pour l'acier doux, l'intensité doit généralement se situer entre 80 et 150 ampères, en fonction de l'épaisseur du matériau. Une intensité trop élevée peut entraîner des brûlures, tandis qu'une intensité insuffisante peut provoquer un manque de fusion. La tension, quant à elle, doit être ajustée entre 18 et 22 volts pour garantir un arc stable et une bonne pénétration sans surchauffe.
- Vitesse de Fil et Gaz de Protection : La vitesse de fil est un autre paramètre crucial. Elle doit être réglée entre 4 et 8 mètres par minute, en fonction du diamètre du fil utilisé. Un mélange de gaz argon et CO₂ (80/20) est souvent recommandé pour protéger la soudure de l'oxydation tout en assurant une bonne qualité du cordon.
En ajustant ces paramètres avec précision, vous pouvez éviter les déformations et obtenir une soudure stable et uniforme. L'acier doux, bien qu'acceptant les réglages standards, nécessite une vigilance constante pour éviter les erreurs courantes.
2. Techniques de Soudage pour l’Inox
L'inox, apprécié pour sa résistance à la corrosion, exige une approche différente. Ses propriétés doivent être préservées tout au long du processus de soudage.
- Réglages d'Intensité et de Tension : Pour l'inox, l'intensité doit être réglée entre 60 et 120 ampères, selon l'épaisseur du matériau. La tension doit être maintenue entre 16 et 20 volts pour éviter la décoloration et garantir la solidité de la soudure.
- Choix du Gaz de Protection : Un gaz de protection approprié est essentiel. L'utilisation d'argon pur ou d'un mélange contenant 2 à 5 % d'hydrogène est recommandée pour minimiser les projections et préserver l'intégrité du matériau.
En appliquant ces techniques, vous pouvez obtenir un rendu impeccable, sans compromettre la résistance mécanique de l'inox. La maîtrise de ces réglages est indispensable pour garantir des soudures de haute qualité.
II. Conseils Pratiques et Solutions aux Problèmes de Soudure
Souder, c'est aussi savoir anticiper et résoudre les problèmes qui peuvent survenir. Une préparation méticuleuse et une bonne compréhension des défauts courants sont essentielles pour obtenir des résultats optimaux.
1. Stratégies pour une Préparation Méticuleuse du Métal
La préparation du métal est souvent sous-estimée, alors qu'elle est cruciale pour la réussite d'une soudure. Un nettoyage et un dégraissage soignés peuvent transformer vos résultats.
- Nettoyage et Dégraissage : Avant toute opération de soudage, il est impératif de nettoyer la surface du métal pour éliminer toute impureté. Cela inclut la rouille, la graisse et toute autre contamination qui pourrait compromettre la fusion.
- Rôle de la Préparation : Une préparation adéquate du métal assure une meilleure fusion et prévient les imperfections. Elle garantit également une liaison solide et durable entre les pièces soudées.
En investissant du temps dans cette étape, vous maximisez vos chances de réussite et réduisez le risque d'imperfections dans vos soudures.
2. Résolution des Défauts Courants en Soudage
Les défauts de soudure sont monnaie courante, mais ils peuvent être évités avec une bonne connaissance des paramètres à ajuster.
- Brûlures et Manques de Fusion : Les brûlures sont souvent causées par une intensité trop élevée. Pour y remédier, réduisez l'ampérage ou procédez en plusieurs passes. En revanche, un manque de fusion peut indiquer une intensité insuffisante ou une vitesse de fil trop rapide. Dans ce cas, augmentez l'intensité et ralentissez légèrement la progression.
- Porosités dans la Soudure : Les pores sont généralement le résultat d'un débit de gaz inadapté ou d'une mauvaise préparation du métal. Un nettoyage soigné et un réglage correct du débit de gaz sont essentiels pour éliminer ce type de problème.
En maîtrisant ces ajustements, vous pouvez obtenir une soudure propre, solide et durable, tout en évitant les erreurs les plus fréquentes.
III. Conclusion
Le succès d'une soudure repose sur une compréhension approfondie des matériaux et une maîtrise des réglages du poste à souder. Que vous travailliez avec de l'acier doux, de l'inox ou d'autres matériaux, chaque projet est une opportunité d'affiner vos compétences. Continuez à pratiquer, à ajuster vos techniques et à vous informer pour devenir un expert en soudage. Chaque soudure est unique, et avec les bons outils et connaissances, vous pouvez garantir la qualité et la longévité de vos assemblages.
Pour l'acier doux, réglez l'intensité entre 80 et 150 ampères et la tension entre 18 et 22 volts, en fonction de l'épaisseur du matériau. Utilisez une vitesse de fil de 4 à 8 mètres par minute avec un mélange de gaz argon et CO₂ (80/20) pour une soudure optimale.
Les brûlures peuvent être évitées en réduisant l'intensité du courant. Si des brûlures se produisent, essayez de diminuer l'ampérage ou de procéder en plusieurs passes pour mieux contrôler la chaleur appliquée.
Pour souder l'inox, utilisez de l'argon pur ou un mélange contenant 2 à 5 % d'hydrogène. Ce choix minimise les projections et préserve l'intégrité et la résistance à la corrosion du matériau.
La préparation, incluant le nettoyage et le dégraissage, est essentielle pour éliminer les impuretés telles que la rouille et la graisse. Cela assure une meilleure fusion et prévient les imperfections, garantissant ainsi une liaison solide et durable.
Les porosités sont souvent dues à un débit de gaz inadapté ou à une mauvaise préparation. Assurez-vous d'un nettoyage méticuleux du métal et ajustez correctement le débit de gaz pour éliminer ce problème et obtenir une soudure propre.