
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Techniques d'Expert : Soudage des Métaux Fins
- Nada Iddouch
- 10 Fev, 2026
- Poste à souder
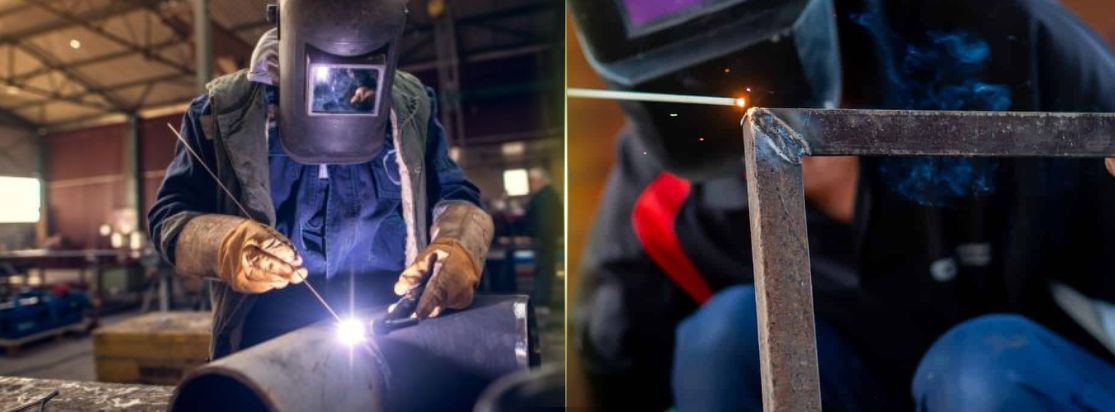
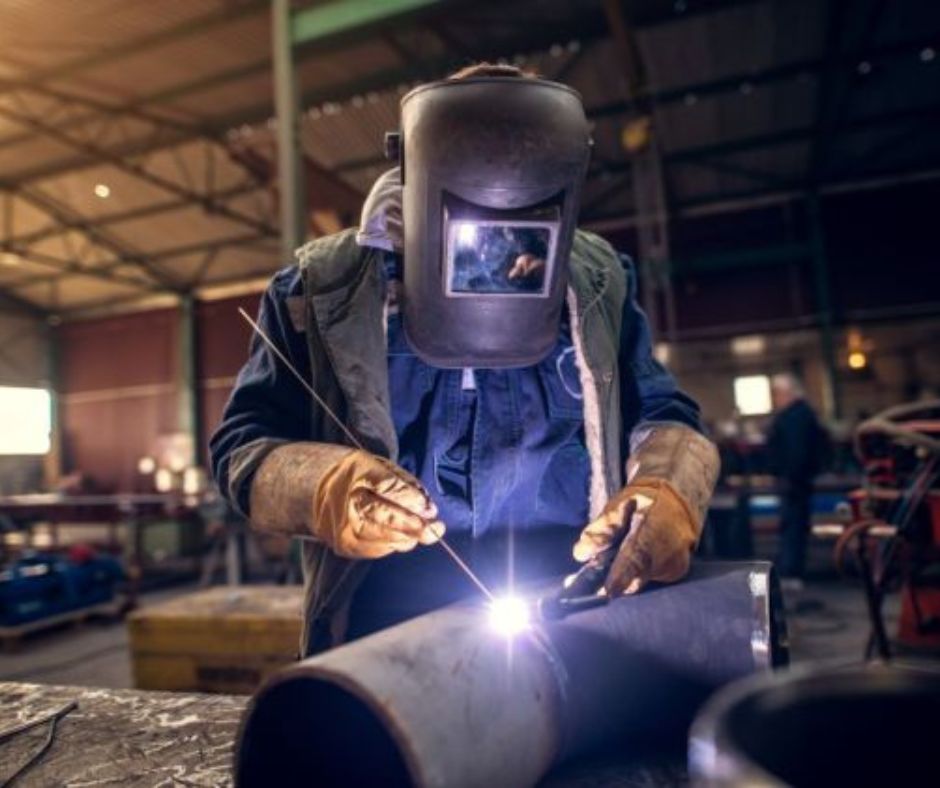
Souder des métaux fins présente des difficultés spécifiques. Ces matériaux sont sensibles à la chaleur et peuvent se déformer ou être perforés. L'obtention d'une soudure propre, sans défauts visibles, demande une grande maîtrise technique ainsi qu'un équipement adapté. Un contrôle précis du courant, du temps d'arc et de la température est indispensable pour préserver l'intégrité de la pièce.
Comprendre les techniques de soudage des métaux fins
Les défis du soudage des métaux fins et comment les surmonter
Travailler sur des pièces métalliques de faible épaisseur expose à plusieurs risques : brûlures, trous dans le métal, déformations ou encore irrégularités dans le cordon de soudure. Un apport calorifique mal maîtrisé peut détériorer rapidement ces matériaux fragiles.
Pour limiter les défauts, il convient d'utiliser une intensité électrique adaptée : trop élevée, elle traverse la tôle ; trop faible, la fusion ne s’opère pas correctement. La vitesse de déplacement joue aussi un rôle majeur : un geste trop lent concentre la chaleur au même endroit et provoque une surchauffe locale. À l’inverse, si elle est trop rapide, la pénétration reste insuffisante et l’assemblage perd en solidité.
L’utilisation d’électrodes fines aide à mieux contrôler l’arc électrique. Leur diamètre plus petit limite localement l’apport thermique. Cela réduit les risques de perçage tout en favorisant une fusion homogène.
La qualité du contact entre la pince porte-électrode et l’électrode influe directement sur la stabilité de l’arc ; un mauvais serrage génère des coupures électriques nuisibles à la régularité du soudage.
En résumé :
- Privilégier une intensité réglable
- Employer un diamètre d’électrode adapté à l’épaisseur
- Ajuster sa vitesse pour chaque passe
- Soigner le serrage au niveau de la pince
L'importance de la précision et du contrôle dans le soudage des matériaux délicats
Obtenir un résultat propre nécessite rigueur et méthode. La moindre fluctuation dans le mouvement ou le courant peut générer des défauts visibles voire compromettants pour l’ensemble structurel.
Le poste à souder doit permettre un réglage fin du courant délivré afin d’adapter précisément ce dernier aux besoins du métal travaillé. Des câbles rigides améliorent aussi la transmission électrique : ils limitent les pertes tout en maintenant une alimentation stable vers l’électrode.
Une attention particulière doit être portée à la préparation : nettoyer soigneusement les surfaces élimine les poussières ou oxydes susceptibles d’empêcher une fusion parfaite au niveau du joint.
Enfin, il faut savoir interrompre rapidement son travail dès qu’apparaît un début de déformation, visible ou sonore (craquement inhabituel). Une pause permet alors au métal de refroidir partiellement avant une éventuelle reprise.
Équipements et méthodes pour une soudure efficace des métaux légers
Choisir le bon matériel pour le soudage à l'électrode enrobée
Le choix de l’équipement influence grandement la réussite du travail sur tôles fines ou alliages légers. Un poste dédié au procédé SMAW (soudage manuel à l’arc avec électrode enrobée) demeure indispensable : il assure une puissance suffisante et, surtout, permet un réglage précis de l’intensité selon chaque tâche.
Les câbles doivent rester aussi courts que possible afin d’éviter toute chute significative d’intensité entre la source et la zone de travail ; leur rigidité facilite également le positionnement autour de pièces parfois fragiles ou exiguës.
La pince porte-électrode doit allier robustesse — pour supporter des cycles répétés — et ergonomie : elle doit permettre un changement rapide de l’électrode, sans risque de desserrage inopiné durant l’exécution du cordon.
Pour compléter cet équipement principal :
-Prévoir plusieurs types et dimensions d’électrodes adaptées aux épaisseurs rencontrées
-S’équiper systématiquement de lunettes filtrantes contre les rayonnements UV/IR
-Utiliser des gants isolants adaptés au courant employé
-Préparer des brosses métalliques et/ou des décapants afin d’optimiser chaque joint avant le passage de l’arc
Conseils pour optimiser le réglage et l'utilisation de votre poste à souder
Une utilisation performante repose essentiellement sur deux axes : paramétrer correctement son matériel et garantir sa sécurité pendant toute l’intervention.
Réglages clés :
- Intensité : l’adapter systématiquement à l’épaisseur ciblée ; commencer avec une valeur basse puis augmenter très progressivement.
- Type et diamètre d’électrode : privilégier des modèles fins (< 2 mm) dès que possible ; préférer ceux spécifiquement conçus pour de faibles apports thermiques.
- Longueur d’arc : maintenir en permanence une distance minimale entre l’extrémité de l’électrode et le métal (environ 1 mm en général).
- Vitesse de déplacement : s’entraîner à avancer de manière régulière, ferme mais sans précipitation ; observer la couleur et la fusion du métal comme indicateurs visuels.
- Câblage : vérifier l’absence d’échauffements anormaux et de mauvais contacts aux extrémités câble, pince et poste.
- Nettoyage régulier des surfaces : éliminer le laitier dès la fin du cordon avant toute reprise éventuellement nécessaire.
- Sécurisation de la zone d’intervention : veiller à la présence d’un extincteur et d’un isolant thermique sous la pièce, en particulier pour les tôles fines susceptibles de chauffer fortement par conduction.
- Refroidissement progressif après chaque passe délicate : éviter les chocs thermiques excessifs, susceptibles de provoquer des fissures initialement invisibles mais critiques à long terme.
L’ensemble de ces points vise une stabilité maximale durant la formation du cordon, condition indispensable pour obtenir des assemblages durables, y compris sur des aciers faiblement alliés, de l’aluminium ou certains métaux précieux utilisés en électronique fine ou en micro-mécanique industrielle.
Enfin, veiller au stockage adéquat des électrodes restantes : une humidité excessive nuit gravement à la qualité de l’arc et à la fusion lors d’une utilisation ultérieure.
En appliquant régulièrement ces ajustements simples mais essentiels dans un contexte professionnel B2B, il devient possible de réduire significativement le taux de rebuts et, surtout, de présenter des joints nets et maîtrisés, pleinement conformes aux exigences des contrôles qualité, qu’ils soient internes ou réalisés par des clients externes.
L’analyse des besoins spécifiques aux travaux sur métaux minces montre qu’un poste SMAW précis, associé à des accessoires robustes et adaptés, constitue un facteur déterminant pour répondre aux standards des industries modernes. Pour affiner le choix des équipements ou bénéficier de recommandations personnalisées en fonction de votre parc machines actuel, un échange direct avec un spécialiste de l’outillage professionnel reste la solution la plus pertinente ; un devis détaillé peut être établi rapidement sur simple demande.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Les principales difficultés incluent la sensibilité à la chaleur, le risque de perforation, de déformation et d'irrégularités dans le cordon de soudure.
Pour éviter les défauts, il est crucial d'utiliser une intensité électrique adaptée, de contrôler la vitesse de déplacement et de choisir des électrodes fines pour limiter l'apport thermique.
Un contrôle précis du courant permet d'adapter l'apport thermique aux besoins du métal, évitant ainsi les déformations et assurant une soudure solide et uniforme.
Un poste SMAW avec réglage précis, des câbles rigides, des électrodes fines, des lunettes filtrantes et des gants isolants sont recommandés pour souder des métaux fins.
Les surfaces doivent être nettoyées soigneusement pour éliminer poussières et oxydes, ce qui garantit une fusion parfaite au niveau du joint.
Il est conseillé d'adapter l'intensité selon l'épaisseur, de choisir des électrodes de petit diamètre, de maintenir une longueur d'arc minimale et de contrôler la vitesse de déplacement.
Assurez-vous de sécuriser la zone d'intervention, d'utiliser un extincteur à proximité, de porter des équipements de protection et de gérer le refroidissement progressif des pièces soudées.