L'inertage est une technique indispensable dans de nombreux procédés industriels, en particulier dans le domaine du soudage des métaux réactifs comme le titane et le zirconium. Cette méthode consiste à créer une atmosphère protectrice autour de la zone de soudure afin d'éviter toute contamination par l'oxygène, l'azote ou l'hydrogène présents dans l'air ambiant. Comprendre les principes de l'inertage et maîtriser sa mise en œuvre est primordial pour garantir la qualité et l'intégrité des soudures réalisées sur ces matériaux sensibles.
I. Qu'est-ce que l'inertage et pourquoi est-il nécessaire ?
L'inertage est un procédé qui vise à remplacer l'atmosphère réactive d'un volume fermé par un gaz inerte, généralement de l'argon. Cette technique est particulièrement importante lors du soudage de métaux hautement réactifs comme le titane et le zirconium. Ces matériaux ont en effet tendance à s'oxyder rapidement au contact de l'air, ce qui peut compromettre sérieusement la qualité de la soudure et les propriétés mécaniques de l'assemblage.
La protection gazeuse apportée par l'inertage joue un rôle crucial à plusieurs niveaux :
- Elle empêche la formation d'oxydes sur le métal en fusion et dans la zone affectée thermiquement
- Elle prévient la contamination du bain de fusion par l'azote et l'hydrogène
- Elle stabilise l'arc électrique et favorise une meilleure pénétration de la soudure
- Elle contribue au refroidissement contrôlé du cordon de soudure
Sans une protection gazeuse adéquate, les soudures réalisées sur le titane ou le zirconium présenteraient des défauts inacceptables tels que des inclusions, des porosités ou une fragilisation du métal. L'inertage est donc une étape incontournable pour obtenir des assemblages de qualité dans ces applications exigeantes.
II. Les différents types de protection gazeuse
La mise en œuvre de l'inertage fait appel à plusieurs niveaux de protection gazeuse, chacun ayant un rôle spécifique :
1. La protection primaire
La protection primaire est assurée par le gaz sortant de la torche de soudage. Elle crée une enveloppe protectrice autour de l'arc électrique et du bain de fusion. Le débit et la pureté du gaz utilisé sont des paramètres critiques pour l'efficacité de cette protection.
2. La protection secondaire
La protection secondaire vient compléter la protection primaire en étendant la zone protégée au-delà du bain de fusion. Elle peut être réalisée à l'aide de dispositifs appelés "traînards" qui suivent la torche de soudage. Cette protection est particulièrement importante pour éviter l'oxydation du métal encore chaud après le passage de la torche.
3. La protection envers
Comme son nom l'indique, la protection envers vise à protéger la face opposée de la soudure. Elle est indispensable pour les soudures traversantes ou lorsque la chaleur risque de provoquer une oxydation de l'envers du joint. Des dispositifs spécifiques permettent d'acheminer le gaz de protection à l'arrière de la pièce à souder.
4. L'inertage des volumes fermés
L'inertage proprement dit concerne les volumes fermés tels que les tuyauteries ou les réservoirs. Il s'agit de remplacer totalement l'atmosphère intérieure par un gaz inerte avant, pendant et après le soudage. Cette opération demande une attention particulière et des techniques spécifiques pour garantir une élimination complète de l'air et de l'humidité.
III. Les équipements nécessaires à l'inertage
La mise en œuvre de l'inertage repose sur l'utilisation d'équipements spécifiques, chacun ayant un rôle précis pour assurer l'efficacité du processus. Ces équipements se divisent en trois catégories principales : les équipements de distribution du gaz, les dispositifs de protection et les instruments de contrôle.
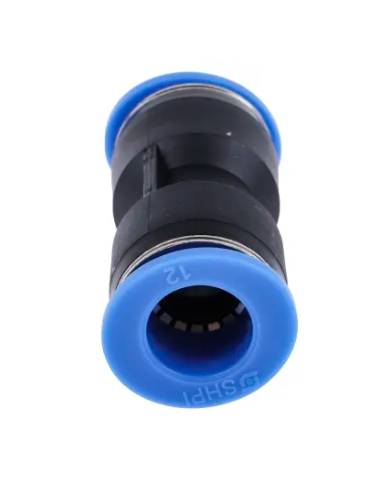
Les équipements de distribution du gaz incluent les bouteilles ou réservoirs de gaz qui assurent l’approvisionnement, ainsi que les détendeurs et manomètres permettant de réguler la pression. Les débitmètres sont essentiels pour contrôler précisément le débit du gaz, tandis que les tuyaux et raccords adaptés aux gaz inertes garantissent une connexion sécurisée entre les différents composants du système.
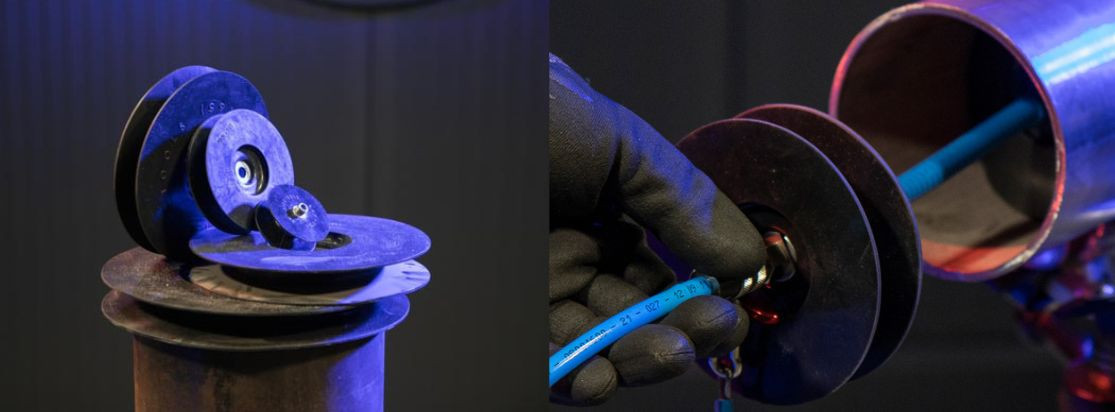
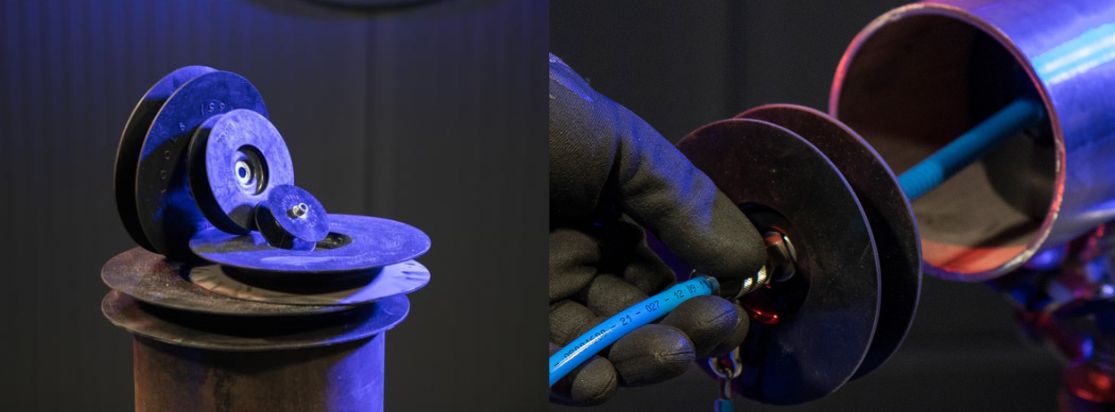
Les dispositifs de protection jouent un rôle clé dans le maintien d’une atmosphère inerte. Les buses et diffuseurs assurent la protection primaire, tandis que les traînards interviennent en protection secondaire. D’autres systèmes, comme les bagues, feutres et mousses, renforcent la protection envers. Enfin, les enceintes ou sacs d’inertage sont utilisés pour les volumes fermés, garantissant une isolation efficace.
Les instruments de contrôle sont indispensables pour surveiller et ajuster le processus d’inertage. Les chronomètres permettent de gérer avec précision les temps d’inertage, tandis que les mesureurs de point de rosée contrôlent l’humidité résiduelle. Les oxygène-mètres sont utilisés pour vérifier l’absence d’oxygène dans l’atmosphère inertée, assurant ainsi un environnement parfaitement sécurisé.
La qualité et l’état de ces équipements sont des facteurs déterminants pour garantir l’efficacité de l’inertage. Un entretien régulier et des vérifications fréquentes sont essentiels pour assurer leur bon fonctionnement et éviter toute défaillance pouvant compromettre le processus.
VI. Techniques d'inertage des volumes fermés
L'inertage des volumes fermés, comme les tuyauteries ou les réservoirs, est une opération délicate qui nécessite une approche méthodique. Voici les principales étapes à suivre :
- Nettoyage approfondi du volume à inerter pour éliminer toute trace de contaminants
- Vérification et renforcement de l'étanchéité du volume
- Introduction du gaz inerte par le point le plus bas du volume
- Évacuation de l'air par le point le plus haut
- Contrôle du point de rosée en sortie pour s'assurer de l'élimination complète de l'humidité
- Maintien d'une légère surpression dans le volume pendant toute la durée du soudage
Plusieurs facteurs influencent l'efficacité de l'inertage :
- La propreté initiale du volume
- La forme et la complexité géométrique du volume
- La méthode d'introduction du gaz
- La densité du gaz utilisé
Une attention particulière doit être portée aux zones susceptibles de piéger l'air ou l'humidité, comme les recoins ou les changements brusques de section. Dans certains cas, l'utilisation de chicanes ou de dispositifs de brassage peut être nécessaire pour assurer une répartition homogène du gaz inerte.
V. Cas particulier : l'inertage des assemblages sandwich
Le soudage d'assemblages sandwich, où deux tôles sont soudées avec un espace entre elles, représente un défi particulier en termes d'inertage. L'espace entre les tôles est difficile à purger et à protéger efficacement. Des techniques spécifiques doivent être mises en œuvre :
- Perçage de trous d'injection et d'évacuation du gaz
- Utilisation de dispositifs d'écartement pour faciliter la circulation du gaz
- Contrôle rigoureux des débits et des temps d'inertage
- Vérification de l'absence totale d'oxygène avant soudage
La qualité de l'inertage est particulièrement critique dans ce type d'assemblage, car toute contamination à l'intérieur du sandwich serait impossible à détecter visuellement et pourrait compromettre l'intégrité de la structure.
1. Sécurité et précautions lors de l'inertage
L'utilisation de gaz inertes pour le soudage nécessite des précautions particulières :
- Risque d'asphyxie : l'argon, plus lourd que l'air, peut s'accumuler dans les zones basses et déplacer l'oxygène. Une ventilation adéquate est indispensable.
- Manipulation des bouteilles : les bouteilles de gaz sous haute pression doivent être manipulées et stockées avec précaution.
- Protection individuelle : le port d'équipements de protection adaptés (masques, gants) est nécessaire lors des opérations de soudage et d'inertage.
- Formation du personnel : les opérateurs doivent être formés aux risques spécifiques liés à l'utilisation des gaz inertes et aux procédures d'urgence.
2. Contrôle de la qualité de l'inertage
La qualité de l'inertage peut être évaluée par plusieurs méthodes :
- Observation visuelle : la couleur du cordon de soudure et de la zone affectée thermiquement donne des indications sur l'efficacité de la protection gazeuse.
- Essais mécaniques : des tests de pliage ou de traction peuvent révéler des fragilisations dues à une contamination.
- Mesures de dureté : une augmentation localisée de la dureté peut indiquer une oxydation ou une nitruration.
- Analyses métallographiques : l'examen microscopique de la structure du métal permet de détecter des inclusions ou des modifications de la microstructure.
3. Optimisation des coûts liés à l'inertage
Le coût de l'argon représente une part non négligeable du coût total du soudage du titane et du zirconium. Plusieurs pistes d'optimisation peuvent être explorées :
- Dimensionnement précis des volumes à inerter pour éviter le gaspillage
- Utilisation de débits adaptés à chaque configuration de soudage
- Récupération et recyclage du gaz d'inertage lorsque c'est possible
- Automatisation des procédures d'inertage pour garantir une consommation optimale
Une analyse détaillée des process et une formation adéquate des opérateurs peuvent permettre de réaliser des économies substantielles sans compromettre la qualité des soudures.
En conclusion, l'inertage est une technique fondamentale pour le soudage des métaux réactifs comme le titane et le zirconium. Sa maîtrise requiert une compréhension approfondie des principes physiques en jeu, une sélection rigoureuse des équipements et une application méthodique des procédures. L'investissement dans la formation du personnel et l'optimisation des process est largement compensé par la qualité et la fiabilité des assemblages obtenus. Dans un contexte industriel où les exigences de qualité sont toujours plus élevées, la maîtrise de l'inertage constitue un avantage compétitif indéniable pour les entreprises du secteur du soudage.
Pour aller plus loin, découvrez aussi pourquoi l’inertage est essentiel en soudage inox, notamment pour limiter l’oxydation et améliorer la qualité de la racine de soudure.

 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)