
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Conseils pour un soudage précis et efficace
- Nada Iddouch
- 14 oct., 2025
- Techniques de soudage
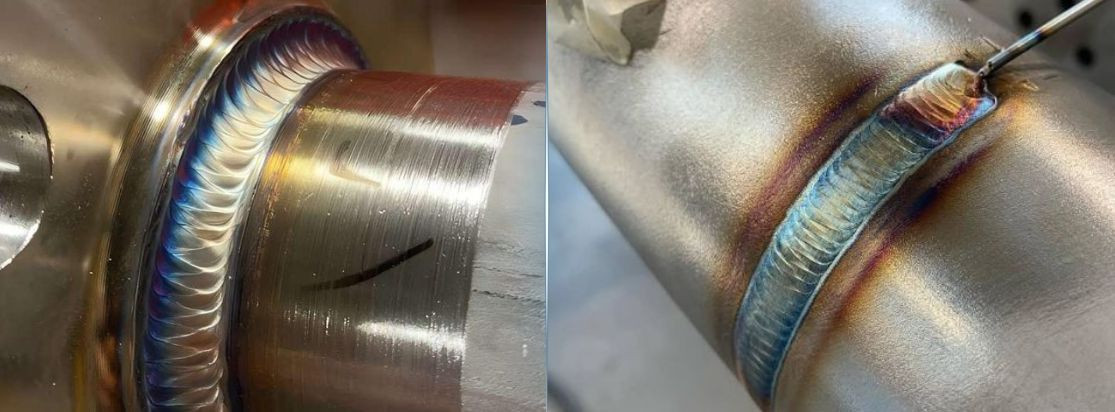
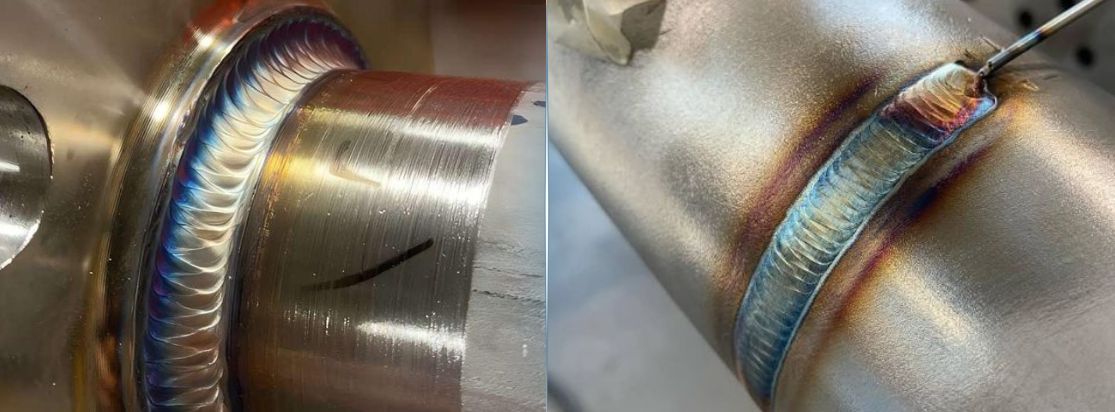
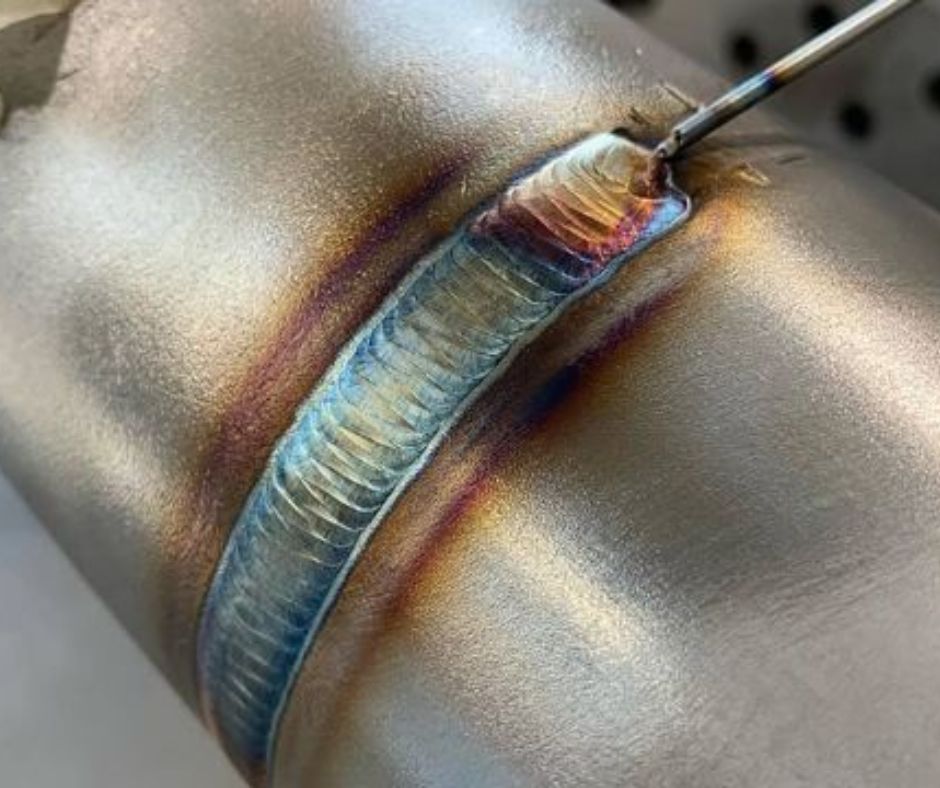
Les exigences croissantes en matière de qualité et de sécurité dans les secteurs industriels placent le soudage au cœur des procédés de fabrication. L’exactitude des assemblages métalliques repose sur la maîtrise de techniques éprouvées, mais aussi sur une attention constante aux détails et à l’optimisation des paramètres. Les professionnels du soudage, confrontés à la diversité des matériaux et à la complexité des assemblages, doivent déployer un savoir-faire pointu, tout en répondant aux impératifs de productivité. Une approche méthodique, alliée à la connaissance approfondie des différentes méthodes et des réglages, permet d’obtenir des soudures à la fois solides, régulières et esthétiques, tout en limitant les risques inhérents à cette activité.
Maîtriser les différentes méthodes de soudage
La diversité des procédés de soudage répond à la pluralité des applications industrielles. Chaque méthode présente des spécificités qui influencent directement la qualité du joint soudé et la productivité globale.
Soudage MIG : simplicité et polyvalence
Le soudage MIG (Metal Inert Gas) s’impose par sa facilité d’apprentissage et sa rapidité d’exécution. Ce procédé utilise un fil électrode fusible alimenté en continu, protégé par un gaz inerte qui empêche la contamination du bain de fusion. Il se révèle particulièrement adapté pour l’assemblage d’aciers doux, d’aluminium ou d’aciers inoxydables dans les ateliers de production en série.
L’ajustement du débit de gaz est fondamental : un flux compris entre 20 et 30 pieds cubes par heure garantit une protection efficace contre l’oxydation. En cas de courant d’air important, il faut réévaluer ce paramètre ou installer un pare-vent afin de préserver l’intégrité du bain. La propreté de la pièce joue un rôle déterminant ; toute présence de rouille, d’huile ou de peinture nuit à la qualité de la soudure. Un nettoyage méticuleux à la brosse métallique ou à la meuleuse s’impose avant chaque opération.
La gestion de la longueur de dépassement (stick-out) – soit la distance entre le fil et la buse – conditionne la stabilité de l’arc. Pour le MIG, une valeur située autour de 12 mm assure une fusion régulière. Un stick-out trop court favorise la surchauffe tandis qu’une distance excessive compromet la pénétration.
Soudage TIG : précision et finition supérieure
Le procédé TIG (Tungsten Inert Gas) se distingue par sa capacité à générer des cordons particulièrement fins et exempts de projections. L’électrode tungstène non fusible offre une grande stabilité d’arc et permet de travailler sur des alliages sensibles tels que l’aluminium ou le titane. Cette technique requiert un haut niveau de compétence manuelle, notamment pour contrôler simultanément la torche et l’apport de métal.
Pour tirer parti du TIG, il convient d’adapter précisément la tension, le débit de gaz argon et la vitesse d’avance afin d’éviter toute surchauffe ou défauts internes. Le nettoyage préalable des pièces reste incontournable pour préserver la pureté du joint.
Soudage à l’arc : robustesse pour les assemblages exigeants
Le soudage à l’arc manuel avec électrode enrobée demeure indispensable dans les environnements industriels ou sur chantier. Il s’adapte aisément aux métaux épais ou faiblement alliés grâce à la diversité des électrodes disponibles (E6010 pour une pénétration profonde, E7018 pour une surface régulière).
La réussite dépend ici du choix judicieux de l’électrode selon la nature et l’épaisseur du métal à assembler. Une intensité trop élevée génère projections et déformations ; un courant trop faible compromet l’intégrité mécanique du joint. Les fabricants précisent les plages recommandées sur les emballages – consulter ces informations permet d’assurer un arc stable et efficace.
L’inclinaison de l’électrode conditionne le résultat final : maintenir un angle de traînée entre 5° et 15° optimise la pénétration tout en maîtrisant le bain de laitier fondu.
Optimisation des paramètres de soudage
L’ajustement précis des réglages influe directement sur la qualité des assemblages métalliques réalisés par soudure. Négliger ces paramètres expose le professionnel à divers défauts structurels ou visuels qui compromettent la fiabilité finale.
Réglage fin de la tension et de l’ampérage
La connaissance approfondie des spécifications machines s’avère indispensable pour adapter ampérage et tension selon chaque application :
- Épaisseur élevée : privilégier des valeurs plus importantes afin d’assurer une pénétration suffisante.
- Matériaux fins : réduire ces paramètres limite le risque de brûlure ou déformation.
Des ajustements progressifs sont conseillés jusqu’à obtenir un arc sonore régulier (grésillement continu) signe d’un bon transfert métallique lors du soudage MIG ou TIG.
Contrôle du débit gazeux
Un débit trop faible expose le bain à l’air ambiant, favorisant l’apparition de porosités ou d’inclusions indésirables. À l’inverse, un débit excessif gaspille le gaz de protection sans apporter de bénéfice supplémentaire. La vérification régulière des manomètres, surtout en cas de courants d’air, garantit une atmosphère protectrice stable autour du cordon de soudure.
Gestion optimale de l’alimentation en fil (MIG)
Une alimentation irrégulière provoque des coupures d’arc ou une accumulation excessive de métal au point de fusion :
- Vérifier l’état général des galets entraîneurs.
- Contrôler régulièrement la bobine et la gaine afin de repérer tout pli ou toute saleté.
- Adapter le diamètre du fil au type d’application : fil fin (< 0,8 mm) pour les tôles minces ; fil plus épais (> 0,9 mm) pour les assemblages massifs.
Maîtrise constante de la vitesse d’avance
Travailler à cadence régulière permet d’éviter les accumulations thermiques nuisibles et les rétrécissements excessifs :
| Vitesse trop rapide | Vitesse appropriée | Vitesse trop lente |
|---|---|---|
| Soudure étroite | Joint uniforme | Déformations / chaleur excessive |
| Manque de résistance | Bonne résistance | Risque de brûlure / gauchissement |
L’observation attentive du bain fondu permet de trouver naturellement le rythme optimal : ni précipitation ni stagnation prolongée ne doivent perturber ce processus dynamique.
Conseils essentiels pour améliorer la qualité et la sécurité du soudage
Obtenir un résultat irréprochable exige à la fois une maîtrise technique précise, le respect rigoureux des consignes de sécurité individuelle et une préparation méthodique avant chaque opération.
Techniques pour des soudures solides et uniformes
Plusieurs mesures concrètes contribuent directement à renforcer la robustesse structurelle et l’aspect visuel du joint :
Nettoyage minutieux avant intervention
Toute impureté — poussière, huile industrielle ou trace d’oxydation — peut devenir un point de faiblesse favorisant microfissures ou porosités internes après solidification. Un brossage énergique à la brosse métallique élimine efficacement ces contaminants, que ce soit sur acier ou sur aluminium.
Choix adapté du matériau d’apport
Le fil ou la baguette doivent correspondre exactement à la nature métallurgique du métal de base :
- Acier propre : ER70S-6 recommandé
- Surface légèrement oxydée : ER70S-3 préférable
- Travaux lourds : diamètre > 0,9 mm
L’utilisation d’un matériau inadapté augmente sensiblement les risques de défaillance structurelle sous contrainte mécanique après assemblage.
Privilégier des soudures segmentées et contrôlées
Sur les pièces thermiquement sensibles (tôles minces), la réalisation de plusieurs petites passes espacées permet une meilleure répartition de la chaleur et limite le gauchissement global. Cette technique garantit une fusion homogène sans carbonisation locale ni altération esthétique aux extrémités.
Optimisation de l’angle de travail
Maintenir un angle constant entre 10° et 15° lors du guidage manuel favorise une fusion latérale uniforme et une progression régulière, tout en réduisant les risques d’inclusions parasites ou de projections excessives.
Traitement post-soudure entre passes
Lors de soudures multipasses, le décapage soigneux de chaque couche intermédiaire à l’aide d’un marteau-piqueur puis d’une brosse métallique élimine le laitier résiduel et prévient toute inclusion pouvant affaiblir la structure finale.
Mesures de sécurité et prévention des risques
Préserver l’intégrité physique du soudeur et la sécurité de l’environnement exige à la fois anticipation et équipement approprié.
Équipement individuel complet
L’exposition prolongée aux rayons UV et aux projections incandescentes impose le port permanent de :
- Casque automatique à filtre assombrissant réglable
- Gants isolants anti-chaleur
- Bottes montantes de sécurité
- Vêtements ignifugés couvrants (veste et manches longues)
Toute surface corporelle exposée augmente le risque de brûlures accidentelles, même lors de manipulations de courte durée sous forte chaleur.
Mise à la terre fiable et environnement sécurisé
Fixer la pince de masse sur une zone métallique propre et proche de la zone de travail stabilise la formation de l’arc électrique. Éviter les points rouillés ou éloignés limite les interruptions imprévues pendant les opérations critiques.
Contrôle de l’humidité ambiante
Conserver les baguettes et électrodes dans un local sec empêche l’absorption d’hydrogène, principale cause de fissures internes sous contraintes mécaniques. L’usage d’un four de séchage est recommandé pour les électrodes à faible teneur en hydrogène.
Gestion thermique active
Alterner la vitesse d’exécution et répartir uniformément les passes réduit les concentrations de chaleur locales responsables de déformations ou de fissures précoces dans les matériaux fragiles.
Utilisation de produits anti-projection
L’application ciblée d’un spray anti-adhérent sur la torche protège contre l’accumulation d’éclaboussures, facilite l’entretien et limite les arrêts entre séries répétées.
Surveillance continue de l’atmosphère gazeuse
Ajuster le débit de gaz protecteur selon les conditions ambiantes évite les pertes inutiles et maintient une atmosphère inerte efficace autour du bain de fusion, y compris dans les environnements semi-ouverts soumis à des courants d’air.
La synthèse des méthodes optimisées, des astuces pratiques éprouvées et des protocoles de sécurité rigoureux réunit l’ensemble des conditions nécessaires pour obtenir des soudures durables dès la première intervention, tout en assurant la protection des opérateurs et des installations environnantes. Pour toute demande spécifique ou pour une étude technique personnalisée, contactez dès aujourd’hui notre service technique afin d’élaborer ensemble votre plan de soudage optimal.
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Les principales méthodes de soudage abordées sont le soudage MIG, le soudage TIG et le soudage à l'arc manuel avec électrode enrobée.
Le soudage MIG est apprécié pour sa simplicité d'apprentissage, sa rapidité d'exécution et sa polyvalence, notamment pour l'assemblage d'aciers doux, d'aluminium et d'aciers inoxydables.
Le soudage TIG se distingue par sa capacité à produire des cordons fins et sans projections, idéal pour les alliages sensibles comme l'aluminium ou le titane, nécessitant une grande compétence manuelle.
L'optimisation de la tension, de l'ampérage, du débit gazeux, de l'alimentation en fil et de la vitesse d'avance est cruciale pour obtenir une soudure de qualité.
Le nettoyage élimine les impuretés telles que la rouille, l'huile ou la peinture, qui peuvent nuire à la qualité de la soudure en introduisant des défauts structurels.
Il est recommandé de porter un casque automatique avec filtre, des gants anti-chaleur, des bottes montantes spécifiques et des vêtements ignifugés pour se protéger des rayons UV et des projections incandescentes.
Pour éviter les défauts liés à l'humidité, il est conseillé de stocker les électrodes dans un endroit sec et d'utiliser un four dédié pour les modèles à basse teneur en hydrogène.