
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Réglages TIG : guide expert pour acier, inox et alu
- LAURENT DAROLT
- 24 sept., 2026
- Techniques de soudage
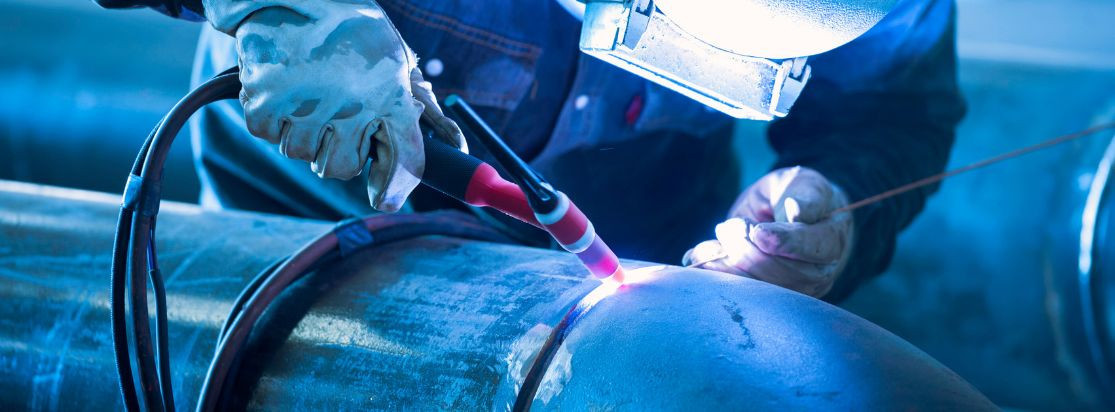
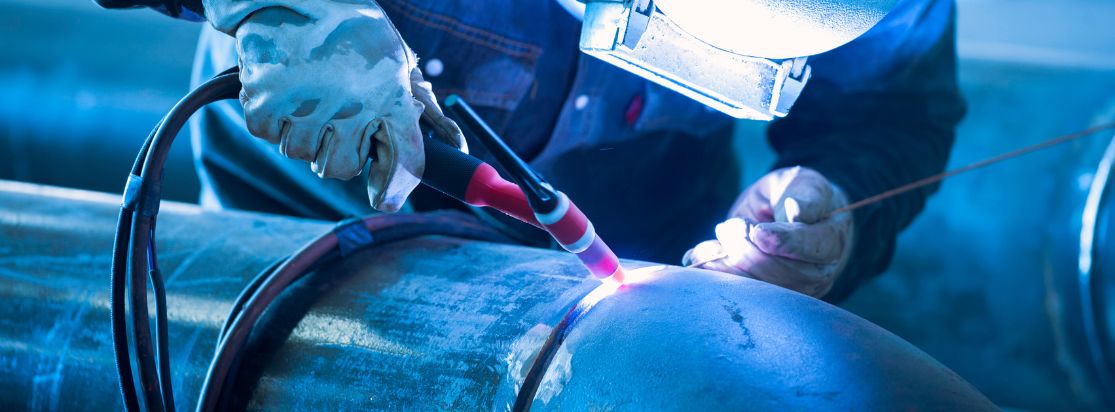
L’obtention d’une soudure de haute qualité dépend de l'équilibre dynamique entre l’énergie thermique de l'arc et la stabilité fluidique du gaz de protection. Pour effectuer un réglage TIG efficace, le soudeur doit aligner l’intensité sur l’épaisseur du métal, puis stabiliser l'arc via la fréquence et la balance (en AC) ou le pulse (en DC), tout en garantissant un inertage parfait. L'argon est ici privilégié pour son bas potentiel d'ionisation, facilitant un amorçage haute fréquence constant. Ce système est totalement interdépendant : une modification de l’ampérage impose souvent un ajustement du post-gaz pour protéger l'électrode et le bain, tandis qu'un changement de fréquence AC redéfinit la concentration calorifique nécessaire à la pénétration.
À retenir
- L'Argon 100% est le gaz universel ; son faible potentiel d’ionisation assure la stabilité des amorçages HF sur tous les métaux.
- La règle du post-gaz est une nécessité technique : divisez l’ampérage par 10 (minimum 8 s) pour refroidir le tungstène et éviter la porosité./li>
- La polarité DCEN (Électrode Négative) dirige 70% de la chaleur vers la pièce, favorisant une pénétration profonde sur l'acier et l'inox.
- La balance AC idéale pour l'aluminium débute à 75% EN (Électrode Négative) sur les onduleurs modernes pour équilibrer décapage et pénétration.
- L’arc directionnel s'obtient par une fréquence AC élevée (jusqu'à 200 Hz), resserrant le cône d'arc pour les soudures d'angle précises.
L'ampérage : le moteur de la fusion
L'ampérage est la source de chaleur concentrée indispensable à la création du bain de fusion. Son réglage doit être proportionnel à l'épaisseur de la pièce et à la conductivité thermique du matériau afin de garantir une pénétration saine sans effondrement.
Maîtrise de l'acier et de l'inox en courant continu (DC)
Sur les aciers, le soudage s'effectue en courant continu avec une polarité négative à l'électrode (DCEN). Ce réglage stratégique préserve l'électrode en ne lui transmettant que 30% de la chaleur, contre 70% pour la pièce. L'intensité doit être ajustée finement : un manque d'ampères entraîne un collage, tandis qu'un excès provoque du rochage (oxydation envers). L'utilisation d'un poste à souder TIG DC ou d'un modèle expert comme le Picotig 180 puls DC permet un contrôle rigoureux de cette énergie.
Spécificités de l'aluminium en courant alternatif (AC)
L'aluminium exige un ampérage plus élevé pour vaincre sa forte dissipation thermique. Le courant alternatif (AC) est ici requis pour briser la couche d'alumine. Les onduleurs modernes utilisent des ondes carrées (squarewave) pour transiter quasi instantanément par le point zéro de l'ampérage, ce qui stabilise l'arc et optimise l'énergie transmise malgré la conductivité du métal.
La stabilité de cet arc doit ensuite être sécurisée par le mode pulse ou une protection gazeuse exempte de toute turbulence.
Pulse et flux gazeux : protection et contrôle thermique
Ces paramètres protègent l'électrode de tungstène et isolent le bain de fusion de la contamination atmosphérique, responsable de la porosité.
Optimisation du mode Pulse
Le mode pulse alterne entre un courant de pointe (fusion) et un courant de base (refroidissement). En ajustant le rapport cyclique et la fréquence, le soudeur réduit la Zone Affectée Thermiquement (ZAT), limitant ainsi les déformations sur les tôles fines. Pour une qualité constante, l'usage d'un fil de soudage TIG adapté à ces cycles thermiques est impératif.
Gestion vitale du flux et des canalisations
Un inertage parfait nécessite une rigueur fluidique :
- Pré-gaz : Minimum 0,2 s pour purger la torche avant l'arc.
- Post-gaz : Ampérage / 10 = temps en secondes (min 8 s). Maintenez la torche au-dessus du bain jusqu'à l'arrêt du flux.
- Laminarité : Privilégiez une buse convergente pour obtenir le flux laminaire le plus long possible. Évitez absolument les tuyaux d'oxygène verts pour le gaz de protection ; ils augmentent drastiquement les risques de contamination. Un débit de 5 à 16,5 L/min, contrôlé par des détendeurs précis, garantit la pureté du bain.
Paramétrage avancé de l'aluminium en AC
L'onduleur moderne manipule la couche d'alumine (fusion à 2000°C) sans effondrer l'aluminium sous-jacent (fusion à 660°C).
La balance AC : nettoyage vs pénétration
Le réglage de la balance définit le ratio entre l'électrode négative (%EN) et l'électrode positive (%EP).
- L’EP assure le décapage : pendant le cycle positif, l’arc aide à briser et à éliminer la couche d’oxyde présente à la surface.
- L'EN assure la pénétration : Elle concentre la chaleur dans le métal. Sur un poste à souder TIG AC/DC, un réglage à 75% EN est le standard. Une balance trop riche en EP (50/50) provoquerait un arrondissement excessif du tungstène et un élargissement incontrôlé du cordon.
Fréquence AC et correction du "poivre"
La fréquence (Hz) agit sur la largeur du cône d'arc. À 200 Hz, sur des équipements comme le Tetrix XQ Pulse 230 AC/DC, l'arc devient extrêmement étroit et directionnel, idéal pour les passes de racine. Si des impuretés noires ("poivre") apparaissent dans le bain, réduisez le %EN pour augmenter l'action de décapage (EP), tout en renforçant le nettoyage mécanique préalable.
Synthèse des réglages et méthodologie de test
La conformité aux exigences industrielles impose de tester chaque configuration sur éprouvette avant la pièce finale.
La réponse à retenir
Le réglage TIG est une synergie : l'ampérage gère la fusion, le gaz sécurise l'environnement chimique via un flux laminaire, et la balance/fréquence sculpte la géométrie du cordon. Le respect du Descriptif du Mode Opératoire de Soudage (DMOS) et du manuel constructeur reste la règle absolue.
La prochaine action recommandée
Validez systématiquement l'état de vos accessoires TIG. Utilisez des électrodes alliées aux terres rares : Cérié 2% (Gris) ou Lanthane 1,5-2% (Or, Bleu ou Noir). Évitez le Tungstène Pur (Vert) sur onduleur, car il a tendance à s'arrondir excessivement et à provoquer une instabilité d'arc. Affûtez votre électrode avec une pointe tronquée pour une meilleure tenue thermique.
TABLEAUX TECHNIQUES
Tableau 1 : Réglages de référence (Électrodes Cériées/Lanthanées)
| Métal | Épaisseur (mm) |
Courant (AC/DC) |
Ampérage (A) |
Diamètre du tungstène (mm) |
Gaz (argon) |
|---|---|---|---|---|---|
| Acier carbone | 1,6 | DCEN | 70–150 | 1,6 | 5–8 L/min |
| Acier inoxydable | 1,6 | DCEN | 70–150 | 1,6 | 5–8 L/min |
| Aluminium | 1,6 | AC (75 % EN) | 70–150 | 1,6 | 7–10 L/min |
| Acier carbone | 3,2 | DCEN | 150–250 | 2,4 | 8–12 L/min |
| Aluminium | 3,2 | AC (75 % EN) | 140–235 | 2,4 | 10–16,5 L/min |
Source : Valeurs indicatives Miller/Air Liquide. La WPS (DMOS) prévaut sur ces repères.
Tableau 2 : Diagnostic et Actions Correctives
| Symptôme | Cause probable | Correction recommandée |
|---|---|---|
| Arc erratique ou instable | Électrode mal préparée ou turbulence du gaz | Reprendre l’affûtage du tungstène et réduire le débit de gaz s’il est excessif. |
| Présence de « poivre » sur l’aluminium | Décapage insuffisant ou contamination | Nettoyer soigneusement la pièce, puis réduire le %EN pour augmenter l’action de nettoyage de l’EP. |
| Électrode qui fond ou forme une bille excessive | Excès de chaleur pendant la phase EP | Augmenter le %EN et vérifier que le diamètre du tungstène convient à l’intensité utilisée. |
| Porosité au démarrage | Air ou oxygène encore présent avant l’amorçage | Augmenter progressivement le pré-gaz et vérifier l’étanchéité du circuit ainsi que la protection gazeuse. |
| Cratère ou fissure en fin de cordon | Arrêt trop brutal du courant | Régler l’évanouissement de l’arc, aussi appelé downslope, et adapter le courant final. |
Note : Ces réglages sont des points de départ. Validez toujours vos paramètres sur un coupon témoin.