
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Électrodes MMA : E6013, E7018, rutile, basique, diamètre, intensité et stockage
- LAURENT DAROLT
- 06 oct., 2026
- Techniques de soudage
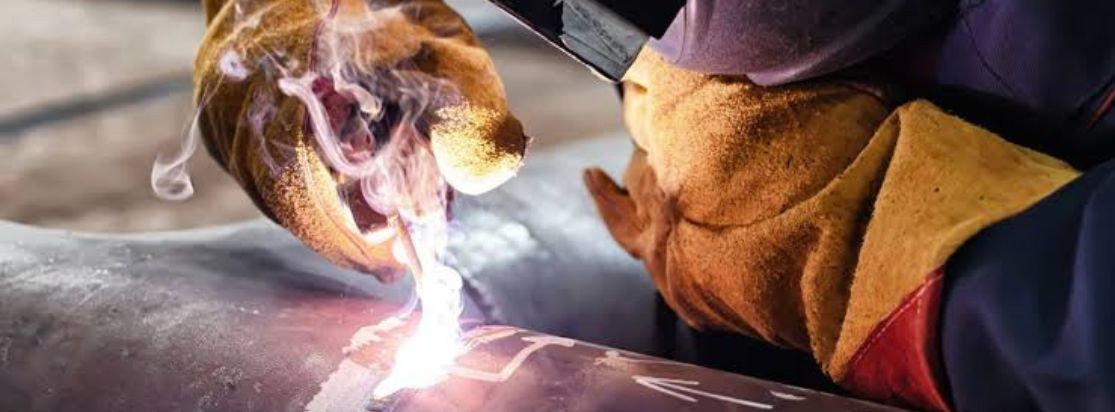
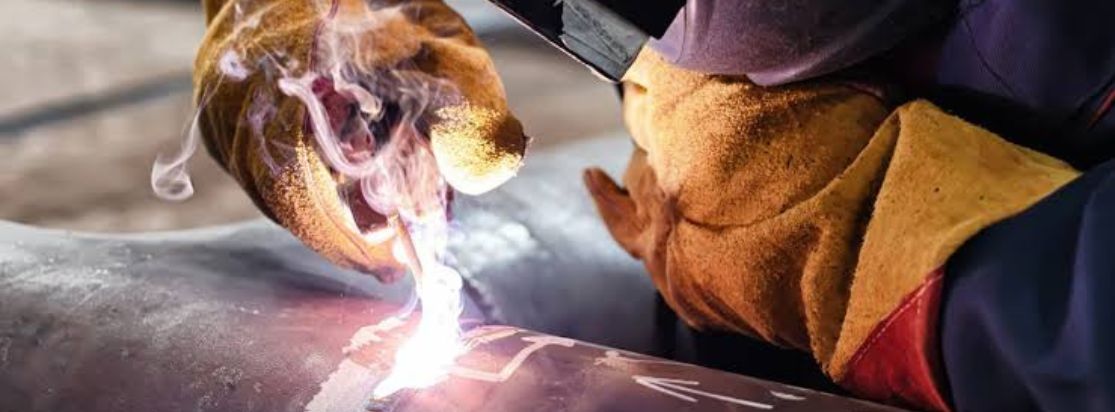
Le choix d'une électrode enrobée pour le procédé de soudage arc MMA dépend de plusieurs critères essentiels. Vous devez analyser la nature du métal de base, l'épaisseur des pièces et la forme du joint. La position d'assemblage, les contraintes mécaniques et les capacités de votre générateur comptent aussi. L'électrode E6013 possède un enrobage rutile ou rutile-cellulosique. Elle offre un arc doux et reste très facile à utiliser sur des aciers propres. L'électrode E7018 possède un enrobage basique à faible teneur en hydrogène. Elle apporte une grande résistance mécanique et résiste bien aux chocs à froid sur les structures épaisses. Aucune de ces deux baguettes n'est supérieure à l'autre de manière universelle. Chacune répond à un besoin technique précis. Le diamètre de la baguette, le type de courant, la polarité et la plage d'intensité doivent être extraits de la fiche technique exacte du produit. De même, les conditions de stockage et de réétuvage varient selon chaque fabricant. Réalisez toujours un essai préalable sur une éprouvette avant d'engager vos travaux. La fiche technique du fabricant, le manuel du poste et le Descriptif du Mode Opératoire de Soudage (DMOS/WPS) prévalent systématiquement sur les conseils généraux.
À retenir
- Le type d'enrobage détermine la stabilité de l'arc, la facilité de soudage en position et la résistance aux fissures.
- Les deux premiers chiffres de la norme AWS A5.1 indiquent la résistance minimale à la traction du métal déposé en psi x1000.
- L'électrode E6013 convient aux assemblages légers sur métal propre, alors que l'E7018 s'impose pour les structures fortement sollicitées.
- L'intensité du courant doit s'ajuster précisément au diamètre du fil d'âme selon les directives du fabricant.
- Les électrodes basiques imposent une conservation au sec ou en étuve pour éviter le fissurage causé par l'hydrogène.
Comment choisir entre E6013, E7018, rutile et basique ?
La sélection de l'enrobage représente l'étape clé pour garantir la solidité d'un assemblage et réussir le soudage. Les postes à souder arc MMA doivent fonctionner avec un consommable adapté aux propriétés chimiques et mécaniques de l'acier à assembler.
L'enrobage influe directement sur la stabilité de l'arc électrique et la fluidité du bain de fusion. Il conditionne aussi la capacité à souder dans toutes les positions et la résistance du cordon aux fissures. Un mauvais choix d'enrobage provoque des défauts graves comme des porosités, un manque de pénétration ou des ruptures fragiles.
Lire les désignations AWS et EN ISO
Lire les désignations AWS et EN ISO consiste à décoder les lettres et les chiffres imprimés sur l'électrode. Dans la norme américaine AWS A5.1, la lettre « E » signifie électrode. Les deux premiers chiffres indiquent la résistance minimale à la traction du métal déposé, exprimée en milliers de psi. Par exemple, le nombre 60 désigne 60 000 psi et 70 désigne 70 000 psi. Cette valeur mesure la résistance du métal fondu de test. Elle ne constitue pas une garantie globale sur l'assemblage final. Le troisième chiffre indique la position de soudage autorisée. Le chiffre 1 permet de souder dans toutes les positions. Le chiffre 2 limite le soudage aux positions à plat et en angle horizontal. Le quatrième chiffre définit le type d'enrobage et le courant compatible (courant alternatif AC ou courant continu DC).
En Europe, la norme EN ISO 2560-A propose une codification complète. Par exemple, l'électrode ESAB OK 46.00 porte le code E 38 0 RC 11. La classification E6013 ne désigne pas toujours un enrobage rutile pur. Il peut s'agir d'un mélange rutile-cellulosique (RC). De même, l'appellation E7018 ne garantit pas automatiquement un niveau d'hydrogène diffusible certifié H4R ou H5. Il faut vérifier la référence exacte de l'électrode, comme le code E 42 4 B 42 H5 affiché par la baguette ESAB OK 48.00.
Choisir selon le travail et les exigences
Choisir une électrode selon le travail exige d'évaluer l'état de la surface, l'épaisseur du métal et les contraintes mécaniques. Les travaux sur des pièces rouillées, peintes ou sales s'effectuent avec des baguettes à forte pénétration comme les E6010 ou E6011. Ces références de baguettes de soudage MMA appartiennent à la catégorie des électrodes et crayons de gougeage, mais elles se distinguent nettement des crayons en carbone réservés au gougeage. À l'inverse, l'électrode E6013 demande un acier propre et décapé. L'électrode E7018 s'utilise sur les aciers doux, les aciers à haute résistance et les pièces épaisses. Si l'assemblage subit des chocs à froid ou de fortes contraintes, l'emploi d'une électrode basique à bas hydrogène devient obligatoire.
Après avoir choisi le type d'enrobage, il convient de régler le diamètre de la baguette et l'intensité du courant.
Quel diamètre et quelle intensité utiliser ?
Ajuster le couple diamètre/intensité permet de maîtriser le bain de fusion et d'éviter les défauts de soudage. Un mauvais Réglage de l'intensité perturbe le transfert du métal et détériore l'aspect du cordon.
Un courant trop faible provoque le collage fréquent de la baguette et crée des manques de fusion. Un courant trop fort génère un arc agressif avec beaucoup de projections, brûle l'enrobage et risque de percer la pièce. Un arc trop long perturbe la protection gazeuse du flux. Un arc trop court favorise les inclusions de laitier dans la soudure.
Comment stocker les électrodes MMA ?
Ranger les électrodes dans un endroit sec protège l'enrobage contre l'absorption d'humidité. L'humidité dans le flux provoque des porosités et favorise le fissurage du cordon par l'hydrogène.
La présence d'eau dans l'enrobage crée un risque grave de rupture sur les ouvrages de charpente ou de tuyauterie. Sur le plan financier, l'achat de paquets étanches préventifs coûte bien moins cher que le rebut de pièces ou la réalisation de cycles de séchage longs.
Conserver les paquets fermés et les électrodes ouvertes
Conserver les paquets fermés et les électrodes ouvertes demande des conditions ambiantes adaptées à chaque type de flux. Les électrodes rutiles ou cellulosiques, comme les E6011 et E6013, se gardent dans un local sec. L'humidité relative doit rester inférieure à 70 % avec une température comprise entre 4 °C et 49 °C (40 à 120 °F). Pour les électrodes basiques comme l'OK 48.00, les paquets sous vide hermétiques de type Vacuum Pac (VP) protègent complètement le produit tant que le film reste scellé.
Distinguer maintien au chaud, réétuvage et mise au rebut
Distinguer maintien au chaud, réétuvage et mise au rebut évite la détérioration irrémédiable du consommable. Une étuve à électrode maintient les baguettes basiques au chaud dès la sortie de leur emballage. Le réétuvage consiste à chauffer fortement les baguettes exposées à l'air pour éliminer l'eau absorbée par le flux. Il est strictement interdit d'utiliser un four ménager pour cette opération. Une baguette dont l'enrobage s'effrite, se fêle ou a subi une immersion doit être immédiatement jetée.
| État de l’électrode | Risque encouru | Action requise | Température / Durée (si documentées) | Produit / Source |
|---|---|---|---|---|
| Paquet fermé (Vacuum Pac) | Aucun risque d’humidité | Stockage dans l’emballage d’origine | Température ambiante | ESAB OK 48.00 |
| Ouverte / Risque d’humidité | Porosités, hydrogène diffusible | Maintien au chaud en étuve |
120 °C à 150 °C (250–300 °F) |
E7018 / Miller |
| Exposée à l’air humide | Fissurage par l’hydrogène | Réétuvage curatif en étuve |
260 °C à 425 °C (500–800 °F) pendant 1 à 2 h |
E7018 / Miller |
| Enrobage cassé ou fêlé | Arc instable, manque de flux | Mise au rebut immédiate | Non applicable | Directives constructeurs |
Pendant le soudage et la manipulation des étuves, l'opérateur doit utiliser des accessoires et pièces détachées conformes. Il faut porter des équipements de protection individuelle (EPI) adaptés, travailler dans une zone ventilée et installer une aspiration des fumées à la source.
Le respect méthodique de ces consignes de stockage assure la qualité des soudures sur le chantier.
Conclusion
La qualité d'une soudure à l'arc à l'électrode enrobée repose sur une préparation rigoureuse. L'application stricte des règles techniques garantit la conformité de vos assemblages.
La réponse à retenir
La réponse à retenir pour réussir vos soudures MMA repose sur le choix de l'enrobage, le réglage précis de l'intensité et la maîtrise du stockage. L'électrode rutile E6013 convient parfaitement aux travaux courants sur tôles propres grâce à la douceur de son arc. L'électrode basique E7018 s'impose pour les travaux de structure et les pièces épaisses en raison de ses hautes propriétés mécaniques. Le diamètre de la baguette détermine la plage d'intensité indiquée sur la notice du fabricant. Enfin, la conservation des électrodes basiques dans une étuve supprime le risque de porosité ou de fissure.
La prochaine action recommandée
La prochaine action recommandée consiste à lire la fiche technique du fabricant et à préparer le document d'exécution. Avant de démarrer un travail, contrôlez les caractéristiques du poste à souder, vérifiez l'état de l'enrobage de vos baguettes et validez le Descriptif du Mode Opératoire de Soudage (DMOS).