
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Affûtage de tungstène : Performance et Sécurité
- LAURENT DAROLT
- 07 Jui, 2026
- Techniques de soudage
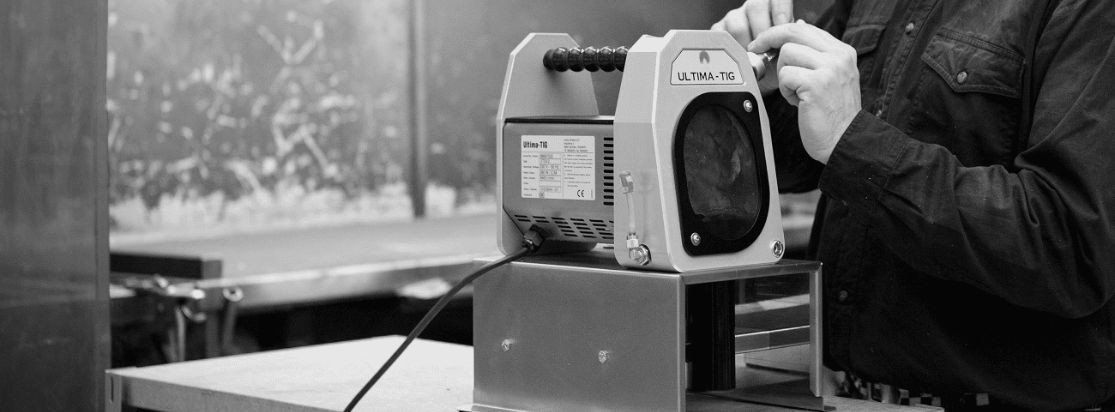
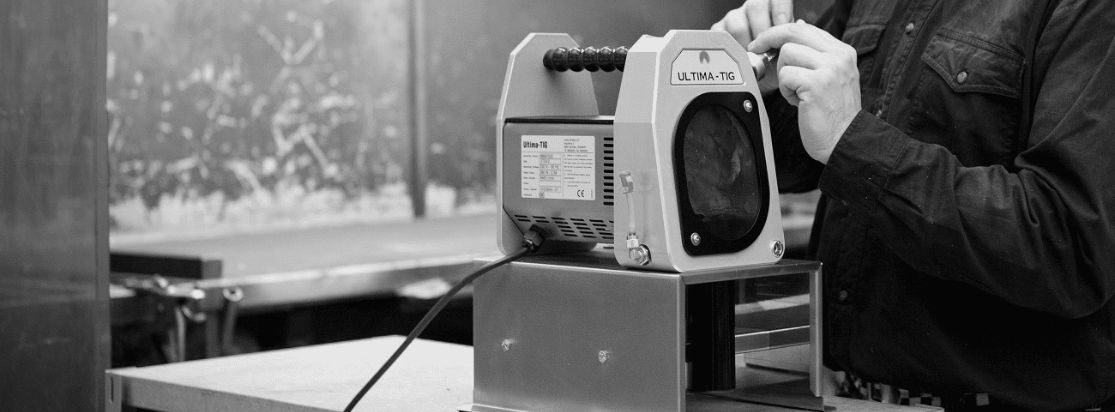
Pour un expert en ingénierie de soudage, l'électrode n'est pas un simple consommable, c'est l'ancre de tout le procédé TIG. Pourtant, dans de nombreux ateliers, l'affûtage est encore traité comme une corvée secondaire. Négliger cette étape est une erreur stratégique majeure : une géométrie approximative est un "coût caché" qui mine la rentabilité des investissements massifs réalisés dans les cellules robotisées et les équipements de haute précision.
Pourquoi accepter qu'un assemblage à haute valeur ajoutée échoue à cause d'un arc instable ? L'affûtage de précision n'est pas une option technique, c'est le pilier de la répétabilité industrielle. Ce guide définit ce qui constitue désormais « La Nouvelle Norme » : une approche où la maîtrise de la pointe redéfinit la qualité de la soudure et la sécurité de l'opérateur.
À retenir
- Maximisation du Consommable : Réduction du seuil de rebut de 50 mm à seulement 8 mm, permettant une exploitation quasi totale de la matière première.
- Intégrité Métallurgique Garantie : Utilisation du liquide d’affûtage EP770 pour éliminer le stress thermique et les microfissures responsables des inclusions de tungstène.
- Élimination des Risques Respiratoires : Isolation absolue des poussières nocives via une chambre close et un réceptacle de collecte dédié.
- Précision Géométrique Totale : Affûtage exclusivement longitudinal et centrage parfait pour une colonne d'arc stable et une pénétration constante.
- Rentabilité Immédiate : Jusqu’à 50 % de réduction de l'usure des électrodes, validé par des outils d'analyse de ROI précis.
Pourquoi l'affûtage redéfinit la qualité de vos soudures
Dans l'industrie moderne, la performance se mesure à la répétabilité. La géométrie de la pointe de l'électrode est la variable critique qui dicte la concentration de l'énergie. Un affûtage manuel ou sur bande produit des surfaces irrégulières et des pointes décentrées, rendant la position de l'arc imprévisible—un désastre pour les specs aéronautiques ou nucléaires.
L'impact direct sur la stabilité de l'arc électrique
Un arc stable exige un affûtage longitudinal parfait. Meuler dans le sens de la longueur facilite le flux électronique et stabilise la colonne de plasma. Les systèmes Inelco Grinders utilisent un dispositif de pinces et un réglage d'angle millimétré pour garantir que chaque réaffûtage est identique au précédent. Cette précision assure que l'arc se forme exactement à la position programmée, éliminant les déviations erratiques.
La durabilité des consommables : prolonger la vie de vos électrodes
La gestion traditionnelle est synonyme de gaspillage : une électrode de 150 mm est souvent jetée à 50 mm car elle devient inaffûtable manuellement. Avec l'Ultima-TIG, vous pouvez utiliser vos électrodes jusqu'à une longueur de 8 mm. De plus, l'utilisation de l'Ultima-TIG-Cut ou du Tronquateur permet une coupe précise avant l'affûtage, évitant les cassures nettes de la pointe lors des transferts par court-circuit. En ne perdant que 1 à 2 mm par grind, vous doublez la durée de vie de vos composants.
L'excellence technique exige de dépasser l'aspect visuel de la pointe pour s'intéresser à sa structure interne, ce qui nous mène à la gestion thermique de l'usinage.
Le match technologique : Affûtage humide vs Affûtage à sec
Moderniser son atelier implique d'abandonner l'affûtage à sec. Les standards industriels actuels dictent une maîtrise totale de la température lors de la préparation pour préserver l'intégrité du tungstène.
Maîtrise thermique et liquide EP770
L'affûtage à sec génère une chaleur excessive qui crée un stress thermique et des microfissures invisibles à l'œil nu. Ces fragilités rendent la pointe cassante, provoquant des chutes de tungstène dans le bain de fusion. L'Ultima-TIG résout ce problème par un affûtage humide utilisant le liquide EP770. Ce refroidissement constant garantit une pointe lisse et structurellement saine, indispensable pour les applications automatisées et le soudage plasma où la charge thermique est extrême.
Productivité et répétabilité des assemblages
Dans une cellule robotisée, chaque arrêt pour recalibrer un arc instable coûte une fortune en temps machine. L'affûtage humide offre des propriétés métallurgiques constantes, permettant d'augmenter les vitesses de soudage sans risquer une dégradation prématurée de l'électrode. C'est la garantie d'une productivité fluide et d'une répétabilité parfaite sur des séries de plusieurs milliers de pièces.
Santé et Sécurité : Éliminer les risques invisibles en atelier
L'exposition aux poussières de tungstène est un risque majeur souvent ignoré. La responsabilité légale de l'entreprise est engagée dès lors que des particules fines sont dispersées dans l'air ambiant.
La fin de l'inhalation des poussières nocives
L'affûtage traditionnel sur meule stationnaire est une source directe de pollution atmosphérique en atelier. Les solutions Inelco reposent sur un système en circuit fermé. Que ce soit sur l'Ultima-TIG (en atelier) ou avec le Neutrix (version portable pour le soudage sur chantier), l'usinage se fait en chambre close. Les particules sont intégralement capturées et dirigées vers un réceptacle de collecte, supprimant toute inhalation possible par le soudeur.
Prévention des accidents et protection juridique
L'automatisation de l'affûtage élimine les risques de contact direct avec les disques en rotation et les projections de débris métalliques. En optant pour une solution sécurisée, l'entreprise protège non seulement ses salariés mais réduit aussi son exposition aux litiges liés aux maladies professionnelles et aux accidents du travail.
"La Nouvelle Norme ne se limite pas à la géométrie de l'arc ; elle définit une culture industrielle où la sécurité est le moteur de la performance économique."
L'équation économique : Rentabilité et Durabilité
Investir dans une technologie comme l'Ultima-TIG n'est pas une dépense de confort, c'est un levier de profitabilité direct.
Réduction drastique du gaspillage et ROI
Grâce à une usure réduite de 50 %, l'économie sur l'achat de tungstène est massive. Inelco Grinders propose un Calculateur de ROI qui analyse vos variables spécifiques : coût des électrodes, temps d'arrêt machine pour réaffûtage et taux de rebuts liés aux pointes cassées. En minimisant la perte à 1 mm par grind, l'amortissement de l'équipement est généralement atteint en quelques mois seulement.
Engagement écologique et recyclage
Le tungstène est une ressource précieuse dont l'extraction est coûteuse pour la planète. En prolongeant la vie de chaque électrode et en participant au programme de recyclage des poussières collectées proposé par Inelco, votre entreprise minimise son empreinte carbone tout en optimisant sa chaîne logistique.
L'affûtage de précision est le point de départ non négociable de toute soudure de qualité. En adoptant « La Nouvelle Norme », vous transformez une étape de préparation en un avantage compétitif mesurable. Les gains sont cumulés : une stabilité d'arc absolue pour vos robots, une sécurité totale pour vos opérateurs et une réduction drastique de vos coûts de consommables.
Il est temps de diagnostiquer vos propres coûts cachés : quel budget consacrez-vous chaque année à des électrodes jetées prématurément ? Combien d'heures de production perdez-vous à cause d'arcs instables ? Et quel est le prix de la sécurité respiratoire de vos équipes ?
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
L’affûtage de l’électrode tungstène joue un rôle essentiel dans la qualité du soudage TIG. La géométrie de la pointe influence directement la stabilité de l’arc, la concentration de l’énergie et la régularité de la pénétration. Un affûtage imprécis peut provoquer un arc instable, des défauts de soudure et une baisse de répétabilité, notamment dans les applications industrielles, robotisées, aéronautiques ou nucléaires.
Le meilleur résultat est obtenu avec un affûtage longitudinal, réalisé dans le sens de la longueur de l’électrode. Cette méthode favorise un flux électronique régulier et permet de stabiliser la colonne d’arc. Contrairement à un affûtage manuel ou sur bande, l’affûtage longitudinal de précision limite les déviations de l’arc et garantit une meilleure répétabilité entre chaque soudure.
L’affûtage à sec génère une chaleur importante qui peut créer du stress thermique et des microfissures invisibles sur la pointe de l’électrode. Ces fragilités peuvent entraîner des inclusions de tungstène dans le bain de fusion. L’affûtage humide, notamment avec le liquide EP770 utilisé sur l’Ultima-TIG, permet de refroidir l’électrode pendant l’usinage afin de préserver son intégrité métallurgique et d’obtenir une pointe plus fiable.
La durée de vie des électrodes tungstène peut être prolongée grâce à un affûtage précis, régulier et peu consommateur de matière. Avec une solution comme l’Ultima-TIG, il est possible d’utiliser les électrodes jusqu’à une longueur de 8 mm, contre environ 50 mm avec une gestion traditionnelle. En ne retirant qu’une faible quantité de matière à chaque affûtage, l’usure est réduite et le gaspillage de consommables diminue fortement.
L’affûtage traditionnel peut disperser des poussières fines de tungstène dans l’air de l’atelier. Ces particules représentent un risque respiratoire pour les opérateurs, surtout en cas d’exposition répétée. Les systèmes d’affûtage en circuit fermé, comme l’Ultima-TIG ou le Neutrix, permettent de travailler dans une chambre close et de collecter les poussières dans un réceptacle dédié, limitant ainsi les risques d’inhalation.
Une affûteuse tungstène permet d’obtenir un angle constant, un centrage précis et une pointe régulière à chaque préparation d’électrode. En atelier, elle améliore la qualité des soudures et la répétabilité des assemblages. Sur chantier, une solution portable comme le Neutrix permet de conserver un niveau de précision élevé tout en protégeant l’opérateur des poussières nocives.
Oui, l’affûtage de précision représente un levier de rentabilité direct. Il réduit l’usure des électrodes, limite les rebuts, diminue les arrêts de production liés aux arcs instables et améliore la qualité des assemblages. En optimisant l’utilisation du tungstène et en réduisant les pertes à chaque affûtage, l’investissement dans une solution professionnelle peut être rapidement amorti.