
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Comment souder sans gaz ? Guide du soudage au fil fourré, réglages et conseils
- LAURENT DAROLT
- 10 sept., 2026
- Techniques de soudage
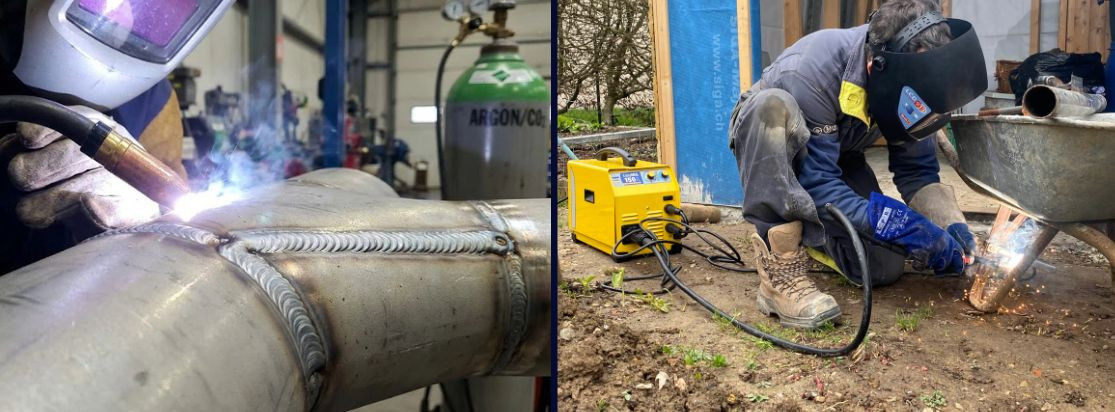
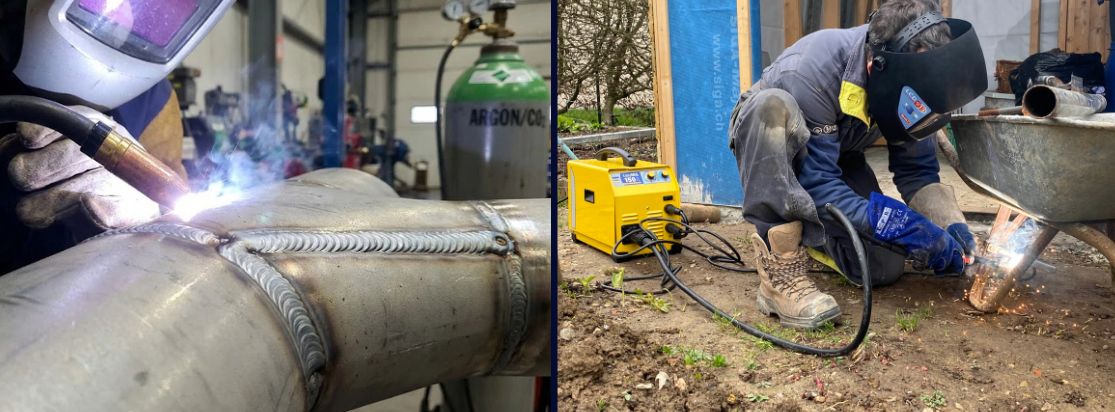
Le soudage sans bouteille de gaz est une solution industrielle majeure, initialement développée pour répondre aux contraintes de productivité sur les chantiers. Contrairement aux idées reçues, il ne s'agit pas d'un procédé "amateur", mais d'une technologie éprouvée : le fil fourré autoprotégé (procédé FCAW-S, pour Flux-Cored Arc Welding - Self-shielded).
Inventé en 1958 par Lincoln Electric sous la gamme emblématique Innershield®, ce procédé a révolutionné la construction métallique en permettant de se passer de gaz externe. Pour un professionnel ou un artisan, passer au "sans gaz" est une décision stratégique : sur un kilomètre de soudure, l'Innershield® peut réduire les coûts de soudage jusqu'à -70% et le temps de travail jusqu'à -85% par rapport au soudage à l'électrode enrobée (MMA/Stick).
Comment souder sans gaz ?
Il est possible de souder sans gaz en utilisant un poste compatible avec le fil fourré autoprotégé. Là où le soudage MIG/MAG classique dépend d'une bouteille d'Argon ou de CO₂ pour protéger l'arc, le fil fourré intègre son propre système de défense.
Le fil est constitué d'une gaine métallique entourant un cœur de flux chimique. Lors de la fusion, ce flux génère un écran gazeux protecteur et un laitier solide qui isole le bain de fusion de la contamination atmosphérique. C'est la solution "No Gas" par excellence, idéale pour la mobilité totale et le travail en conditions extrêmes (vent, accès difficiles).
À retenir
- Autonomie logistique : Suppression totale de la bouteille de gaz, du manodétendeur et des risques de fuites associés.
- Performance face au vent : Protection stable même sous des vents atteignant 50 km/h, là où le gaz MIG s'envole instantanément./li>
- Polarité spécifique : Utilisation impérative en polarité négative (DC-) à la torche pour la majorité des fils.
- Productivité accrue : Taux de dépôt supérieur (jusqu'à 2,7 kg/h pour un fil NR-233) par rapport à l'électrode classique (1,7 kg/h).
- Nettoyage post-soudage : Présence d'un laitier omniprésent et de projections nécessitant un brossage rigoureux après chaque passe.
Le fonctionnement et l’intérêt du soudage au fil fourré
Le passage au fil fourré autoprotégé est souvent motivé par des impératifs de rendement industriel. En éliminant les arrêts fréquents liés au changement d'électrodes ou à la gestion des bouteilles, le facteur de marche (duty cycle) effectif grimpe de 15-35 % (Stick) à près de 50-60 % avec l'Innershield®.
Comprendre la technologie du fil fourré autoprotégé
La structure du fil est complexe : une bande d'acier est formée en "U", remplie de flux, puis refermée. Ce flux ne se contente pas de protéger l'arc ; il désoxyde le métal, stabilise l'arc et permet de souder sur des surfaces présentant de la calamine ou une légère oxydation. Cette technologie simplifie le poste de travail et permet des pénétrations à la racine bien plus profondes qu'en MIG classique.
Les avantages en conditions réelles : vent et mobilité
Sur site, le vent est l'ennemi du soudeur MIG/MAG. Les données techniques de Lincoln Electric confirment que l'Innershield® maintient ses propriétés mécaniques et évite les porosités jusqu'à 50 km/h de vent sans avoir besoin de bâcher la zone de travail. De plus, la technologie permet d'utiliser une longue distance tube-contact / pièce (CTWD), facilitant l'accès au fond des chanfreins étroits.
Configuration technique et réglages du poste
Un réglage précis est la clé pour limiter les projections et obtenir un cordon sain.
La règle d'or de la polarité (DC-)
Le fil fourré autoprotégé s'utilise généralement en polarité négative (DCEN).
- L'intérêt technique : En DCEN, la torche est au pôle négatif. Cela concentre une plus grande partie de la chaleur sur l'extrémité du fil plutôt que sur la pièce. Cette répartition thermique favorise une fusion rapide du flux et du fil, augmentant le taux de dépôt tout en limitant le risque de perforation (burn-through) sur les sections fines.
Réglages et choix du matériel
Le diamètre du fil influence directement la pénétration et la vitesse d'avance. Pour l'artisanat et le bricolage lourd, le 0,9 mm à 1,1 mm est standard.
- Vitesse de dévidage : Elle doit être élevée pour stabiliser le transfert d'arc.
- Matériel recommandé : Un poste comme le GYS SMARTMIG 162 est idéal car il permet une inversion de polarité simple et rapide via des câbles en façade pour passer du mode Gaz au "No Gas".
Compatibilité des métaux et limites du procédé
Acier, Inox et danger des métaux galvanisés
Le fil fourré excelle sur l'acier doux, mais des précautions strictes s'imposent selon le support :
- Aciers Galvanisés : Le fil fourré est très efficace pour "percer" la couche de zinc. ATTENTION : Le soudage du galvanisé libère des vapeurs de zinc hautement toxiques causant la "fièvre des fondeurs" (Metal Fume Fever). Une ventilation par aspiration localisée et une protection respiratoire sont obligatoires.
- Épaisseurs : Pour les travaux polyvalents, le fil NR-211-MP est la référence, mais il est limité à une épaisseur de 12 mm. Au-delà, ou pour des soudures hors-position complexes, on privilégiera le NR-233.
- Limites sur tôles fines : Sous 2 mm (14 gauge), le procédé devient délicat. Pour des épaisseurs de 0,5 mm à 2 mm, le MIG en mode Court-Circuit (SCT) reste techniquement supérieur pour éviter les déformations.
Comparaison : Fil Fourré vs MIG/MAG avec gaz
| Critère | Fil Fourré (Innershield) | MIG/MAG (Gaz) |
|---|---|---|
| Usage extérieur | Imbattable (50 km/h de vent) | Très difficile (max. 5 à 10 km/h) |
| Taux de dépôt | Élevé (~2,7 kg/h avec le Fil Supershield 11 ) | Modéré (~1,5 à 2 kg/h) |
| Coût opérationnel | Réduit de 40 à 70 % grâce au gain de temps | Élevé (location de bouteille + gaz) |
| Finition | Laitier à brosser, projections | Très propre, finition immédiate |
| Accessibilité | Longue CTWD, adaptée aux rainures étroites | Limitée par la buse de gaz |
Conclusion
Le soudage sans gaz est la méthode de choix pour la maintenance de terrain, la construction de structures métalliques en extérieur et les interventions rapides. Sa productivité et sa résistance aux éléments en font un allié de poids face aux contraintes du gaz.
Toutefois, pour des travaux de précision en atelier ou sur des tôles de carrosserie très fines (< 2 mm), le procédé MIG/MAG avec gaz reste la norme pour garantir une finition parfaite. Découvrez nos solutions adaptées dans notre catégorie postes à souder MIG MAG.
Besoin d'aide pour choisir votre équipement ? Parcourez notre Guide d'achat poste à souder MIG.
Sources et documents de référence :
- Faster welding on field with innershild (Lincoln electric)
-
Welding Thin Materials: Best Practices for Steel, Stainless, Aluminium and Galvanised