
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Défauts de soudure : Maîtriser la qualité et éviter les erreurs critiques
- LAURENT DAROLT
- 02 Jui, 2026
- Techniques de soudage
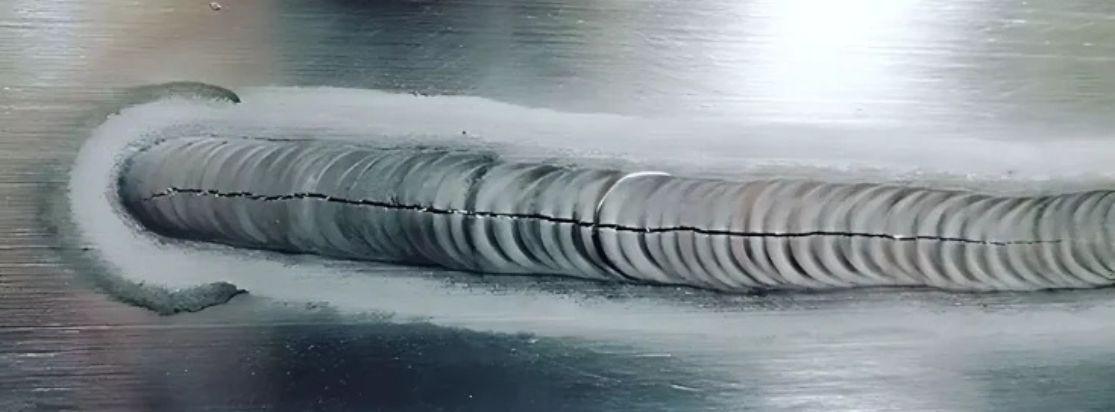
Rien n'est plus frustrant pour un professionnel que de livrer un cordon de soudure à l'aspect visuel impeccable, pour découvrir plus tard, lors d'un contrôle rigoureux, qu'il cache des faiblesses structurelles majeures. En métallurgie, l'esthétique n'est jamais une garantie de solidité. La frontière entre une imperfection mineure, tolérable selon les usages, et un défaut de soudure critique exigeant une réparation coûteuse est souvent ténue. Comprendre cette distinction n'est pas seulement une affaire de conformité réglementaire, c'est un impératif de sécurité et de rentabilité. Ce guide décrypte les nuances essentielles entre les anomalies courantes pour vous aider à garantir l'intégrité de vos assemblages.
À retenir
- Identification précise : Savoir différencier une inclusion d'un manque de fusion est important pour les critères d'acceptation, car leurs conséquences mécaniques diffèrent radicalement.
- Normes de référence : La classification des imperfections s'appuie sur la norme NF EN ISO 6520-1, tandis que les limites d'acceptation sont fixées par la norme NF EN ISO 5817.
- Causes racines : L'apport de chaleur insuffisant, le nettoyage inter-passes négligé et un mauvais angle de torche sont les principaux coupables.
- Impact financier : Une mauvaise évaluation des défauts entraîne des retards massifs et des coûts de réparation inutiles par manque de discernement technique.
- Action préventive : Ajuster l'angle de la torche et maîtriser la préparation des bords sont les leviers majeurs pour minimiser les risques de défauts planaires.
Comprendre les "Défauts de soudure" : Inclusion vs Manque de fusion
Dans l'atelier comme en expertise, la précision du vocabulaire est le premier outil de qualité. Une erreur de diagnostic sur la nature d'une anomalie peut entraîner des coûts de réparation injustifiés ou masquer un risque de rupture. La confusion entre une inclusion et un manque de fusion est fréquente car, à l'œil nu ou sur une simple radiographie, ces deux phénomènes peuvent se ressembler, alors qu'ils relèvent de mécanismes physiques et de critères d'acceptation totalement distincts.
L'inclusion : Un corps étranger dans le cordon
Selon la norme NF EN ISO 6520-1, une inclusion est une substance étrangère solide emprisonnée dans le métal fondu.
- Inclusions de laitier, de flux ou d'oxydes : Elles sont jugées selon leur hauteur et leur longueur pour les trois niveaux de qualité.
- Inclusions métalliques : Il peut s'agir de tungstène ou d'autres métaux.
- Le cas critique du cuivre : Alors que les inclusions métalliques hors cuivre sont évaluées uniquement sur leur hauteur, l'inclusion de cuivre est strictement interdite, quel que soit le niveau de qualité requis, en raison de la fragilisation immédiate de l'acier au contact du cuivre liquide.
Le manque de fusion : Une rupture de continuité
Le manque de fusion est une absence d'union entre le métal déposé et le métal de base, ou entre deux couches successives. En milieu industriel, on parle souvent de "collages" (collage noir ou collage blanc). On distingue quatre catégories normatives :
- Manque de fusion latérale.
- Manque de fusion entre passes.
- Manque de fusion à la racine.
- Micro-manque de fusion.
Contrairement à l'inclusion, le manque de fusion est un défaut planaire. Sa dangerosité est bien supérieure car il agit comme une amorce de rupture nette, compromettant l'intégrité mécanique.
Les normes et critères d'acceptation (ISO 5817 et ISO 6520-1)
Le respect des standards internationaux est le seul rempart contre l'arbitraire. Les normes NF EN ISO 5817 et ISO 6520-1 fournissent un langage commun pour garantir la sécurité des structures soudées.
Les niveaux de qualité B, C et D
La norme ISO 5817 définit des seuils de tolérance selon la sévérité des exigences :
- Les inclusions sont généralement autorisées sous conditions dimensionnelles (hauteur/longueur).
- Les manques de fusion sont interdits pour les niveaux de qualité B et C. Ils ne sont tolérés que très exceptionnellement pour le niveau D, sous réserve de respecter une hauteur maximale très restrictive.
L'analyse par macrographie et grossissement
L'inspection de routine utilise la macrographie (jusqu'à x10). Cependant, l'expertise fine exige la micrographie (x50 à x500). Un consultant expert applique une règle simple issue de l'expérience : plus l'épaisseur de la pièce augmente, plus le grossissement nécessaire pour un diagnostic fiable diminue.
- Épaisseur de 1 mm : Grossissement x50 recommandé.
- Épaisseur de 12 mm : Grossissement x6.3 suffisant. Cette précision permet de vérifier si la microstructure sous l'imperfection a été modifiée par la chaleur.
Les causes racines : Pourquoi vos soudures présentent-elles des défauts ?
L'apparition d'un défaut résulte d'une dérive des paramètres techniques ou d'une erreur gestuelle spécifique au procédé utilisé.
Problèmes thermiques et processus
Chaque défaut est souvent corrélé à un procédé :
- Inclusions de laitier : Typiques des procédés 111 (électrode enrobée), 12X (arc sous flux) et 136 (fil fourré). Elles proviennent d'un mauvais nettoyage ou d'un angle de torche inadéquat.
- Inclusions de tungstène : Spécifiques au procédé 141 (TIG), causées par un contact entre l'électrode et le bain.
- Manque de fusion : Fréquent en 131/135 (MIG/MAG). Les causes majeures sont un apport de chaleur insuffisant (low heat input) ou un bain de fusion trop volumineux qui "nappe" le métal sans le fondre.
L'angle de la torche et l'hygiène
Un mauvais angle de torche empêche l'arc de transférer l'énergie efficacement sur les faces latérales. Couplé à une absence de brossage rigoureux entre les passes, cela garantit l'apparition d'inclusions ou de manques de fusion latérale.
Méthodes de détection : Entre CND et examens destructifs
Les limites du CND (Contrôle Non Destructif)
La radiographie projette une image 2D pouvant masquer l'orientation réelle d'un manque de fusion. Les ultrasons, quant à eux, peuvent être "aveuglés" par le bruit de structure du matériau ou par un défaut dont l'angle ne réfléchit pas l'onde.
Le "Test de la ZAT" : La preuve par la microstructure
Pour trancher un cas contentieux lors d'une macrographie, nous appliquons une logique de décision stricte (Localisation -> Forme -> Microstructure) :
- L'indicateur ultime (Smoking Gun) : Si l'on observe une Zone Affectée Thermiquement (ZAT) ou un affinement du grain directement sous l'imperfection, il s'agit probablement d'une inclusion ou d'une zone fondue. Si la microstructure du métal sous l'imperfection n'est pas affectée par la chaleur, c'est la preuve irréfutable d'un manque de fusion.
- La règle de sévérité : En cas d'impossibilité de trancher malgré un examen approfondi, la déontologie de l'expert impose de choisir le cas le plus défavorable : le défaut doit être classé comme manque de fusion.
Criticité et impact sur la structure
Géométrie du défaut et concentration de contraintes
La forme est déterminante pour la survie de la pièce :
- Bords arrondis/Concaves : Caractérisent souvent les inclusions. Ils répartissent mieux les efforts.
- Bords aigus/Droits : Caractérisent les manques de fusion (Figures 5 et 6 de la source). Ces angles vifs agissent comme des concentrateurs de contraintes massifs, provoquant des fissures rapides sous chargement dynamique.

Figure 1 : Macrographie montrant une imperfection entre les cordons, de forme aiguë, correspondant à un manque de fusion.
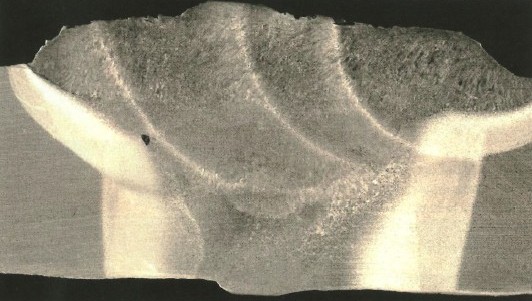
Figure 2 : Macrographie montrant une imperfection à la surface du chanfrein, avec un bord droit, correspondant à un manque de fusion.
Position du défaut dans l'épaisseur
Un défaut débouchant en surface ou situé à la racine est critique. À l'inverse, une inclusion située exactement à mi-épaisseur est souvent moins alarmante, car les contraintes résiduelles y sont généralement plus faibles qu'en périphérie.
En soudage, la perfection absolue est un mythe. L'enjeu n'est pas l'absence totale d'imperfections, mais la garantie de leur innocuité. La maîtrise de la qualité repose sur trois piliers : la rigueur du nettoyage inter-passes, le réglage précis de l'apport de chaleur et l'application stricte des normes ISO.
"La qualité en soudage ne réside pas dans l'absence d'imperfections, mais dans la certitude de leur caractère inoffensif."
Une identification précise, appuyée par une analyse micrographique si nécessaire, est le seul moyen d'éviter des réparations coûteuses tout en garantissant la sécurité. Lors de votre prochain projet, quelle étape de préparation allez-vous renforcer pour garantir une fusion parfaite ?
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Les défauts de soudure les plus courants sont les inclusions, les manques de fusion, les manques de pénétration, les porosités, les fissures et les défauts de forme du cordon. Dans le cadre du contrôle qualité, il est essentiel de distinguer une simple imperfection acceptable d’un défaut critique pouvant compromettre la résistance mécanique de l’assemblage.
Une inclusion correspond à un corps étranger emprisonné dans le métal fondu, comme du laitier, du flux, de l’oxyde ou du tungstène. Le manque de fusion, lui, désigne une absence d’union entre le métal déposé et le métal de base, ou entre deux passes de soudure. Le manque de fusion est généralement plus critique, car il forme un défaut planaire pouvant agir comme une amorce de rupture.
Un manque de fusion est un défaut de soudage dans lequel le métal d’apport ne fusionne pas correctement avec le métal de base ou avec une passe précédente. Il peut apparaître sur les bords, entre les passes ou à la racine du cordon. Ce défaut est dangereux, car il crée une rupture de continuité dans l’assemblage soudé.
Les principales causes d’un manque de fusion sont un apport de chaleur insuffisant, une vitesse de soudage mal adaptée, un mauvais angle de torche, une préparation des bords insuffisante ou un bain de fusion trop volumineux. En MIG/MAG, ce défaut est fréquent lorsque le bain vient recouvrir le métal sans le fondre correctement.
Un défaut de soudure peut être détecté par contrôle visuel, radiographie, ultrasons, macrographie ou micrographie selon le niveau d’exigence. La radiographie et les ultrasons permettent d’identifier de nombreuses anomalies, mais certains manques de fusion peuvent rester difficiles à interpréter. En cas de doute, l’analyse de la microstructure et de la zone affectée thermiquement permet d’affiner le diagnostic.
Non, tous les défauts de soudure ne sont pas automatiquement interdits. La norme ISO 5817 définit des niveaux de qualité B, C et D avec des seuils d’acceptation différents selon le type d’imperfection. Les inclusions peuvent être tolérées sous conditions dimensionnelles, tandis que les manques de fusion sont beaucoup plus sévèrement encadrés.
Deux normes sont particulièrement importantes : l’ISO 6520-1, qui sert à classifier et décrire les imperfections de soudage, et l’ISO 5817, qui définit les niveaux de qualité et les critères d’acceptation des imperfections dans les assemblages soudés par fusion. Ces normes permettent d’éviter les interprétations subjectives lors du contrôle qualité.