
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Souder de l’acier galvanisé : Guide technique de maîtrise des risques et de la qualité
- LAURENT DAROLT
- 03 sept., 2026
- Sécurité en soudage
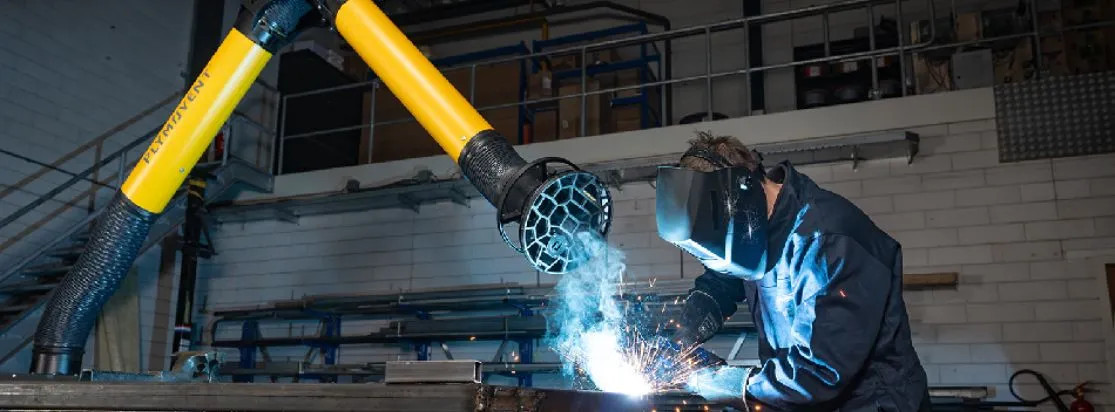
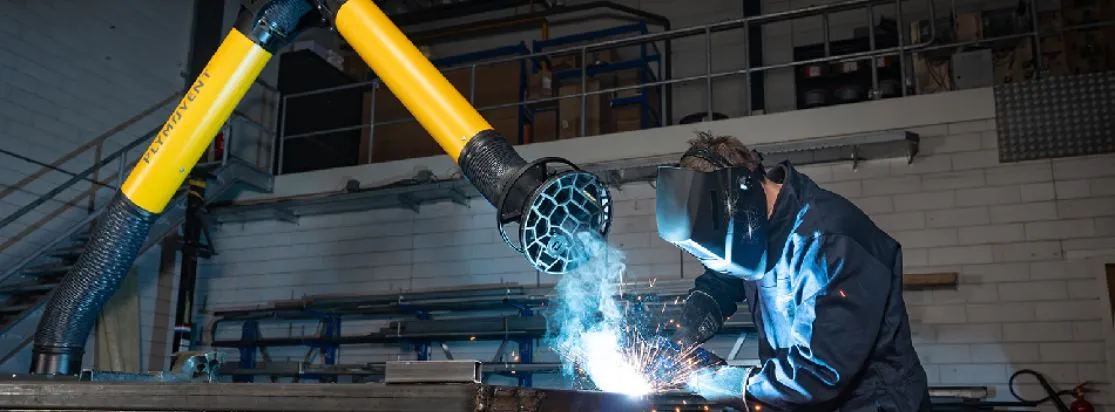
L’assemblage par fusion d’acier galvanisé impose une rigueur opérationnelle absolue pour concilier intégrité structurelle et sécurité sanitaire. Bien que réalisable, cette opération nécessite un protocole strict articulé autour de la préparation de surface, du captage localisé des fumées et de la restauration anticorrosion. L'arc électrique provoque la vaporisation immédiate du zinc, générant des fumées et gaz toxiques-irritatifs capables de déclencher des pathologies aiguës comme la fièvre des métaux si les mesures de prévention sont éludées.
À retenir
- Différentiel thermique critique : Le zinc se vaporise à 907 °C, soit bien avant la fusion du fer (1538 °C), ce qui engendre des gaz sous pression provoquant porosités et instabilité de l'arc.
- Zone de retrait impérative : Le retrait local du revêtement (mécanique ou chimique) sur 10 à 20 mm de part et d'autre du joint est la seule méthode garantissant un cordon sans fissure.
- Pathologie "Fièvre des métaux" : L'inhalation d'oxydes de zinc provoque une réaction aiguë caractérisée par des frissons, une forte fièvre, des douleurs musculaires et une fatigue intense.
- Défi réglementaire du Manganèse : Le respect de la valeur limite d'exposition (VLEP/AGW) de 20 µg/m³ pour le manganèse (fraction alvéolaire) représente un défi technique majeur lors du choix des consommables.
- Obligation de protection des tiers : Le captage à la source est obligatoire pour protéger non seulement le soudeur, mais aussi les "bystanders" (autres personnels) présents dans les grands ateliers.
Phénoménologie du zinc sous l'arc électrique et impacts sur le joint
L'introduction de zinc dans le cycle thermique du soudage modifie radicalement la thermodynamique du bain de fusion. Cette présence n'est pas une simple contrainte de surface, mais un facteur de contamination active qui, s'il n'est pas neutralisé, compromet systématiquement les propriétés mécaniques de l'assemblage.
Comportement thermique et vaporisation
Le point d'ébullition du zinc est très bas comparativement à celui de l'acier. Dès l'amorçage, le revêtement passe à l'état gazeux de manière explosive avant même la formation du bain de fusion. Ce phénomène produit des fumées blanches caractéristiques, identifiées techniquement comme des "Rauche und Gase" (fumées et gaz) aux effets toxiques-irritatifs. Cette vaporisation génère une pression gazeuse qui peut souffler l'arc ou expulser le métal en fusion.
Dégradation de la qualité métallurgique
L'interaction entre la vapeur de zinc et le métal liquide induit trois défauts majeurs :
- Porosité et soufflures : L'emprisonnement des vapeurs lors de la solidification rapide du cordon.
- Instabilité et projections : Perturbation du transfert d'arc, augmentant le temps de parachèvement.
- Fragilisation par les métaux liquides : Si le zinc liquide pénètre les joints de grains de l'acier chaud, il peut provoquer une fissuration instantanée, réduisant à néant la résistance structurelle.
Risques sanitaires et toxicologie des fumées de zinc
La protection de la santé au travail sur ces postes est une obligation légale incombant au chef d'établissement. L'évaluation des risques doit être pluridisciplinaire, associant le responsable HSE et le médecin du travail pour intégrer la complexité des polluants émis.
L'oxyde de zinc et la "fièvre des métaux"
L'inhalation massive de particules d'oxyde de zinc déclenche une pathologie aiguë. Les symptômes, souvent retardés de quelques heures, simulent un état grippal sévère : frissons brutaux, fièvre, myalgies et céphalées. Au-delà du zinc, le manganèse présent dans le métal d'apport constitue la "Leitkomponente" (composant directeur) du risque. L'exposition au manganèse est limitée à 20 µg/m³ (fraction alvéolaire), un seuil extrêmement bas dont le respect est décrit par les autorités comme un défi technique de premier ordre.
Produits de pyrolyse et effets chroniques
Le soudage de pièces revêtues libère des polluants secondaires issus de la combustion des couches organiques (shop-primers) :
- Aldéhydes et isocyanates : Agents hautement irritants et sensibilisants pour les voies respiratoires.
- "Particule effect" : L'accumulation de particules ultra-fines (< 1 µm) provoque une surcharge pulmonaire pouvant mener à une inflammation chronique ou une fibrose (siderofibrose) en cas d'exposition prolongée.
Stratégies de prévention : La hiérarchie STOP et le cadre réglementaire
La gestion du risque doit suivre la hiérarchie STOP (Substitution, Technique, Organisationnel, Personnel). L'employeur est responsable de l'efficacité de ces mesures, qui doivent impérativement être consignées dans le DUERP.
Captage à la source et protection des tiers (Mesures techniques)
L'utilisation de torches aspirantes ou de bras d'aspiration haute performance est non négociable. Dans les ateliers de grand volume (souvent > 2000 m²), le "Bystander effect" doit être pris en compte : les émissions de soudage polluent l'air ambiant pour les collaborateurs non-soudeurs. L'aspiration locale, conforme à la norme NF EN ISO 21904, est la seule barrière collective efficace pour protéger l'ensemble du personnel.
Équipements de Protection Individuelle (EPI)
L'EPI intervient en ultime recours. Le port d'un masque à ventilation assistée (PAPR) est prescrit pour isoler les voies respiratoires du flux résiduel. En outre, l'exposition au rayonnement optique (UV et IR) est critique à moins d'un mètre de l'arc ; une protection oculaire et cutanée totale est requise pour prévenir les kératoconjonctivites et les dermatites actiniques.
Modes opératoires et procédés de soudage optimisés
Le choix du procédé est un levier majeur pour réduire l'émission de polluants tout en garantissant la conformité contractuelle.
Préparation de surface et retrait local
La norme EN 1090-2 impose une préparation rigoureuse. Une distinction toxicologique cruciale doit être opérée lors du décapage mécanique :
- Meulage à haute vitesse : Génère des étincelles et des oxydes de nickel/chrome hautement cancérigènes.
- Retrait à froid ou basse vitesse : Préférable, car il maintient le nickel sous forme métallique élémentaire, non cancérigène. La zone décapée doit s'étendre sur 10 à 20 mm de chaque côté du joint.
Comparaison des procédés et vigilance Manganèse
| Procédé | Émissions globales | Vigilance Manganèse | Observations |
|---|---|---|---|
| MAG (Fil plein) | Élevées | Critique | Forte volatilisation du zinc. |
| Brasage MIG (CuSi) | Modérées | Basse | Température réduite, préserve le zinc. |
| Fil fourré | Très élevées | Maximale | Fumées denses issues de la poudre interne. |
Le brasage MIG est recommandé pour les tôles fines en raison de son apport thermique limité, réduisant drastiquement les fumées de zinc.
Restauration anticorrosion et conformité aux normes
La zone thermiquement affectée perd sa protection initiale. La restauration est une étape critique engageant la responsabilité du fabricant sur la durée de vie du produit.
Protocoles de réparation (NF EN ISO 1461)
Trois méthodes validées permettent de restaurer la continuité :
- Peinture riche en zinc : Solution la plus commune (teneur minimale en poussière de zinc requise).
- Projection thermique (métallisation) : Performance optimale pour les milieux corrosifs.
- Alliages étain-zinc : Application par friction sur la zone encore chaude.
Mesurage et archivage
Conformément à l'EN ISO 10882, l'exposition doit faire l'objet de mesurages périodiques. Pour les substances cancérigènes (Nickel, Chrome VI), l'employeur a l'obligation légale de tenir un registre d'exposition des salariés et de le conserver pendant 40 ans après la fin de l'exposition.
La réponse à retenir
Souder l'acier galvanisé sans risque est possible uniquement si le zinc est physiquement retiré de la zone de fusion et que le risque chimique résiduel (Zinc + Manganèse) est capté à la source. La sécurité collective ne doit jamais être sacrifiée au profit de la rapidité d'exécution, sous peine de sanctions réglementaires et de risques sanitaires graves.
Prochaines actions recommandées :
- Auditer les postes de travail : Vérifier l'efficacité réelle du captage (débit de la torche aspirante).
- Mettre à jour le DUERP : Inclure spécifiquement le risque multi-polluants du galvanisé.
- Consulter la médecine du travail : Valider le protocole de surveillance biologique (biomonitoring).
Besoin de sécuriser vos ateliers avec un système de captage certifié ? Découvrez les solutions d'extraction HD Soudage pour une protection sans compromis.
SOURCES UTILISÉES
- BAuA A121 : Schweißen im Stahlbau - Handlungshilfe für Betriebsärzte.
- TRGS 528 : Travaux de soudage (Cadre technique).
- NF EN ISO 21904 : Exigences de captage des fumées de soudage.
- NF EN ISO 1461 : Galvanisation à chaud - Réparation des zones non revêtues.
- REACH / Règlement CLP 1272/2008 : Classification des métaux et oxydes.