
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Gaz de soudage : Guide expert pour optimiser performance et rentabilité
- LAURENT DAROLT
- 30 Jui, 2026
- Techniques de soudage
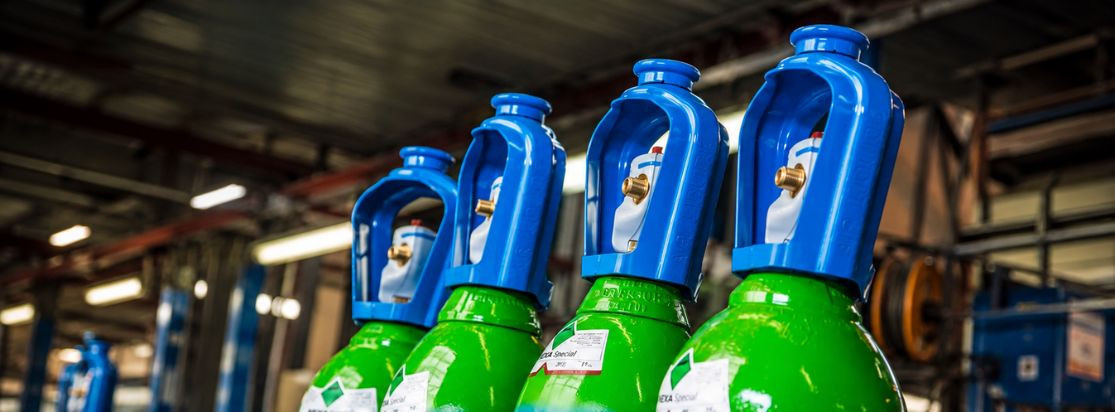
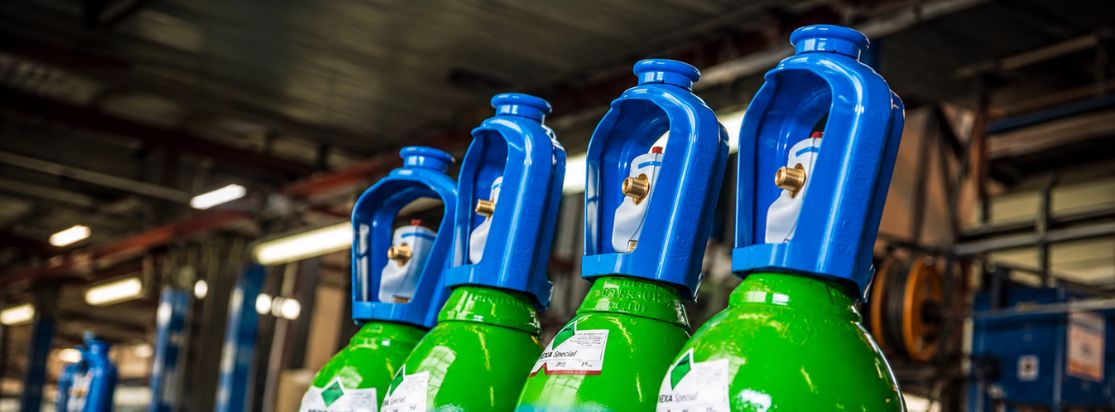
Dans l'univers de la fabrication métallique, le gaz de protection est trop souvent perçu comme une simple commodité interchangeable, une ligne de coût mineure sur une facture. Pourtant, pour l'expert en ingénierie, il représente le « paramètre invisible » qui tient littéralement le cordon de soudure. Bien qu’il soit physiquement impalpable, son influence sur la stabilité de l'arc, la pénétration du bain de fusion et la qualité métallurgique est totale. Pour les décideurs industriels, maîtriser ce paramètre n'est pas seulement une question de conformité technique ; c’est un levier stratégique pour transformer la rentabilité globale d'un atelier en agissant sur les coûts cachés et la performance opérationnelle.
À retenir
- Adapter systématiquement le choix du gaz en fonction du matériau, du procédé de soudage et du fil d’apport afin de préserver l’intégrité métallurgique de l’assemblage.
- Réduire les coûts de parachèvement en optimisant le mélange pour limiter le meulage et les projections, véritables gouffres financiers.
- Valoriser la répétabilité via des mélanges techniques et ternaires, capables de générer des gains de productivité majeurs en production de série.
- Protéger la santé des opérateurs en agissant sur le mode de transfert pour limiter la vaporisation métallique et les émissions de fumées.
- Sécuriser la chaîne de valeur en auditant l'installation pour éliminer les fuites et le surdébit, tout en fiabilisant l'approvisionnement.
L’impact économique réel : Bien plus qu’une simple facture
S'arrêter au prix du litre de gaz est une erreur d'analyse stratégique. Si le gaz représente généralement moins de 5 % du coût total d'une soudure, son influence sur les 95 % restants — incluant la main-d'œuvre, l'énergie et les consommables — est déterminante. Pour un consultant, le calcul est simple : une économie de 1 % sur le prix d'achat du gaz est insignifiante face à un gain de 1 % sur la productivité du soudeur ou la réduction des rebuts.
Au-delà du prix au litre : Le coût caché de la non-qualité
Une protection gazeuse inadaptée déplace les coûts vers des postes onéreux : projections excessives, meulage intensif des cordons trop convexes, retouches après contrôles non conformes. Investir dans un gaz technique permet souvent de supprimer des étapes de parachèvement coûteuses, augmentant ainsi le rendement global du poste de travail. Le gaz ne coûte cher que lorsqu'il génère de la non-qualité.
La logique d’association et l'inertie des habitudes
Le gaz ne se choisit pas seul. La règle d'or consiste à l'envisager comme un composant d'un système : matériau, procédé (MIG/MAG/TIG) et fil d'apport. Cependant, l'optimisation se heurte souvent à « l'inertie des habitudes » en atelier. Les opérateurs et les centres de formation se cantonnent fréquemment aux gaz basiques par confort ou peur de l'erreur. Pourtant, ignorer la synergie entre le gaz et le fil, c'est s'exposer à des défauts de pénétration ou des risques de fissuration.
Pour briser cette inertie, il faut comprendre comment la chimie des mélanges modifie physiquement l'arc électrique.
Décoder les mélanges : La chimie au service de la performance
La composition d'un gaz modifie la dynamique du transfert métallique et l'apport thermique. Choisir le bon mélange, c'est régler avec précision la géométrie du bain de fusion.
Les gaz fondamentaux et leurs fonctions techniques
- L'Argon : Base inerte de la majorité des mélanges. Il isole le bain de l'atmosphère (oxygène, azote, humidité) pour prévenir l'oxydation, la nitruration ou les porosités.
- Le CO₂ : Gaz actif essentiel au MAG. Il augmente la pénétration mais peut accroître les projections et le risque de fissuration s'il est mal dosé par rapport au régime de transfert.
- L’Oxygène : Ajouté en faible proportion pour stabiliser l'arc et améliorer le mouillage (étalement du métal).
- L’Hélium : Augmente l'apport thermique. Précieux pour la vitesse de soudage et les fortes épaisseurs, malgré un coût supérieur.
- L’Hydrogène : Utilisé spécifiquement sur certains inox austénitiques pour doper la productivité. Son usage est strictement proscrit si un risque de fragilisation existe.
L’avantage des mélanges techniques et ternaires
Les mélanges ternaires (argon/CO₂/O₂) offrent une précision supérieure. En ajustant ces trois curseurs, on stabilise le transfert métallique, réduisant drastiquement les fumées et les projections. Passer d'un gaz standard à un mélange technique peut transformer la productivité d'un atelier en optimisant l'aspect visuel et la vitesse d'exécution.
« Il n’existe pas de gaz miracle. Le soudage reste un monde de compromis : il faut trouver le bon équilibre entre le procédé, le matériau, le coût et la performance attendue. »
Cette maîtrise technique se traduit par des gains de productivité mesurables après l'extinction de l'arc.
Productivité augmentée : Le rendement après l’extinction de l’arc
Le véritable rendement ne se limite pas à la vitesse d'avance de la torche, mais au temps total passé sur la pièce, de la préparation au contrôle final.
Réduire le parachèvement : L'ennemi invisible du soudeur
Le meulage est une tâche pénible (bruit, poussière, vibrations) et sans valeur ajoutée. Un gaz optimisé agit sur la géométrie du cordon pour éviter une convexité excessive. En limitant le besoin de parachèvement, on préserve la santé de l'opérateur et on libère du temps machine, augmentant le débit de l'atelier.
Optimisation de l’énergie et répétabilité
Un gaz performant assure une qualité constante, limitant les besoins de contrôles supplémentaires. Un transfert stabilisé permet de consommer moins d'énergie par pièce soudée et garantit une répétabilité indispensable à la rentabilité, particulièrement dans les flux de production tendus.
Ces enjeux de répétabilité deviennent cruciaux avec l'automatisation des procédés.
Modernisation des procédés : Robotique, Cobotique et Laser
L'industrie 4.0 exige une stabilité gazeuse irréprochable pour valoriser les investissements technologiques.
La robotique et cobotique : Valoriser la répétabilité
La robotique accentue l'intérêt des gaz techniques. Dans un contexte de production de grande série, un gaz ternaire équilibré a permis d'atteindre des gains de productivité de 8 % sur des millions de pièces. Si la robotique vise la vitesse, la cobotique permet d'identifier plus facilement les variations liées au gaz grâce à la répétabilité du geste assisté.
Le défi du laser manuel : Vitesse et sécurité
Le soudage laser manuel émerge pour répondre à la tension sur la main-d’œuvre et au besoin de productivité sur des applications simples. Le gaz y est vital pour prévenir les porosités et les soufflures. Bien que ce procédé soit rapide, il ne dispense pas d'une analyse métallurgique rigoureuse et d'une sécurité laser stricte.
Santé, Sécurité et Logistique : Une approche globale
La performance industrielle est indissociable de la sécurité des opérateurs et de la fiabilité de l'approvisionnement.
Agir sur les fumées et l'exposition des soudeurs
Le gaz ne crée pas les fumées (le fil et le métal de base en sont l'origine), mais il influence la vaporisation métallique et le mode de transfert. Certains mélanges, contrairement au standard M21 parfois inadapté, limitent les émissions à la source. C’est un maillon essentiel de la prévention, complétant le captage et la ventilation.
Maîtriser l’installation et la souveraineté
La performance commence par la maîtrise de la chaîne complète :
- Installation : L'utilisation de bouteilles à détendeur intégré garantit la stabilité du débit et limite les erreurs. Un gaz perdu par fuite ou surdébit produit "zéro soudure conforme".
- Souveraineté : Si l'Argon et l'Oxygène sont extraits de l'air localement, le CO₂ et l'Hélium dépendent de flux industriels de récupération complexes. La souveraineté sur ces gaz est stratégique : sans gaz, la production s'arrête instantanément.
Le gaz de soudage est un levier de compétitivité majeur. Passer d'un gaz standard à une solution technique optimisée permet de dégager des marges en réduisant le post-soudage et en stabilisant les procédés.
Au-delà du prix de la bouteille, avez-vous mesuré l'impact réel de votre gaz sur le temps de meulage et le confort de vos soudeurs ?
Parlons de votre projet
Un expert secteur vous répond sous 24h ouvrées.
Le gaz de soudage protège le bain de fusion contre l’air ambiant, notamment l’oxygène, l’azote et l’humidité. Il contribue à limiter l’oxydation, les porosités et les défauts métallurgiques. Selon sa composition, il influence aussi la stabilité de l’arc, la pénétration, l’aspect du cordon et le niveau de projections.
Le choix du gaz de soudage a un impact direct sur la qualité du cordon, la productivité et les coûts de finition. Un gaz mal adapté peut provoquer davantage de projections, de reprises, de meulage ou de non-conformités. À l’inverse, un mélange optimisé permet de stabiliser le procédé et de réduire les coûts cachés liés au post-soudage.
Le bon gaz de soudage se choisit en fonction de trois critères principaux : le matériau à souder, le procédé utilisé et le fil d’apport. Un gaz adapté au TIG ne sera pas forcément optimal pour le MIG/MAG, et un mélange performant sur acier peut être inadapté à l’inox ou à l’aluminium.
Le soudage TIG utilise principalement de l’argon pur, car il offre une bonne protection du bain de fusion et une excellente stabilité d’arc. Pour certaines applications exigeantes, notamment sur fortes épaisseurs ou matériaux à forte conductivité thermique, des mélanges argon-hélium peuvent être utilisés afin d’augmenter l’apport thermique.
L’argon est un gaz inerte très utilisé en soudage. Il protège le bain de fusion de l’atmosphère, facilite l’amorçage de l’arc et permet d’obtenir un cordon propre. Il constitue la base de nombreux mélanges de gaz pour le TIG, le MIG et le MAG.
Le CO₂ est un gaz actif utilisé en soudage MAG. Il favorise la pénétration et peut être intéressant pour le soudage des aciers. Toutefois, un taux de CO₂ trop élevé peut augmenter les projections, les fumées et les besoins de parachèvement.
Un mélange argon/CO₂/O₂ permet d’équilibrer stabilité d’arc, pénétration, mouillage et réduction des projections. Ces mélanges ternaires sont particulièrement intéressants en production industrielle, car ils améliorent la régularité du cordon et peuvent réduire le temps passé en meulage ou en retouche.
Oui. Même si le gaz représente une part limitée du coût direct d’une soudure, il influence fortement le temps global passé sur la pièce. Un gaz mieux adapté peut réduire les projections, limiter le meulage, améliorer la vitesse d’exécution et diminuer les reprises après contrôle.