
 English



_11zon.webp)


_14_11zon.webp)
_6_11zon.webp)



Réglage MIG/MAG : tableaux complets pour l’acier, l’inox et l’aluminium
- LAURENT DAROLT
- 22 sept., 2026
- Techniques de soudage
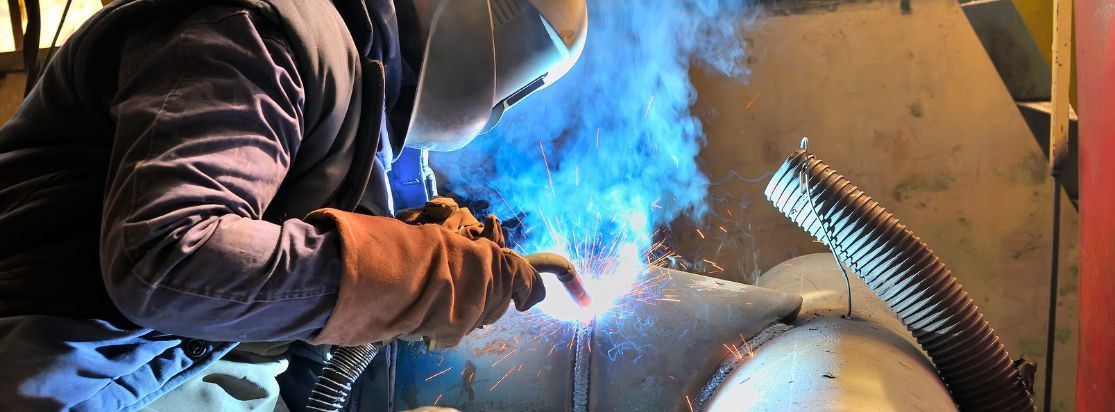
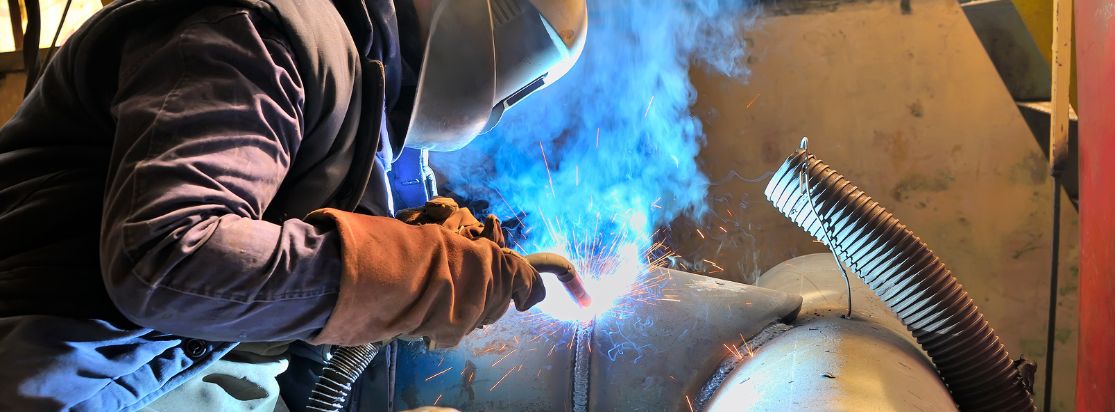
Le réglage d'un poste à souder dépend du métal, de l'épaisseur, du fil et du gaz utilisé. Pour réussir, commencez par consulter le manuel du fabricant ou utilisez les réglages « synergies » de votre machine. Testez toujours vos paramètres sur une éprouvette (une chute de métal identique) avant de souder votre pièce finale. Si besoin, ajustez la tension pour la forme du cordon et la vitesse de fil pour la pénétration. Les tableaux suivants sont des bases de départ physiques et ne remplacent pas un Descriptif de Mode Opératoire de Soudage (DMOS) officiel.
À retenir
- Identification : Vérifiez la nuance du métal (test de l'aimant ou poids) pour choisir le bon fil et le bon gaz.
- Règle d'intensité : Prévoyez environ 50 ampères par millimètre d'épaisseur pour les tôles fines (1 à 3 mm).
- Règle du gaz : Calculez le débit en multipliant le diamètre du fil par 10 (ex : fil de 1 mm = 10 L/min).
- Validation : Réalisez un cordon de test pour vérifier la stabilité de l'arc et l'absence de défauts.
- Entretien : Remplacez vos consommables régulièrement pour éviter que le matériel ne fausse vos réglages.
Une préparation rigoureuse des surfaces et du matériel est la condition indispensable avant de toucher aux commandes du poste.
Comment établir un réglage MIG/MAG fiable ?
Un arc stable et une soudure saine reposent sur l'équilibre entre la tension électrique et la vitesse mécanique du fil. Si ces paramètres ne sont pas cohérents, vous risquez des projections ou un manque de fusion.
Relier épaisseur, diamètre du fil, vitesse de fil, intensité et tension
La règle de base pour l'acier est d'appliquer 50 ampères par millimètre d'épaisseur. Pour les fortes épaisseurs (au-delà de 5 mm), ce ratio diminue vers 30 ou 40 ampères par millimètre afin de limiter l'apport d'énergie.
Sur un poste MIG/MAG, la vitesse de dévidage (en m/min) contrôle directement l'intensité (en ampères). Plus le fil sort vite, plus le courant est élevé. La tension (en volts) définit quant à elle la largeur de l'arc. Pour choisir un matériel capable de supporter ces réglages, consultez nos postes à souder MIG/MAG.
Adapter gaz, polarité, transfert et CTWD
Le débit de gaz protège le bain de fusion de l'air. Appliquez la règle : Diamètre du fil x 10 = Débit (L/min), avec une plage standard conseillée entre 10 et 12 L/min. Ne dépassez pas 15 L/min sous peine de créer des turbulences.
Le CTWD est la distance entre le tube-contact et la pièce (environ 10 à 15 mm). Maintenir cette distance constante est vital. Enfin, sachez que la position impacte vos réglages : une soudure montante demande moins d'intensité pour éviter que le métal ne coule. Pour les travaux difficiles sur aluminium, l'usage d'une torche push-pull est recommandé dans votre équipement de soudage MIG/MAG.
Une fois ces principes maîtrisés, vous pouvez appliquer les valeurs spécifiques selon le métal choisi.
Quels tableaux de réglage MIG/MAG utiliser ?
Ces tableaux servent de base de démarrage basées sur la conductivité et les propriétés thermiques de chaque métal.
Acier : réglages de départ
L'acier se soude généralement avec un mélange Argon + CO2 (entre 8 et 15 % de CO2). Utilisez un fil acier ER70S-6 SG2 pour une polyvalence maximale.
| Épaisseur (mm) | Fil (mm) | Gaz / Débit (L/min) | Vitesse fil (m/min) | Tension (V) | Intensité (A) | Transfert |
|---|---|---|---|---|---|---|
| 1,5 | 0,8 | Ar+CO₂ / 8-10 | 4,5 - 5,5 | 16 - 17 | 75 | Court-circuit |
| 2,0 | 0,8 | Ar+CO₂ / 10-12 | 6,5 - 7,5 | 18 - 19 | 100 | Court-circuit |
| 3,0 | 1,0 | Ar+CO₂ / 10-12 | 5,5 - 6,5 | 19 - 21 | 150 | Court-circuit |
| 5,0 | 1,0 | Ar+CO₂ / 10-12 | 8,5 - 10,0 | 24 - 26 | 200 | Spray-transfer |
| 10,0 | 1,2 | Ar+CO₂ / 12-14 | 7,0 - 8,5 | 28 - 30 | 300 | Spray-transfer |
Inox : réglages de départ
L'inox nécessite un gaz Argon avec un très faible taux de CO2 (1 à 2 %) pour éviter la pollution par le carbone et garder sa résistance à la corrosion. On utilise souvent le fil inox ER308LSi pour 304L/308L.
| Épaisseur (mm) | Fil (mm) | Gaz / Débit (L/min) | Vitesse fil (m/min) | Tension (V) | Intensité (A) | Transfert |
|---|---|---|---|---|---|---|
| 1,5 | 0,8 | Ar+CO₂ / 8-10 | 4,5 - 5,5 | 16 - 17 | 75 | Court-circuit |
| 2,0 | 0,8 | Ar+CO₂ / 10-12 | 6,5 - 7,5 | 18 - 19 | 100 | Court-circuit |
| 3,0 | 1,0 | Ar+CO₂ / 10-12 | 5,5 - 6,5 | 19 - 21 | 150 | Court-circuit |
| 5,0 | 1,0 | Ar+CO₂ / 10-12 | 8,5 - 10,0 | 24 - 26 | 200 | Spray-transfer |
| 10,0 | 1,2 | Ar+CO₂ / 12-14 | 7,0 - 8,5 | 28 - 30 | 300 | Spray-transfer |
Aluminium : réglages de départ
L'aluminium dissipe la chaleur très vite et demande de l'Argon pur. Important : Brossez toujours l'oxyde avec une brosse inox dans un seul sens pour ne pas emprisonner de saletés. Pour les alliages comme le 5356, utilisez le fil aluminium ER5356. Un préchauffage (65-95°C) aide sur les fortes épaisseurs. Explorez nos bobines de fil MIG/MAG pour vos besoins.
| Épaisseur (mm) | Fil (mm) | Gaz / Débit (L/min) | Mode de transfert | Intensité (A) |
|---|---|---|---|---|
| 2,0 | 1,0 | Argon pur / 10 | Spray / Pulsé | 80 - 100 |
| 4,0 | 1,2 | Argon pur / 12 | Spray / Pulsé | 160 - 180 |
| 6,0 | 1,2 | Argon+Hélium / 15 | Spray-transfer | 220 - 240 |
L'observation visuelle de l'arc reste votre meilleur outil pour corriger ces valeurs en temps réel.
Comment affiner le réglage et corriger les défauts ?
Le diagnostic visuel transforme un réglage théorique en une soudure professionnelle.
- Cordon trop convexe (bombé) : Manque de tension ou trop de vitesse de fil. Augmentez la tension pour "étaler" le bain.
- Cordon trop concave (creusé) : Trop de tension ou vitesse de fil trop lente. Réduisez la tension pour stabiliser l'arc.
- Vitesse de déplacement : Si vous allez trop lentement, vous risquez de percer la pièce (brûlure), surtout sur l'aluminium mince.
Corriger porosité, projections et manque de fusion
L'entretien du matériel évite les erreurs de réglage. Changez vos tubes-contact toutes les 10 à 15 heures et vos buses toutes les 25 à 30 heures de soudage effectif.
| Symptôme | Causes possibles | Correction |
|---|---|---|
| Porosité | Courant d'air, métal sale, manque de gaz | Nettoyer la pièce, vérifier le débit (10-12 L/min) |
| Projections | Tension trop haute, fil pollué, CTWD trop long | Baisser la tension, raccourcir la distance tube-pièce |
| Manque de fusion | Angle de torche (poussée), vitesse trop rapide | Pousser la torche à 10-15°, viser le bord du bain |
| Fil qui broute | Consommables usés, gaine encrassée | Remplacer tube-contact, buse ou gaine |
Pour vos pièces d'usure, consultez les torches MIG/MAG et leurs consommables. L'entretien régulier garantit que vos réglages affichés correspondent à la réalité de l'arc.
La réponse à retenir
La maîtrise du réglage MIG/MAG repose sur la règle des 50A/mm pour l'intensité et le calcul "Diamètre x 10" pour le gaz. Utilisez les tableaux comme base, entretenez vos consommables (tube-contact et buse) et ajustez vos paramètres selon l'aspect de votre cordon.
La prochaine action recommandée
Avant de lancer votre fabrication, effectuez systématiquement un test sur une chute de métal identique. C'est l'unique moyen de valider vos réglages et votre geste avant la soudure finale.
SOURCES :
Fronius (Synergies), Miller (Dépannage), ESAB (Entretien et Aluminium).